
Анаэробный герметик для резьбы: как выбрать вместо ФУМ-ленты
Резьбовые соединения в промышленности, коммунальном хозяйстве и машиностроении герметизируют несколькими способами. ФУМ-лента давно стала стандартом, но она не универсальна: фрагменты ленты забивают фильтры гидравлических систем, на вибрирующих узлах она сползает, а в газовых магистралях требует дополнительной проверки на герметичность. Анаэробный герметик для резьбы работает иначе - отверждается в зазоре без воздуха, заполняя профиль витков и создавая более жесткое и долговечное соединение. Статья поможет вам разобраться, когда герметизировать резьбовые соединения анаэробным составом выгоднее, как его правильно выбрать под вашу среду и материал, и как избежать типичных ошибок при монтаже.
Чем герметизировать резьбовые соединения: ФУМ-лента против анаэробного герметика
ФУМ-лента и анаэробный герметик решают одну задачу разными методами.
Лента - механический барьер, наматывается на витки и полагается на давление затяжки. Герметик проникает в микрозазоры и отверждается в анаэробной среде, создавая твердую, несжимаемую пробку.
На практике разница критична. В гидравлических системах кусочки ленты попадают в клапаны и датчики; в пневматике они забивают дроссели. На вибрирующих конструкциях ФУМ-лента сползает со временем, и резьба начинает подтекать. Анаэробный герметик намертво срастается с металлом и витками резьбы, исключая миграцию.
Однако лента остается проще для разборных бытовых узлов, где важна сервисируемость: герметик держит жестче и требует больше усилия при разборке. Для сантехники дома ФУМ-лента часто достаточна. Для промышленности - производства, станков, гидросистем - герметик обычно предпочтительнее.
Как работает анаэробный герметик: химия и условия отверждения
Анаэробные составы содержат полимер, инициаторы и стабилизаторы.
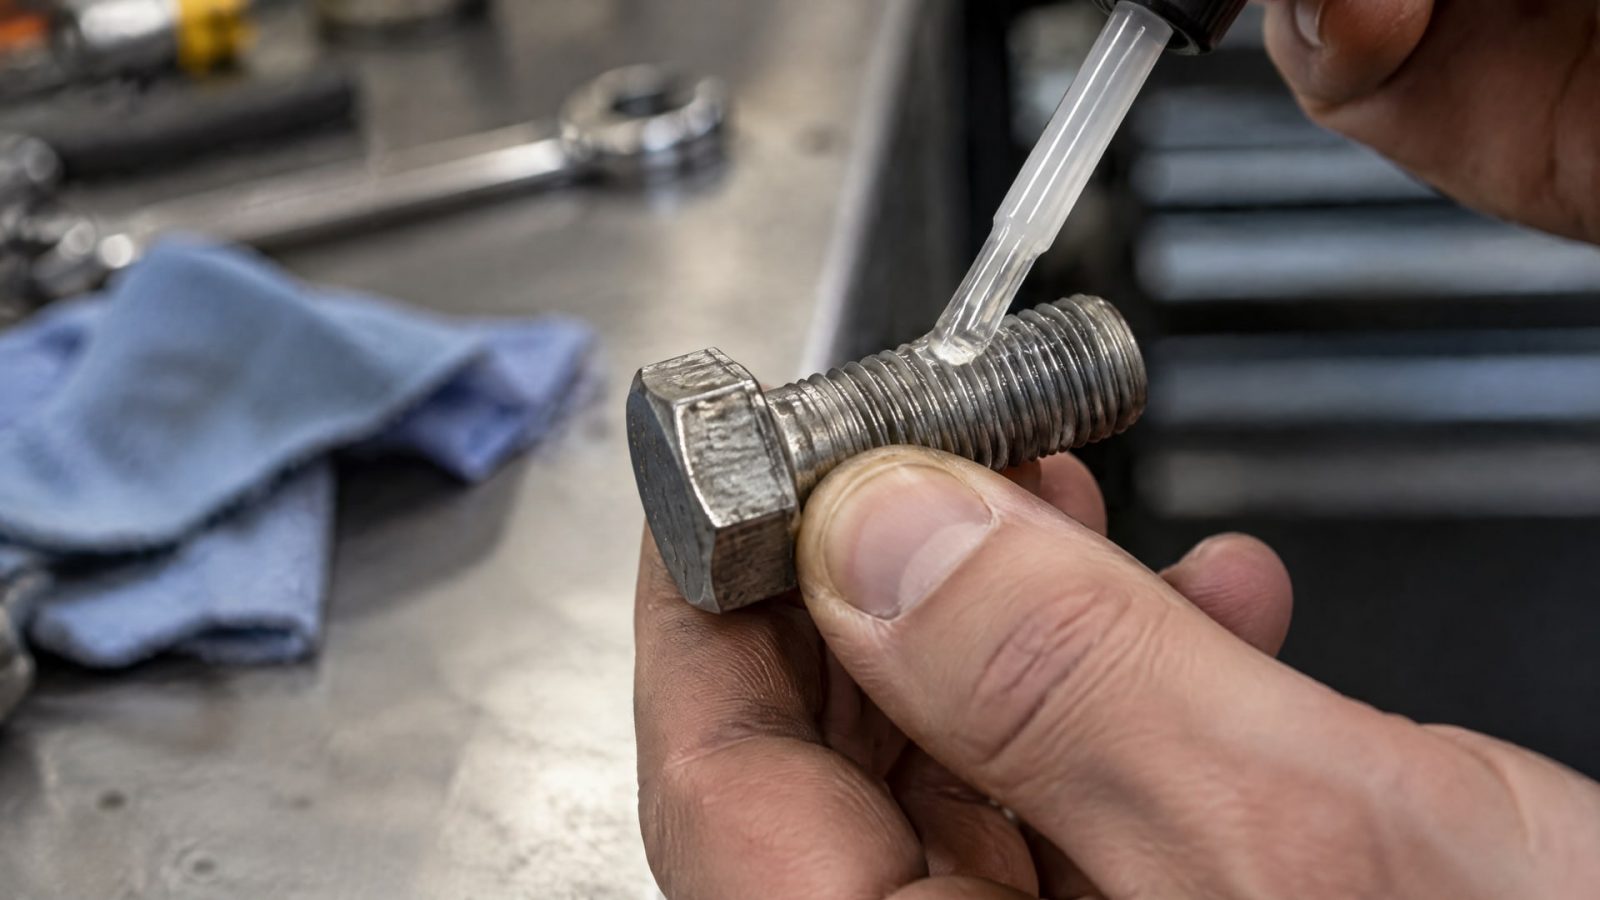
При контакте с металлом и в отсутствие кислорода молекулы полимера связываются в длинные цепи, затвердевая в течение часов. Ключевое условие - отсутствие воздуха; на открытом воздухе такой герметик остается жидким.
Это свойство и делает его идеальным для резьбы: состав легко наносится жидким, проникает в микрозазоры между витками, и затвердевает именно там, где нужна герметичность. Воздуха внутри зазора нет, поэтому реакция идет до полного заполнения профиля.
Время полного отверждения зависит от типа состава и материала резьбы. Активные металлы (медь, железо) ускоряют реакцию; инертные сплавы (нержавеющая сталь) замедляют. В большинстве техлистов указывается минимум 24 часа до подачи полного рабочего давления. Частичное использование соединения возможно раньше.
Отвержденный герметик становится твердым и хрупким. В резьбе он остается несжимаемой пробкой, что и обеспечивает герметичность: при давлении соединение не «дышит», витки не смещаются друг относительно друга, и утечка прекращается.
Анаэробный герметик для резьбовых соединений: стандарты и сертификаты
Качество анаэробного герметика для резьбы задается стандартом EN 751-1.
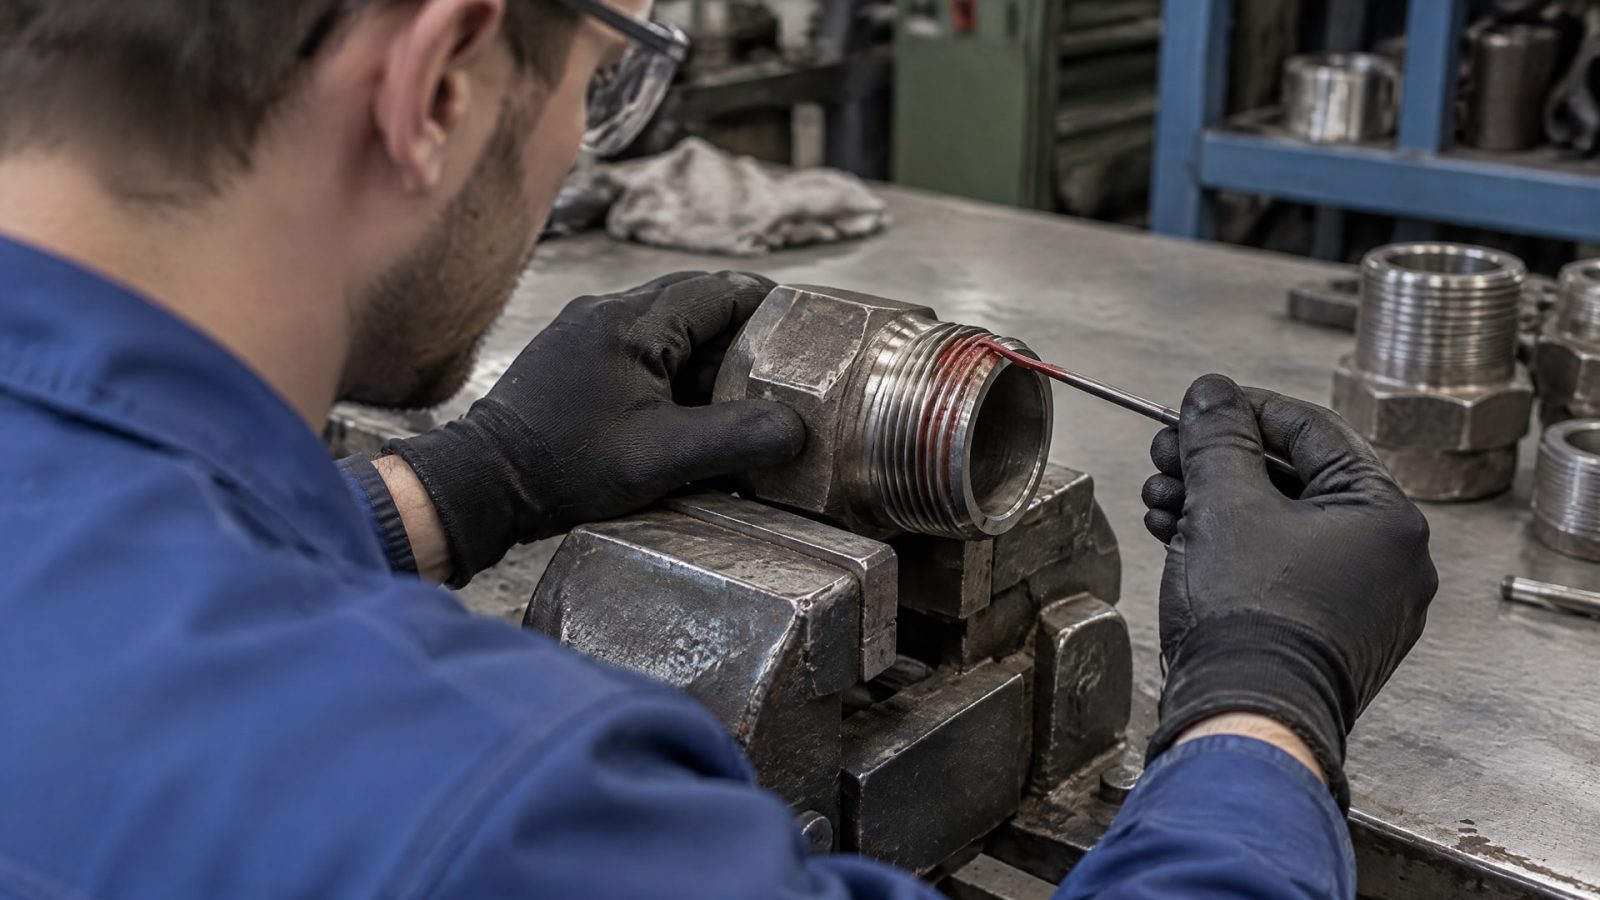
Это европейский документ, регулирующий анаэробные составы для металлических резьбовых соединений. В стандарте прописаны методы испытания герметичности, удерживающего момента и стойкости к рабочим средам.
EN 751-1 - часть семьи стандартов, которые также включают EN 751-2 (неотверждаемые пасты) и EN 751-3 (PTFE-лента). Это разные решения для разных задач.
Испытания анаэробных герметиков часто проводятся по ISO 10964 и ISO 10123 - для оценки разрывного момента резьбового соединения и герметичности под давлением. Для газовых резьб испытательная схема часто предусматривает герметичность до 40 bar.
При выборе герметика внимательно проверяйте сертификат. Если резьба работает с газом, нужен герметик, имеющий допуск конкретно для газа. Если система гидравлическая, герметик должен быть совместим с рабочей жидкостью (маслом). Это не мелочь: неправильный выбор приведет к набуханию полимера, потере адгезии или коррозии металла.
Герметик для трубной резьбы: выбор по материалу и среде
Выбор анаэробного герметика начинается не с названия продукта, а с ответов на четыре вопроса.
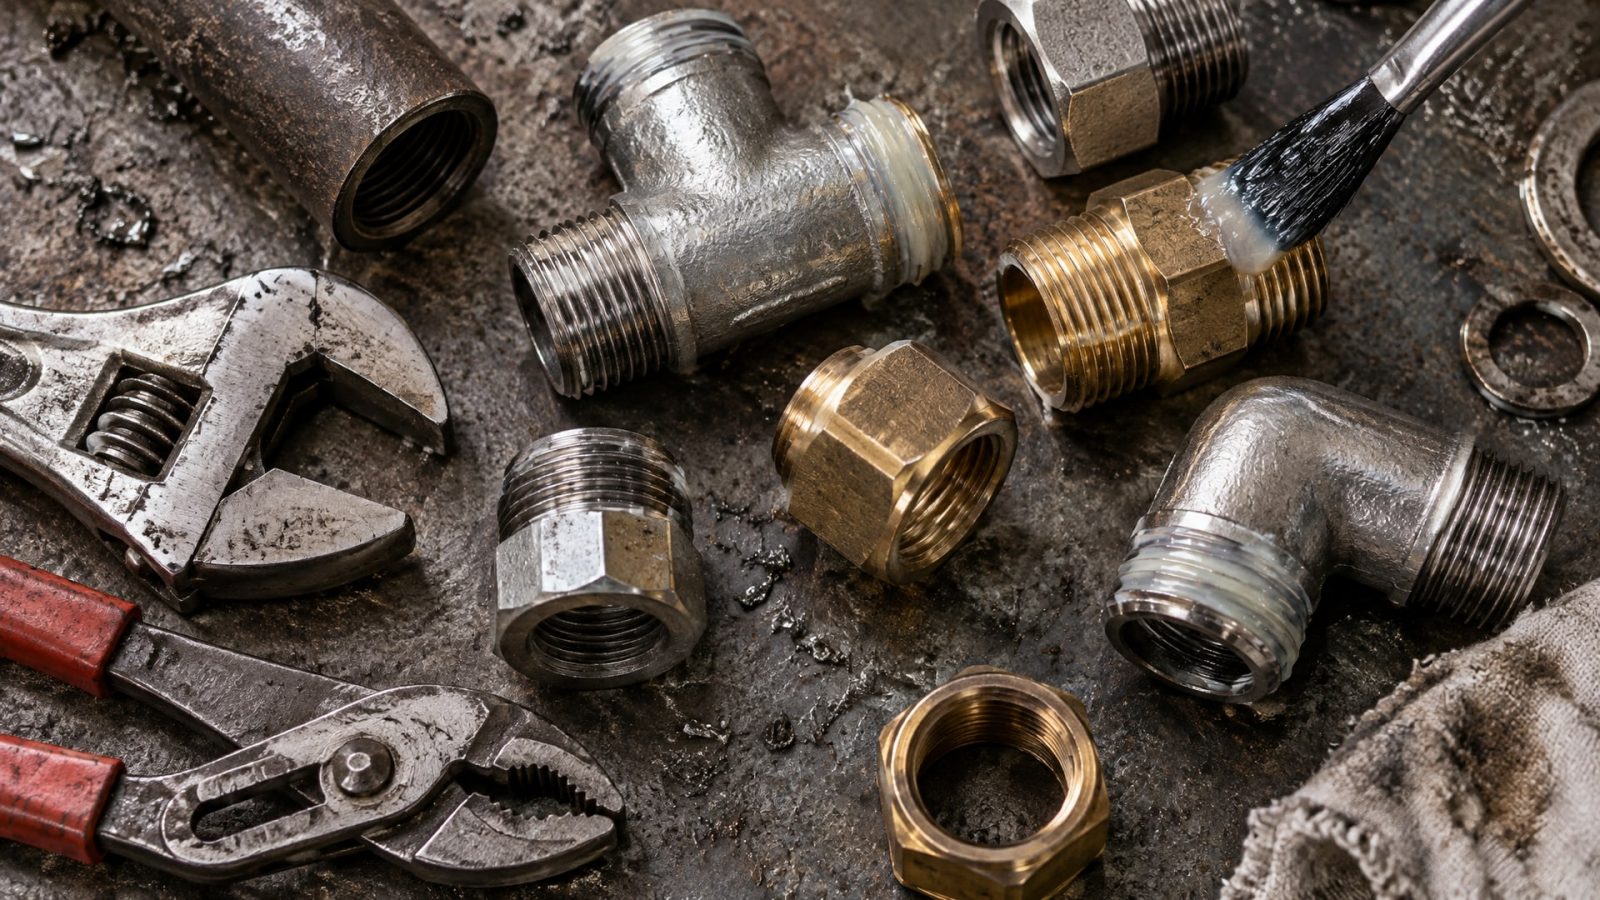
Материал резьбы. Для стальных и латунных резьб подходят стандартные анаэробные герметики. Для нержавеющей стали нужна формула, которая не требует долгой инкубации (нержавейка замедляет отверждение). Для алюминия многие герметики неподходящи из-за риска коррозии; нужна проверка совместимости. Для пластиковой резьбы стандартный анаэробный герметик часто слишком агрессивен и разрушает полимер; в этом случае берут пластик-совместимый вариант или остаются на PTFE-ленте.
Рабочая среда. Герметик, рассчитанный на воду, может набухнуть в минеральном масле. Состав для масла может быть несовместим с хладагентом. Для газа (природный газ, сжатый воздух, азот) требуется отдельная сертификация. Если среда агрессивна (щелочи, кислоты, растворители), нужен герметик с усиленной химической стойкостью.
Температурный диапазон. Большинство анаэробных герметиков работают в диапазоне -40…+120 °C после отверждения. Для высокотемпературных систем (например, выпускные коллекторы, теплообменники) нужны специальные составы, выдерживающие +150…+200 °C. На морозе герметик не затвердеет или затвердеет медленнее; это учитывается при монтаже зимой.
Частота разборки. Если узел часто разбирают, герметик должен быть относительно "мягким" - чтобы можно было открутить резьбу без повреждения витков. Если соединение спрессовано и разбирается редко, можно выбрать более жесткий, долговечный состав. Герметик анаэробный для фиксации резьбы, где требуется высокая прочность соединения, отличается от герметика для часто разбираемых кранов.
Таблица поможет ориентироваться быстрее:
| Материал резьбы | Рабочая среда | Температура | Герметик подходит? |
|---|---|---|---|
| Сталь, латунь | Вода, масло, воздух | -40…+100 °C | Да, стандартный анаэробный |
| Нержавеющая сталь | Вода, масло | -40…+100 °C | Да, но требуется формула для нержавейки |
| Алюминий | Вода, воздух | -20…+80 °C | Проверить совместимость; риск коррозии |
| Пластик (PPSU, PVC) | Вода, слабые щелочи | -10…+60 °C | Нет; нужна пластик-совместимая формула или лента PTFE |
| Сталь | Природный газ | -20…+60 °C | Да, но обязателен допуск по EN 751-1 для газа |
Герметик для резьбы в сантехнике: особенности выбора анаэробного состава
В сантехнике резьба часто соединяет трубы из разных материалов: сталь с латунью, нержавейку с пластиком.
Это усложняет выбор герметика.
Для стальных и латунных резьб в холодной и горячей воде хорошо работают анаэробные герметики общего назначения. Они обеспечивают надежную герметичность и выдерживают давление в бытовых системах (обычно 3–10 bar). Выдержка в 24 часа перед включением давления - стандартный режим.
Если в системе пластиковые трубы или фитинги, нужна осторожность. Стандартный анаэробный герметик может разрушить полимер (PVC, PPSU) или вызвать растрескивание. В этом случае используют либо проверенный пластик-совместимый анаэробный герметик, либо остаются на PTFE-ленте, либо берут неотверждаемую пасту (EN 751-2).
Для часто разбираемых узлов (кран, радиатор, фильтр) предпочитают более "мягкий" герметик, который не требует рубки при разборке. Для спрессованных постоянных соединений (труба к трубе, фланец к фланцу) подходят более жесткие составы с лучшей герметичностью.
Важный момент: если сантехнический узел будет работать с горячей водой выше 60 °C регулярно, нужно проверить температурный диапазон герметика. Многие составы теряют эластичность выше +80 °C и начинают крошиться. Для горячего водоснабжения берут специальные высокотемпературные формулы.
Герметик анаэробный для фиксации резьбы в сантехнике часто выбирают еще и за удобство: одна шприц-туба герметика занимает меньше места, чем рулон ленты, и наносится быстрее. Однако для домашнего ремонта ФУМ-лента остается популярнее просто из привычки и наличия.
Анаэробный клей герметик: технология нанесения и монтажа
Анаэробный герметик наносится просто, но правильная техника критична для герметичности.
Подготовка резьбы. Перед нанесением резьбу нужно очистить от грязи, ржавчины и старого герметика. Если соединение было уже собрано, разберите его, протрите витки сухой щеткой или ветошью и дайте высохнуть. Влага и масло на поверхности замедлят отверждение анаэробного герметика.
Нанесение состава. Герметик наносят тонкой полоской на наружную резьбу (на болт или штуцер, но не внутрь гайки или резьбового отверстия). Достаточно первых 4–5 витков - состав заполнит зазоры и вытечет внутрь при сборке. Переизбыток герметика выдавливается при затяжке; излишки убирают после полной сборки узла чистой ветошью - но не протирают сразу в процессе сборки, иначе сотрете весь герметик.
Сборка соединения. Резьбу завинчивают медленно, помогая герметику распределиться по профилю. Затяжку ведут в один проход без пауз, чтобы состав не начал твердеть внутри витков преждевременно. Момент затяжки выбирают по стандартному значению для данного размера резьбы - не "на ощупь" и не "с максимальной силой".
Время отверждения. После сборки соединение оставляют в покое. Полное отверждение происходит за 24 часа при комнатной температуре. После этого можно подавать полное рабочее давление. Если спешите - некоторые источники указывают, что частичное использование возможно через 1–2 часа, но это рискованно; лучше выдержать сутки.
Особенность нержавейки. На нержавеющей стали анаэробный герметик твердеет медленнее (на 2–4 часа дольше), так как материал менее каталитичен. Если монтаж нержавеющей резьбы, выдерживайте 48 часов перед нагрузкой или используйте специальный анаэробный герметик для нержавейки.
Герметик для резьбы вместо ФУМ-ленты: преимущества и ограничения
Анаэробный герметик выигрывает ФУМ-ленте в пяти пунктах:
1. Герметичность в динамике. На вибрирующих узлах (двигатель, насос, компрессор) ФУМ-лента постепенно сползает; герметик остается на месте. Резьба не "дышит", утечка не возникает даже после тысяч циклов вибрации.
2. Отсутствие фрагментов в системе. Лента расслаивается и ее кусочки летят в масло, воду или газ, забивая фильтры и датчики. Герметик остается на месте дислокации.
3. Работа в экстремальных условиях. Герметик выдерживает температурные скачки, циклическое давление и агрессивные среды лучше, чем механический барьер ленты.
4. Проще для фасовки. Герметик в тубе или флаконе компактнее, чем рулон ленты, и наносится одной рукой.
5. Лучше для толстых резьб. На резьбе более 1 дюйма ленту нужно наматывать многослойно; герметик просто заливаешь - и все работает.
Но ограничения тоже есть:
Время отверждения. Герметик требует 24 часа; ленту крутишь и пользуешься сразу.
Сложнее разбирать. После отверждения герметик держит жестче; при разборке нужна физическая сила и риск повредить витки.
Нельзя наносить "вслепую". Ленту наматываешь визуально; герметик нужно точно дозировать, иначе вытечет или не заполнит зазор.
Несовместимость с пластиком. Для пластиковых фитингов герметик часто неподходящ; нужна проверка.
На практике герметик выбирают для постоянных и ответственных соединений в промышленности, а ленту - для разборных бытовых узлов. Если соединение будет разбираться чаще одного раза в год, герметик может быть неудобен.
Подготовка резьбы и правильная техника герметизации
Качество герметизации зависит не столько от марки герметика, сколько от подготовки поверхности и техники нанесения.
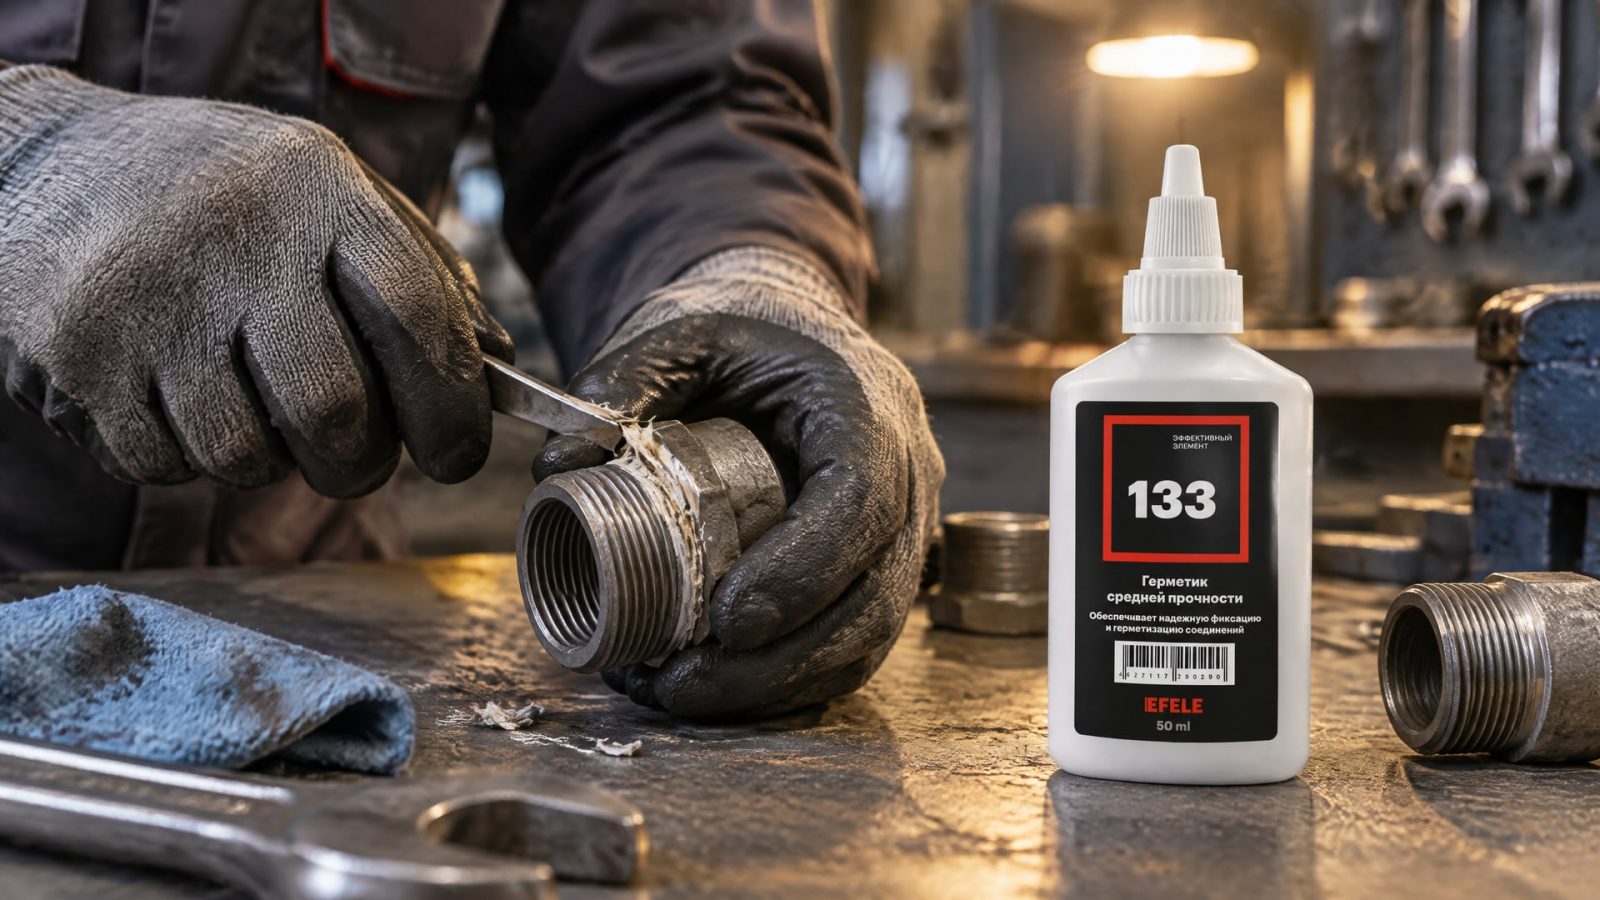
Удаление старого герметика. Если резьба уже работала и протекала, старый герметик или ленту нужно удалить полностью. Остатки будут препятствовать адгезии (прилипанию) нового состава. Используйте щетку, наждачную бумагу или маленькую головку дрели для тщательной очистки. После очистки протрите ветошью до полной сухости.
Обезжиривание. Масло, смазка и воск на витках замедляют отверждение герметика. Если резьба была на станке, покрыта защитным маслом или смазкой, промойте ее в растворителе (уайт-спирит, ацетон) или спирте и высушите.
Нанесение герметика. Используйте дозирующий наконечник (идет в комплекте с флаконом или тубой). Наносите полоску герметика шириной 2–3 мм по спирали на наружную резьбу первых витков. Внутрь резьбового отверстия герметик не наносят - он там и так окажется при сборке.
Сборка и фиксация момента затяжки. При завинчивании герметик выдавливается в зазоры между витками. Затяжку ведут плавно, без перерывов, до стандартного момента. Если пересилить резьбу, герметик весь выпадет, и соединение будет протекать.
Для трубных резьб размером до 3 дюймов, часто разбираемых в полевых условиях, хорошо зарекомендовал себя герметик EFELE 133, обеспечивающий равномерное распределение по виткам и удобство сборки даже перчатках.
Удаление излишков. После затяжки по периметру резьбы может выступить герметик. Его убирают чистой сухой тряпкой сразу после сборки, пока он еще жидкий. Не протирайте при сборке - сотрете весь состав.
Высотка (кондиционирование). После сборки соединение оставляют в покое. Если есть возможность, поместите узел в условия, близкие к рабочим (температура, давление, среда) - герметик будет твердеть в "боевых" условиях. Однако давление до полного отверждения не подавайте.
Анаэробный герметик для пластиковой резьбы: проверка совместимости и ограничения
Пластиковая резьба требует особого внимания.
Обычный анаэробный герметик часто несовместим с полимерами и вызывает:
Растрескивание полимера из-за агрессивности органических компонентов герметика.
Размягчение и разбухание резьбы при контакте со стабилизаторами и пластификаторами в составе герметика.
Потерю прочности соединения из-за микро-разрушений в структуре пластика.
Перед использованием герметика на пластиковой резьбе обязательно проверьте совместимость с конкретным полимером (PPSU, PVC, PTFE, нейлон, полиэтилен и т.д.). Производитель герметика должен указать список совместимых материалов в техлисте. Если данных нет - не рискуйте.
Если герметик обозначен как "пластик-совместимый" или "для пластиковых фитингов", он прошел испытание на совместимость с основными промышленными пластиками. Такие составы часто содержат добавки, уменьшающие агрессивность.
Для сантехники и бытовых систем с пластиковыми резьбами часто остаются на PTFE-ленте (EN 751-3), которая механически безопасна и не вступает в химическую реакцию с полимером. Это проверенный выбор.
Если критично использовать анаэробный герметик для пластиковой резьбы, берите только те составы, которые явно заявляют совместимость с вашим полимером, и предварительно протестируйте на образце. Экономия на герметике может обернуться отказом соединения и переделкой.
Анаэробный герметик для фиксации резьбы: когда выбирают жесткое соединение
Когда речь идет о резьбовых соединениях, которые должны удерживать положение под нагрузкой и не самоослабляться, герметик выступает еще и как фиксатор.
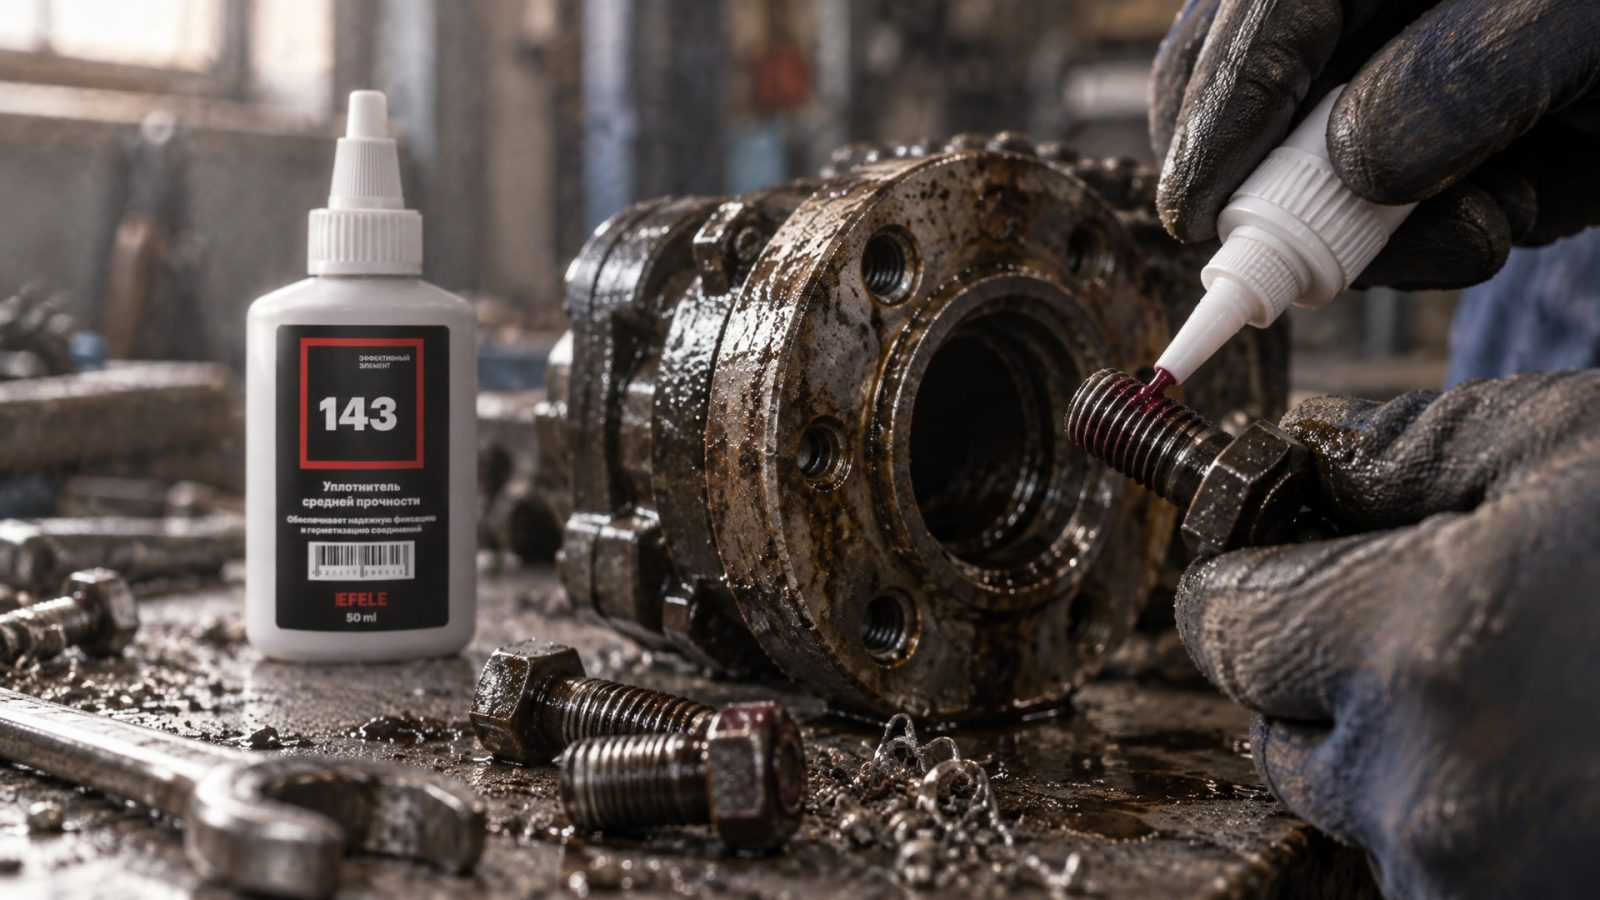
На вибрирующих узлах резьба самопроизвольно раскручивается. Это называется самоослаблением. ФУМ-лента его замедляет, но не предотвращает полностью. Анаэробный герметик отверждается между витками и создает механическое сопротивление, которое почти исключает самоослабление. Связь витков становится намного жестче.
Герметик анаэробный для фиксации резьбы часто применяют:
В узлах двигателей - крепление коллектора, крепление масляного картера.
В гидросистемах - соединения штуцеров трубопроводов, клапаны.
В пневматике - крепление ресивера, соединение фитингов.
На строительных конструкциях - болты в узлах, подверженных вибрации.
Для высокой степени фиксации выбирают герметики с повышенной жесткостью после отверждения. Такие составы дают разрывный момент резьбы (значение, при котором резьба ломается, а не раскручивается) выше 150 % от номинала затяжки. Это означает надежный "замок".
Для фиксации резьбовых соединений, подвергающихся вибрации и нагрузке, рекомендуется применять анаэробный жидкий уплотнитель EFELE 143, обеспечивающий надежную герметизацию и фиксацию плоских разборных фланцевых соединений с отличной термостойкостью.
Однако такая жесткость имеет цену: при разборке узла нужны инструменты, и есть риск повредить витки. Поэтому для часто разбираемых соединений выбирают "средние" герметики, которые держат достаточно, но не намертво.
Часто задаваемые вопросы
Можно ли наносить анаэробный герметик поверх ФУМ-ленты?
Нет. Ленту нужно удалить полностью. Она образует физический барьер, препятствующий герметику заполнить зазоры резьбы. К тому же, влага и воздух под лентой помешают отверждению. Очистите резьбу щеткой, дайте высохнуть - и только потом наносите герметик.
Герметик начал твердеть в тубе: почему и что делать?
Герметик может затвердеть от контакта с металлическим наконечником тубы или из-за нарушения условий хранения (высокая температура, влага). Убедитесь, что крышка тубы плотно завинчена, храните герметик при температуре 15–25 °C в сухом месте. Если герметик уже прихватился, выбросьте тубу - использовать его нельзя.
Какой герметик подходит для газовых резьб в приборах?
Только герметик, имеющий сертификат соответствия стандарту EN 751-1 с указанием "для газа". Проверьте техлист производителя. Обычный герметик для воды или масла может быть несовместим с газом. Газовые системы допуска к ошибкам не дают - выбирайте только проверенный состав.
Почему соединение протекает спустя неделю после герметизации?
Причины: недостаточная подготовка резьбы (грязь, влага, масло на витках); пересилена затяжка (герметик весь выпал из зазоров); герметик применен при низкой температуре и отверждается медленнее (нужна выдержка более 24 часов); использован неправильный герметик для данной среды (несовместимость). Попробуйте разобрать, очистить резьбу и собрать заново, тщательнее с дозировкой герметика.
Для резьб какого размера берут анаэробный герметик?
Герметик подходит для любого размера, но особенно эффективен на резьбах от 1/4 дюйма и выше. На очень маленьких резьбах (до 1/8 дюйма) ФУМ-лента часто удобнее - герметик сложнее дозировать. На больших резьбах (более 2 дюймов) герметик выигрывает: ленту нужно наматывать многослойно, а герметик просто наносишь полоской.
Заключение
Выбор между ФУМ-лентой и анаэробным герметиком для резьбы - это выбор между механическим и химическим уплотнением. ФУМ-лента проста и универсальна, но не работает на вибрирующих узлах и забивает фильтры. Анаэробный герметик требует подготовки и времени отверждения, но дает более надежное и долговечное соединение.
При выборе герметика сначала определите материал резьбы (сталь, нержавейка, пластик, алюминий), рабочую среду (вода, масло, газ, щелочь), температуру и требования к герметичности. Проверьте сертификат и совместимость. Очистите резьбу, нанесите герметик на первые витки, соберите без спешки и выдержите 24 часа перед полной нагрузкой. Это базовый рецепт, который работает на 95 % задач промышленной герметизации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать ворота, чтобы они открывались плавно и без скрипа, продлевая срок службы механизма.
Узнайте, как правильно выбрать смазку и классифицировать зоны оборудования, чтобы обеспечить защиту продукта от загрязнения на упаковочных линиях.
Узнайте, как удалить анаэробный герметик и безопасно демонтировать резьбовое соединение, используя проверенные методы и инструменты.