
Как смазать упаковочное оборудование, чтобы смазка не попала в продукт
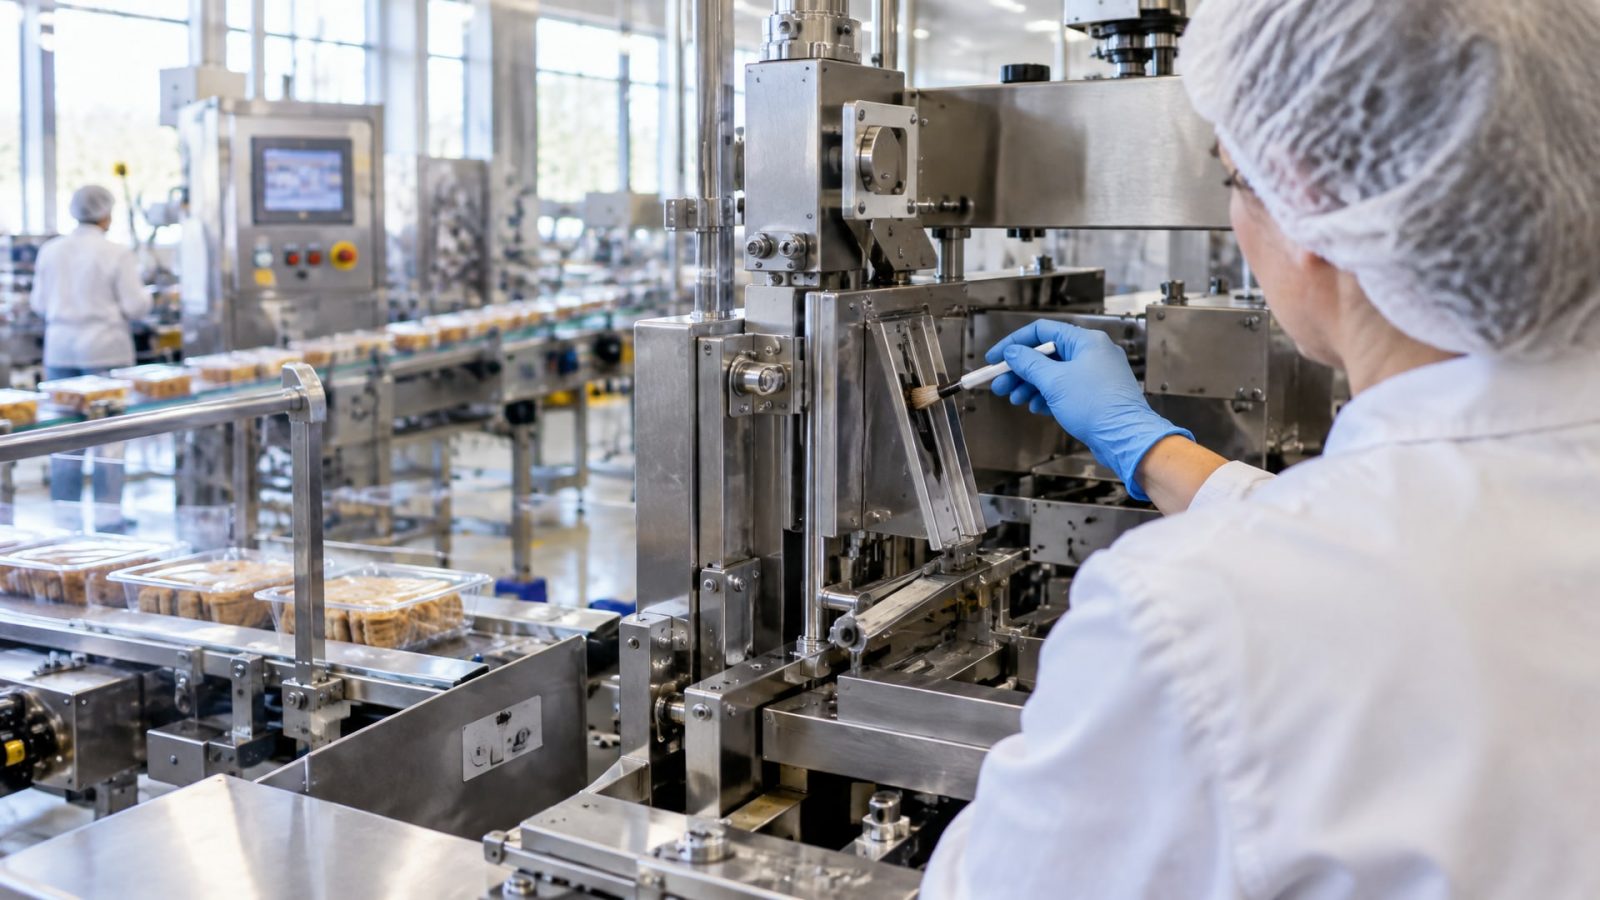
Смазочные материалы на упаковочных линиях выполняют критически важную роль: они обеспечивают плавное движение деталей, продлевают ресурс узлов и предотвращают простои. Однако любая смазка, попавшая в готовый продукт или на первичную упаковку, создает риск для потребителя и нарушает санитарные требования производства. Проблема особенно острая для пищевых предприятий, которые подлежат аудитам качества и контролю по ГОСТ Р 51705.1-2024 и ГОСТ Р ИСО 22000-2019. Статья разбирает, как выбрать правильный класс смазки, классифицировать зоны оборудования по риску контакта и минимизировать вероятность загрязнения продукта без ущерба для производительности.
Три класса пищевых смазок и их отличие в контексте упаковки
На упаковочном оборудовании используют три класса пищевых смазок в зависимости от вероятности контакта с продуктом.
Различие между ними определяет как состав смазки, так и допустимые области ее применения на оборудовании.
NSF H1 предназначена для зон технически неизбежного и случайного контакта со смазкой. Это направляющие выталкивателей, шпиндели упаковочных головок, цепи конвейеров, уплотнения пневмоцилиндров. На этих участках смазка может либо случайно коснуться продукта, либо попасть на первичную упаковку. Состав H1-смазок жестко регламентирован FDA 21 CFR 178.3570 и содержит только одобренные базовые масла и присадки.
NSF H2 применяют для смазывания закрытых узлов, где конструктивно исключен контакт между смазкой и пищевым продуктом: подшипники редукторов под кожухом, кулачки в защищенных механизмах. H2-смазки имеют менее строгие ограничения по составу, чем H1.
NSF H3 используется исключительно для прямого контакта с пищей - редко встречается на упаковочном оборудовании, так как в этом контексте речь идет о смазывании пищевого продукта (например, растительного масла в салате), а не оборудования. На упаковочных линиях H3 практически не используется.
На практике большинство упаковочного оборудования требует H1 для критичных узлов и H2 для вспомогательных механизмов. Смешение классов недопустимо: закупщикам нужно точно определить список узлов и подобрать смазку под каждый.
Почему маркировки «пищевая» и «food grade» недостаточно
Многие специалисты заказывают смазку, услышав слово «пищевая» или увидев английский термин «food grade» на упаковке.
Это частая ошибка, которая приводит к отбраковке серии смазки при внутризаводском контроле или замечаниям на аудите.
Причина в том, что «пищевая» - это маркетинговая категория, а не технический стандарт. Производитель может просто заявить, что смазка безопасна для пищевого производства, без подтверждения соответствия конкретным регуляциям. В то же время NSF H1 - это конкретный регистрационный номер, выданный независимой организацией NSF International после анализа формулы смазки.
Для упаковочного оборудования нужно требовать:
Регистрационный номер NSF H1 (выглядит как «NSF Reg. No. H1-XXXXX»).
Декларацию соответствия FDA 21 CFR 178.3570 с указанием базового масла и всех присадок.
При необходимости - сертификат ISO 21469, подтверждающий гигиену производства самой смазки.
Эти документы должны быть в паспорте безопасности (SDS) или в техническом листе продукта. Если поставщик говорит, что «все в порядке», но документов нет - это сигнал к поиску альтернативы.
Классификация зон упаковочного оборудования и выбор смазки
Прежде чем закупать смазку, инженер или закупщик должен провести аудит оборудования и разделить его на зоны по типу контакта.
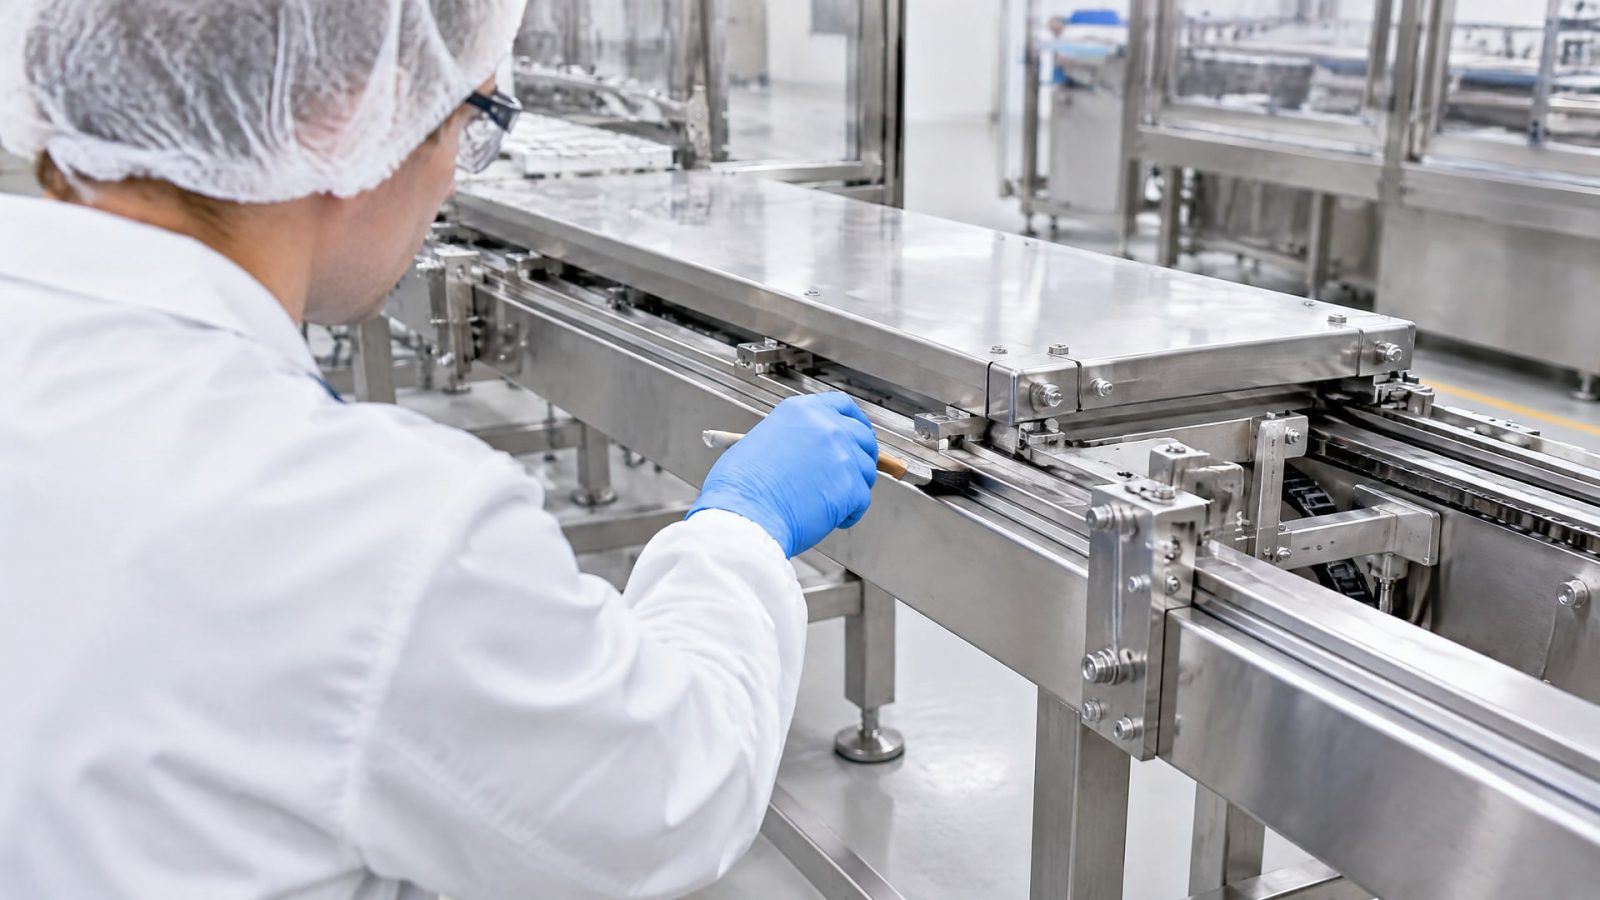
Зоны высокого риска контакта (требуют NSF H1)
Направляющие выталкивателей и движущихся столов: на них смазка наносится тонкой пленкой, и при включении оборудования есть вероятность переноса смазки на упакованный товар или на ленту конвейера первичной упаковки.
Цепи и ленты конвейеров: смазка здесь накапливается на звеньях цепи и может капнуть на продукт при транспортировке.
Шпиндели, кулачки и ходовые винты в открытых узлах: часто расположены в непосредственной близости к продукту.
Уплотнения и манжеты пневмоцилиндров: при износе уплотнения смазка может мигрировать в зону продукта.
Для этих участков нужна только H1-смазка, сертифицированная NSF и соответствующая 21 CFR 178.3570.
Зоны среднего риска (NSF H2 с допуском на переклассификацию)
Редукторы и мотор-редукторы под кожухом: обычно закрыты, но могут иметь люки обслуживания или зазоры, через которые смазка способна проникнуть. Иногда рекомендуется перестраховаться и использовать H1.
Подшипники в защищенных местах: если конструкция машины гарантирует отсутствие контакта, можно использовать H2, но стоит проверить риск утечки при перекрытии дренажных каналов.
Зоны минимального риска (допускают использование H2)
Закрытые подшипники редукторов, полностью защищенные от доступа; жидкостные охлаждающие системы под герметичным кожухом.
На практике многие производства, желая избежать ошибок при обслуживании, выбирают H1 для всех узлов смазывания. Это безопаснее и упрощает логистику, но требует бюджета. Компромисс - заказать H1 для критичных узлов (направляющие, цепи, выталкиватели) и H2 для вспомогательных механизмов с обязательной отметкой на плане смазывания.
Практические требования к составу смазки для упаковочного оборудования
NSF H1-смазка должна соответствовать набору критериев, чтобы минимизировать риск загрязнения продукта.
Минимальный риск вымывания водой и рассолом
Многие упаковочные линии работают при периодической мойке оборудования. Если смазка легко смывается водой или растворяется в рассоле, она либо вымывается с узла, оставляя его без защиты, либо попадает в сток. Выбирают H1-смазки с хорошей адгезией (способностью прилипать к поверхности) и стойкостью к влажной среде.
Низкая склонность к окислению при нагреве
Упаковочное оборудование часто работает при температурах 50–70°C. Смазка должна сохранять свойства в этом диапазоне и не образовывать отложений, которые забивают направляющие. Окисленная смазка становится вязкой, теряет свойства и может засохнуть на узлах.
Совместимость с материалами оборудования
Уплотнения и манжеты могут быть изготовлены из различных эластомеров и пластмасс. Неправильная смазка разбухает уплотнение или размягчает пластик, что приводит к утечкам. При выборе H1-смазки нужно проверить ее совместимость с резиной и полимерами, используемыми в оборудовании.
Контролируемый уровень летучести
Летучие компоненты смазки могут испаряться при нагреве и оседать на продукте в виде пленки. H1-смазки должны иметь низкую летучесть, чтобы минимизировать этот риск.
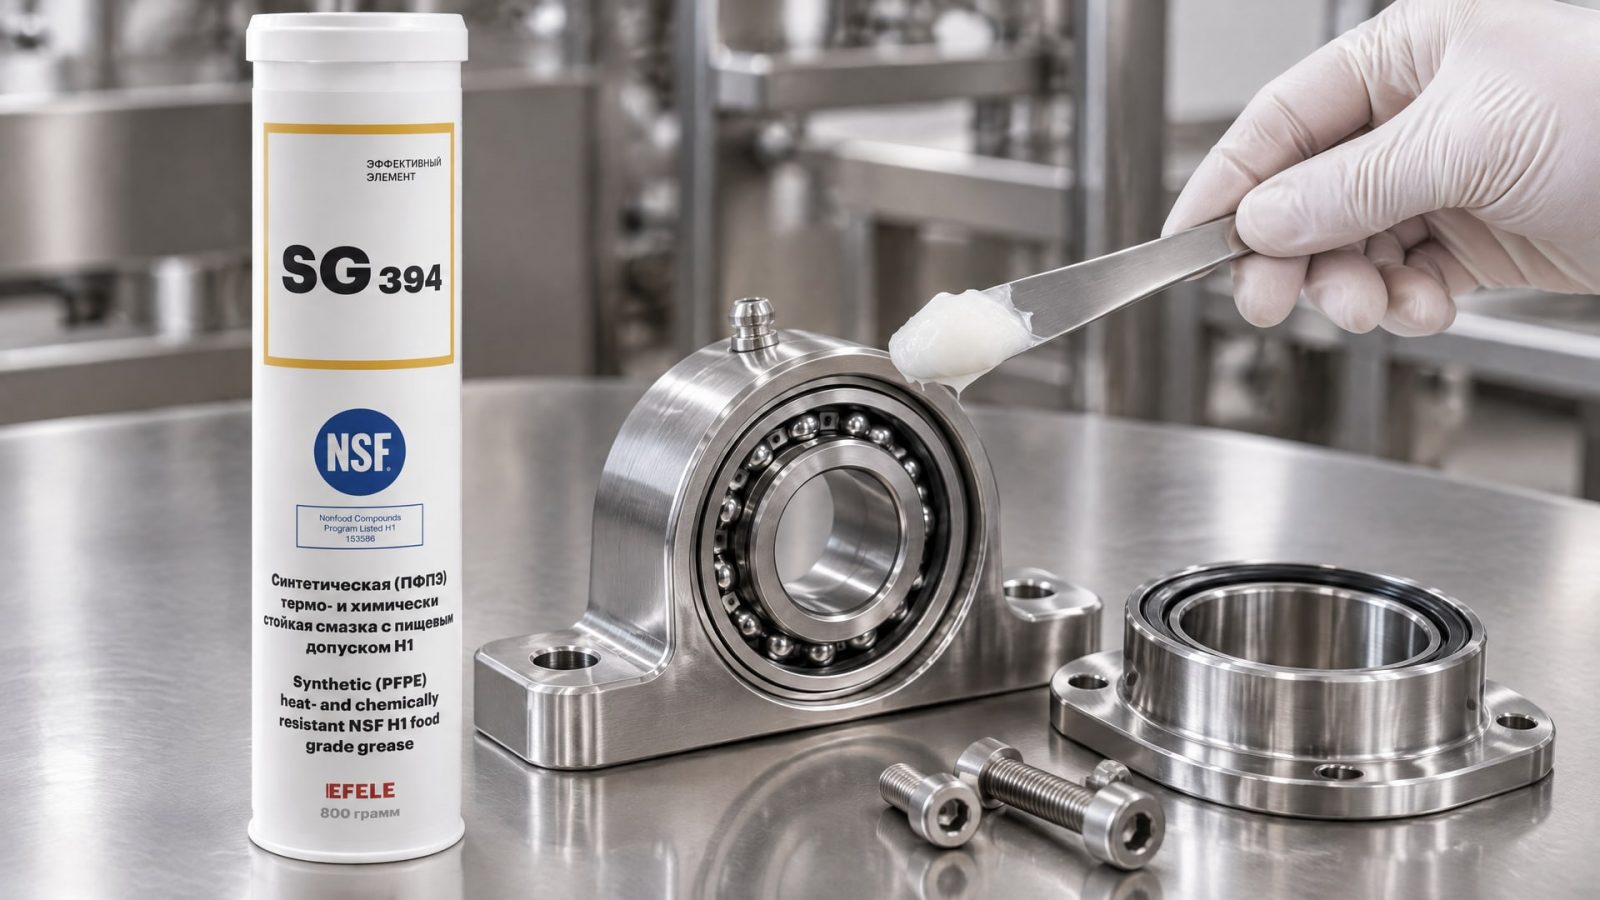
Для смазывания подшипников и направляющих в запаечном и упаковочном оборудовании, работающем при высоких температурах, рекомендуется выбирать H1-смазку, обладающую термо- и химстойкостью, например EFELE SG-394, которая сохраняет свойства и адгезию при работе в условиях нагрева.
ISO 21469: что проверяет и зачем это нужно
ISO 21469 часто путают с NSF H1.
На деле это разные стандарты, которые дополняют друг друга.
NSF H1 - это допуск на состав смазки. Организация NSF берет образец, анализирует его на соответствие 21 CFR 178.3570, и если формула пройдет проверку, выдает регистрационный номер. Это гарантирует, что в смазке нет запрещенных компонентов.
ISO 21469 охватывает гораздо более широкий спектр требований:
Производство: как изготавливается сама смазка, какие условия гигиены соблюдаются.
Упаковка и хранение: в каких условиях смазка хранится на складе, не загрязняется ли.
Транспортировка: как смазка доставляется до производства.
Применение и обращение: как смазку нужно использовать, чтобы она оставалась безопасной.
Предприятие, которое получило сертификат ISO 21469, доказало, что оно контролирует весь жизненный цикл смазки от сырья до использования на линии. Это повышает уверенность закупщика в том, что в баке смазки не окажется микробной контаминации или случайных загрязнений.
На практике многие аудиторы качества требуют как NSF H1, так и ISO 21469 для критичных узлов упаковочного оборудования. Если поставщик предоставляет только H1, это не ошибка, но дополнительная проверка ISO 21469 усилит позицию перед внешним аудитом.
Допустимый уровень попадания смазки в продукт и как его контролировать
Международные стандарты устанавливают предельный уровень попадания смазки в готовый продукт: не более 10 ppm, то есть 0,001% по массе.
Это чрезвычайно малое количество - примерно 10 миллиграммов на 1 килограмм готового продукта.
Для сравнения: если в килограмм колбасы попадет 100 миллиграммов смазки, это нарушит допуск в 10 раз. Отсюда вывод: полностью избежать контакта невозможно, но нужно свести его к минимуму через конструкцию узла, выбор смазки и технику нанесения.
Как минимизировать риск попадания
Выбирают H1-смазку с минимальным риском вымывания: она держится на поверхности и не мигрирует в продукт при случайном контакте.
Наносят смазку очень тонкой пленкой: избыток смазки - главный источник миграции. После смазывания деталь собирают в узел, и излишки удаляют (не вытирают, а убирают салфеткой после полной сборки).
Контролируют чистоту рабочих поверхностей перед нанесением: пыль и частицы инородных смазок помешают адгезии и ускорят миграцию.
Регулярно проверяют герметичность уплотнений: поврежденное уплотнение пропускает смазку быстрее.
Устанавливают перегородки и кожухи там, где это возможно: физическое разделение узла от продукта - самый надежный способ.
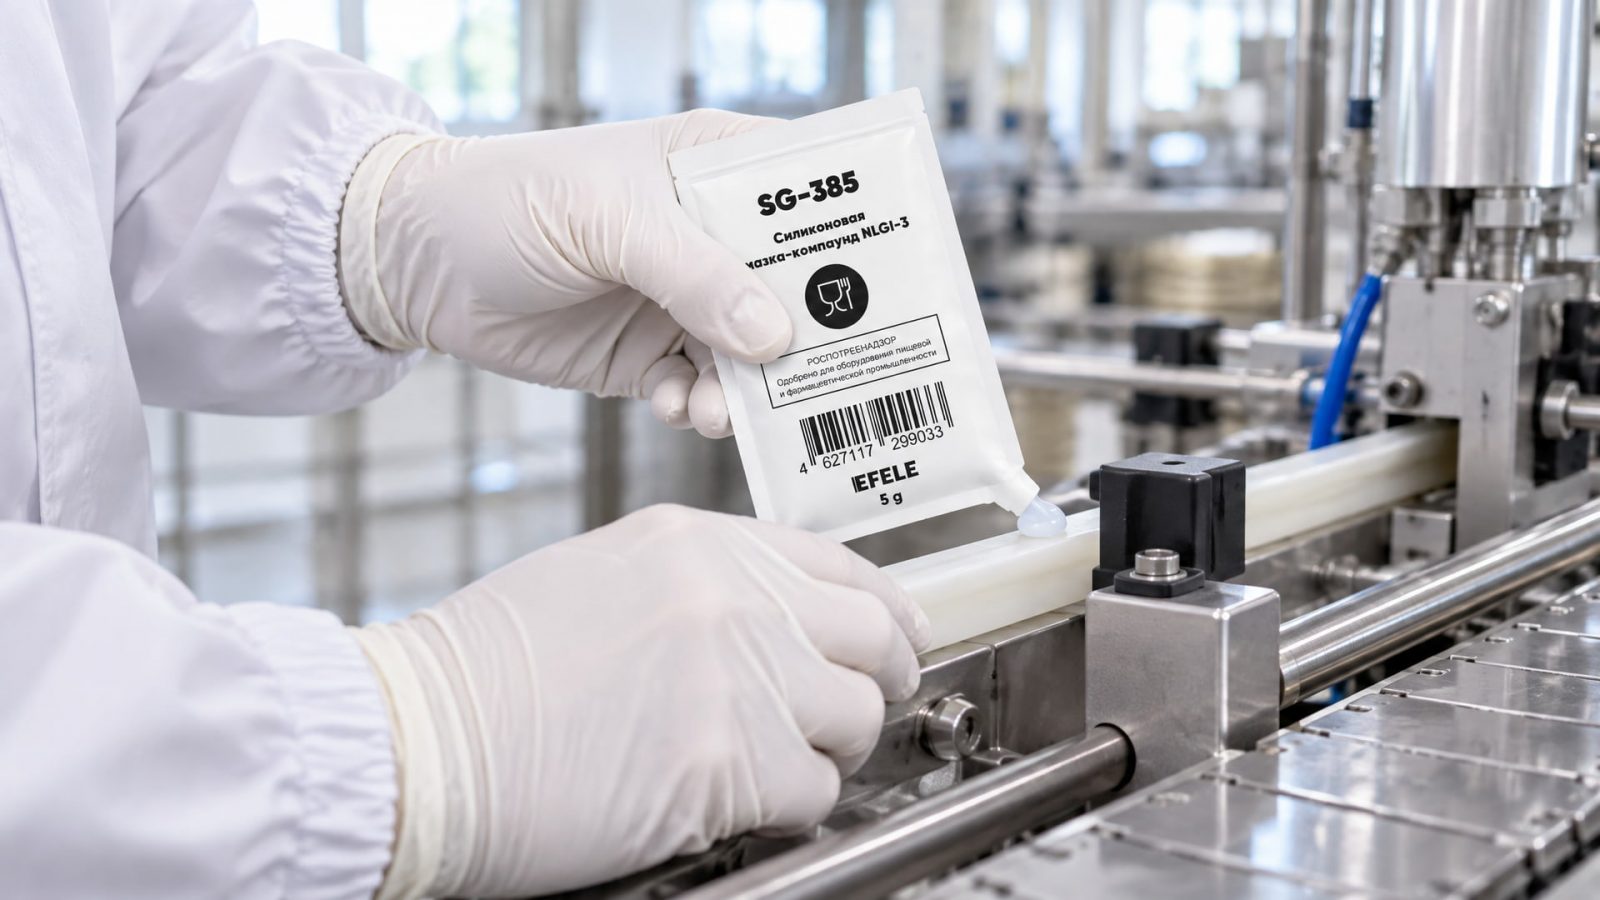
Для силиконовой смазки с пищевым допуском NSF H1, например EFELE SG-385, которую применяют для уплотнений пневмоцилиндров и направляющих, важно помнить, что она совместима с полимерными материалами и эластомерами, поэтому риск разбухания уплотнений минимален - это снижает вероятность утечки и миграции смазки в продукт.
Аудит и документация: что потребуют проверяющие
Когда на производство приходит внешний аудитор качества или проводится внутренняя проверка по системе ГОСТ Р ИСО 22000-2019, специалист потребует документацию по смазкам, используемым в зонах упаковки.
На столе должны лежать:
Паспорт безопасности (SDS) каждой смазки с указанием класса NSF, соответствия 21 CFR 178.3570 и состава.
Технический лист (datasheet) с регистрационным номером NSF H1.
Сертификат ISO 21469 (если есть).
План смазывания оборудования с указанием узлов, классов смазок и периодичности обслуживания.
Записи о фактическом смазывании: когда, какой узел, какая смазка, кто проводил.
Аудиторы проверяют соответствие плана и документов реальной практике. Если на направляющих выталкивателя указана H1, а вскрытие показывает неизвестную смазку - это критическое замечание.
Кроме того, закупщики и инженеры должны уметь объяснить, почему для данного узла выбран именно этот класс смазки. Ответ типа «потому что пищевая» не пройдет. Правильный ответ: «На направляющих возможен случайный контакт смазки с продуктом, поэтому используем H1-смазку, соответствующую FDA 21 CFR 178.3570 и зарегистрированную NSF».
Часто задаваемые вопросы
Чем NSF H1 отличается от NSF H2?
H1 разрешена для случайного контакта со смазкой при условии соблюдения предельного допуска 10 ppm. H2 - для закрытых узлов, где конструктивно исключен контакт. Состав H1 более строго регламентирован, цена выше. H2 дешевле, но ее применение ограничено герметичными механизмами.
Подходит ли обычная пищевая смазка для фасовочной линии?
Нет. Маркировка «food grade» или «пищевая» - это маркетинговое утверждение. Для упаковочного оборудования нужна смазка с регистрационным номером NSF H1 и подтверждением соответствия FDA 21 CFR 178.3570. Без этих документов смазка не гарантирует защиту продукта и может не пройти производственный контроль.
Обязателен ли ISO 21469 при выборе смазки для упаковки?
ISO 21469 не обязателен, но рекомендуется для критичных узлов. Этот стандарт подтверждает, что производитель контролирует гигиену изготовления, упаковки и хранения смазки. Если на предприятии проводятся частые аудиты, наличие ISO 21469 упростит защиту.
Какие узлы упаковочной машины смазывать H1?
Все узлы, где возможен случайный контакт смазки с продуктом: направляющие выталкивателей, цепи конвейеров, шпиндели, кулачки открытых механизмов, уплотнения пневмоцилиндров. Закрытые редукторы и герметичные подшипники можно смазывать H2, но нужно убедиться в отсутствии утечек.
На сколько хватает смазки при тонком нанесении?
Это зависит от узла и частоты использования. Направляющие обычно смазывают раз в месяц, цепи - раз в неделю. Тонкого слоя смазки хватает на 100–200 циклов работы оборудования. При нанесении нельзя экономить: лучше нанести правильно один раз, чем потом переделывать с риском попадания смазки в продукт.
Заключение
Защита продукта от смазки начинается с правильного выбора класса. NSF H1 - это не просто маркировка, а регистрационный номер, подтверждающий безопасность смазки при случайном контакте с пищей. Для упаковочного оборудования это означает: направляющие, выталкиватели, цепи и открытые узлы требуют только H1-смазку, соответствующую FDA 21 CFR 178.3570.
Второй шаг - классифицировать зоны оборудования по риску контакта, составить план смазывания и обучить персонал правильной технике нанесения. Тонкая пленка, минимальный избыток, чистые поверхности и герметичные уплотнения - вот факторы, которые гарантируют, что уровень попадания смазки останется в пределах допуска 10 ppm. Третий шаг - собрать документацию: паспорта безопасности, технические листы с номерами NSF H1, при необходимости сертификаты ISO 21469. Эти документы защищают производство при внешних аудитах и внутренних проверках качества. Начните с аудита своего оборудования: определите критичные узлы, согласуйте класс смазки со спецификацией машины и поставщиком, и переведите все на контролируемую схему обслуживания.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как удалить анаэробный герметик и безопасно демонтировать резьбовое соединение, используя проверенные методы и инструменты.
Узнайте, чем смазать секатор, чтобы защитить его от ржавчины и сохранить остроту режущей кромки надолго.
Узнайте, как контроль СОЖ помогает снизить расход и продлить срок службы водосмешиваемых жидкостей, обеспечивая стабильность работы оборудования.