
Антифрикционное покрытие: когда окунание выгоднее распыления
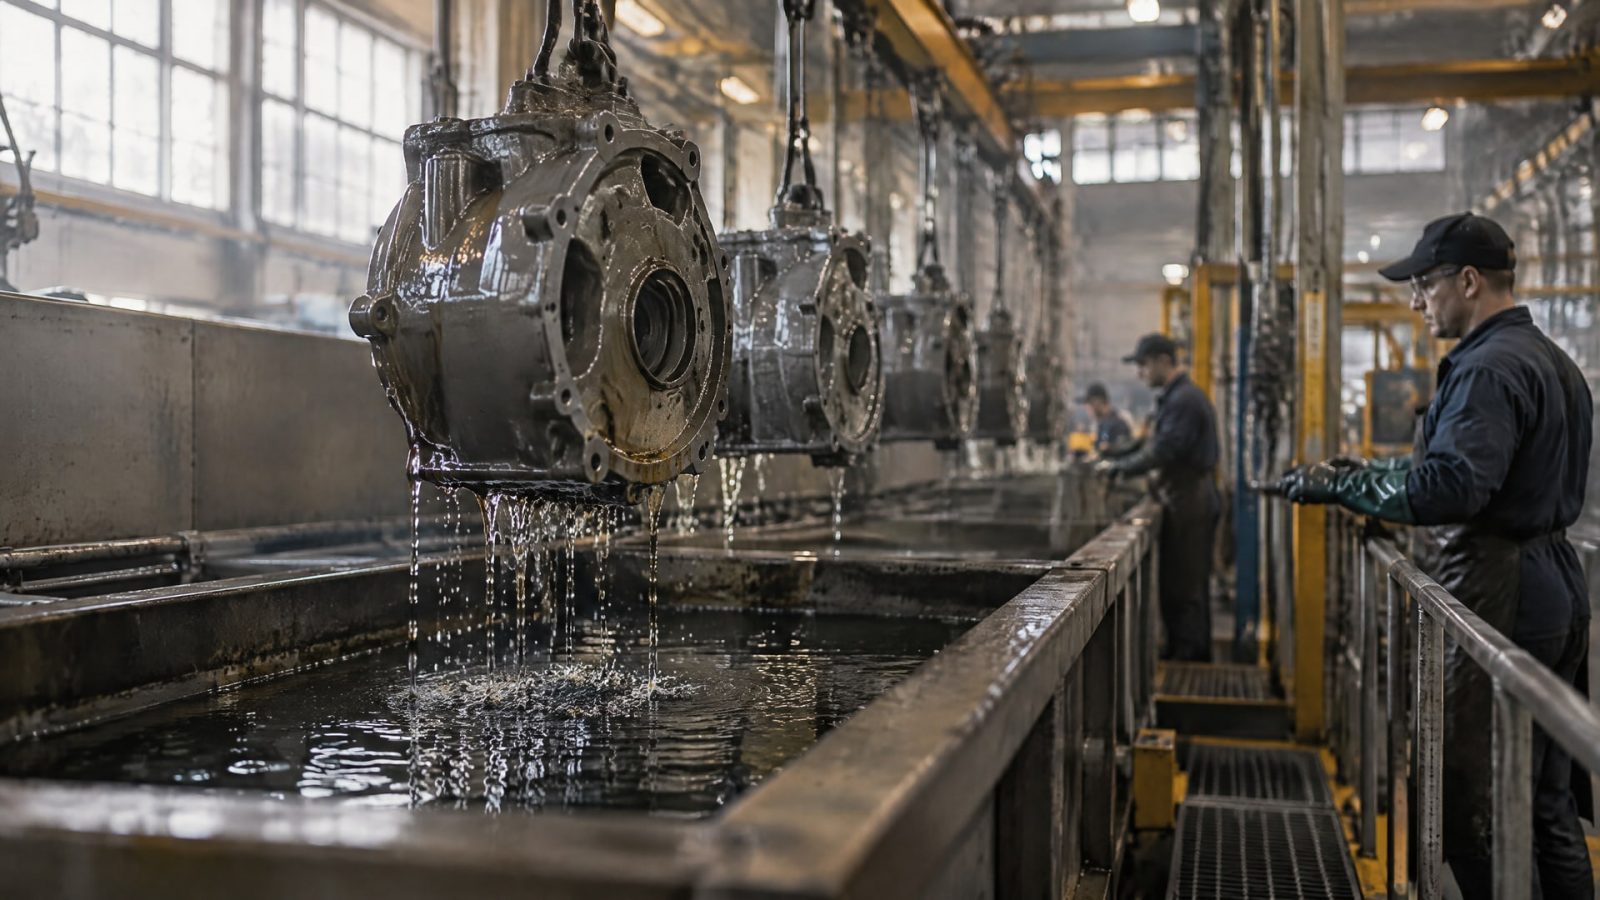
Окунание выгодно, когда нужно равномерно покрыть большую партию мелких деталей целиком. Распыление удобнее для небольших партий, сложной геометрии и локального нанесения. Окончательный выбор зависит от геометрии детали, ее массы, объема партии и вязкости состава. Чтобы оценить результат, толщину покрытия измеряют, а не определяют на глаз.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают методы нанесения покрытий и планируют контроль качества. Разберем, как сопоставить окунание и распыление с задачей, что учесть при задании толщины и почему подготовка поверхности влияет на результат не меньше, чем способ нанесения.
Окунание или распыление: в чем разница
При окунании деталь погружают в состав, а после извлечения контролируют стекание.
Метод подходит для обработки большого количества деталей, которым необходимо полное покрытие. Если геометрия и размер партии стабильны, процесс удобно повторять для серийных изделий.
Важны скорость извлечения из ванны и поведение состава на поверхности. При неправильном режиме возможны наплывы и избыточное нарастание материала по кромкам. На результат также влияет вязкость: слишком высокая или низкая вязкость может затруднить получение равномерной пленки. Поэтому оценивать окунание стоит не только по скорости обработки, но и по тому, насколько стабильно удается выдерживать покрытие на всех деталях партии.
Распыление позволяет наносить состав на выбранные участки и гибко распределять его по поверхности. Это удобно при небольших и средних партиях, а также для деталей сложной формы, где нужно контролировать нанесение на отдельные зоны. Если требуется увеличить толщину, можно нанести несколько слоев: следующий наносят, когда предыдущий почти высох. Для распыления используют чистый сжатый воздух без воды и масла.
| Критерий | Окунание | Распыление |
|---|---|---|
| Типичная задача | Полное покрытие большого количества деталей | Локальное нанесение и обработка небольших или средних партий |
| Контроль процесса | Скорость извлечения и стекание состава | Настройка нанесения и число проходов |
| Возможный дефект | Наплывы и утолщение по кромкам | Неравномерное распределение при неправильной настройке |
| Что учитывать | Геометрию, массу, партию и вязкость | Геометрию, вязкость, число слоев и чистоту воздуха |
Окунание не всегда дешевле распыления, а распыление не гарантирует более тонкий или точный слой. Экономика зависит от объема партии, геометрии, требований к толщине и потерь материала. Сравнивать методы лучше на деталях и режимах, соответствующих реальной производственной задаче.
Когда окунание выгоднее распыления
Окунание выбирают, если партия состоит из множества деталей, которым нужно покрытие по всей поверхности.
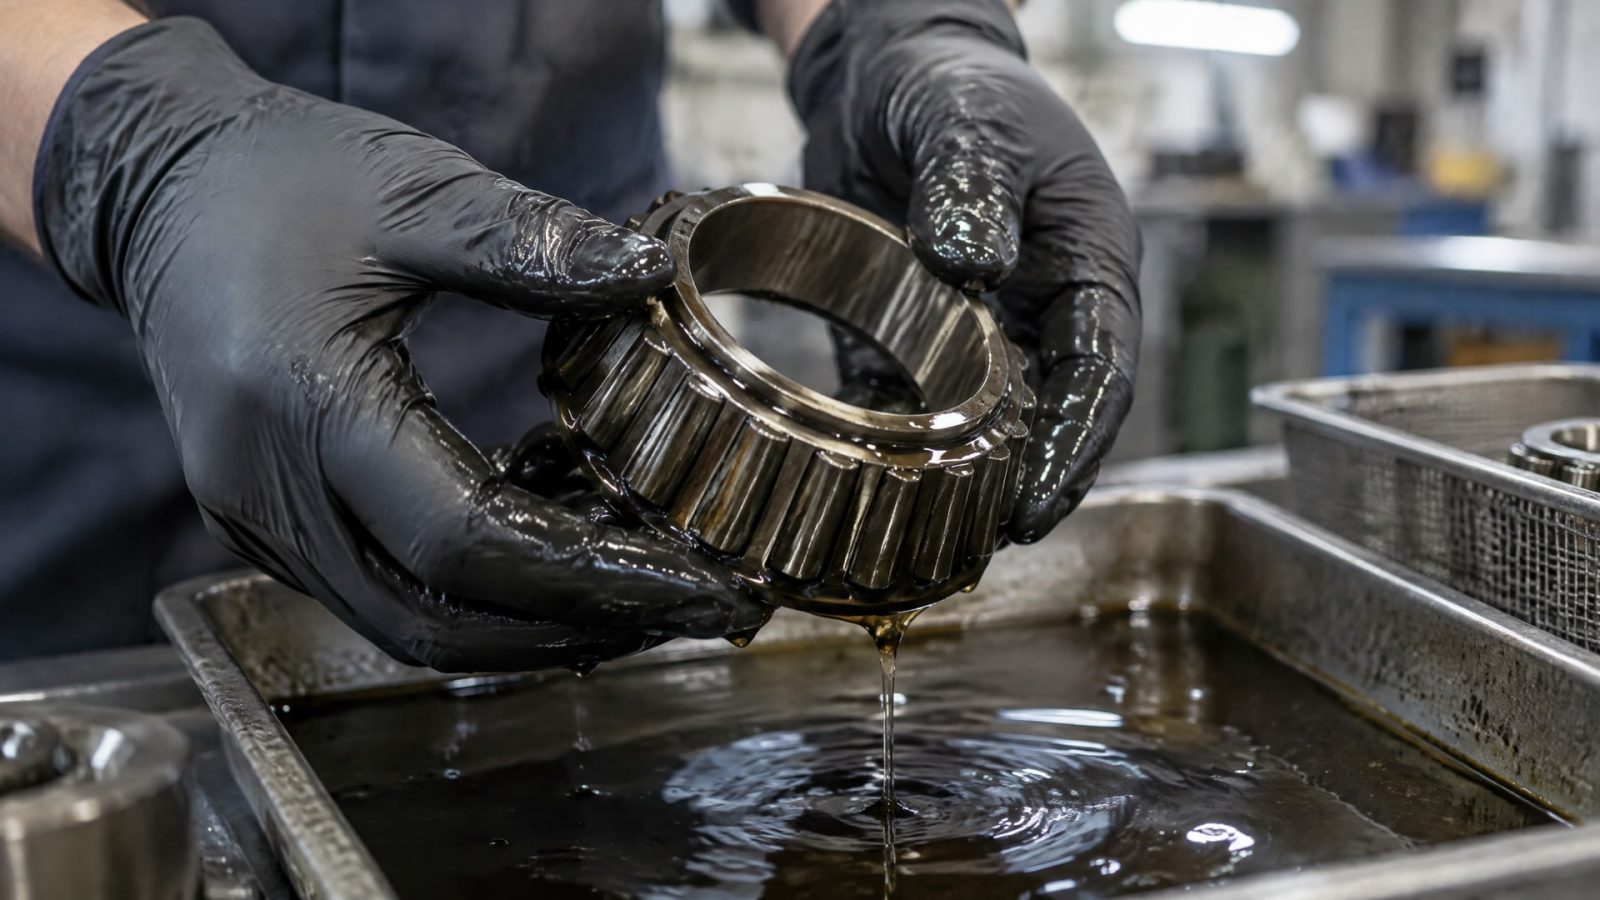
Такой подход особенно уместен, когда изделия имеют сопоставимую геометрию и процесс можно повторять с контролируемыми условиями. При серийной обработке оператор погружает детали в ванну, извлекает их и следит за стеканием состава.
Полная покрываемость сама по себе не гарантирует одинаковую толщину. На ней сказываются вязкость состава, скорость извлечения и стекание с поверхности. Избыточное нарастание на кромках может привести к локальному утолщению, поэтому режим оценивают не только по внешнему виду. Если требование к толщине узкое, его нужно проверять измерением.
Распыление предпочтительно, когда требуется обрабатывать отдельные зоны или гибко подстраиваться под форму детали. Оно также может быть удобнее, если детали в партии отличаются по геометрии. При этом сложная форма не означает автоматического успеха: распределение состава зависит от настройки процесса и вязкости. Если для получения нужного слоя делают несколько проходов, между ними учитывают состояние предыдущего слоя.
При выборе между методами полезно заранее ответить на несколько вопросов:
Нужно покрыть деталь целиком или только отдельные участки?
Сколько изделий обрабатывают за один цикл и насколько они похожи по геометрии?
Какой допуск по толщине требуется и каким методом его будут проверять?
Может ли состав стекать с детали без образования наплывов?
Есть ли условия для распыления чистым сжатым воздухом без воды и масла?
Для деталей червячного редуктора с задачей снижения трения и износа могут применяться антифрикционные твердосмазочные покрытия MODENGY. Это пример выбора материала под узел, а не отдельный способ нанесения: применимость окунания или распыления все равно оценивают по геометрии детали, вязкости состава и требованиям к слою.
Толщина покрытия и допуск: как контролировать результат
Для антифрикционных покрытий типичная сухая толщина пленки часто находится в диапазоне 5–20 мкм.
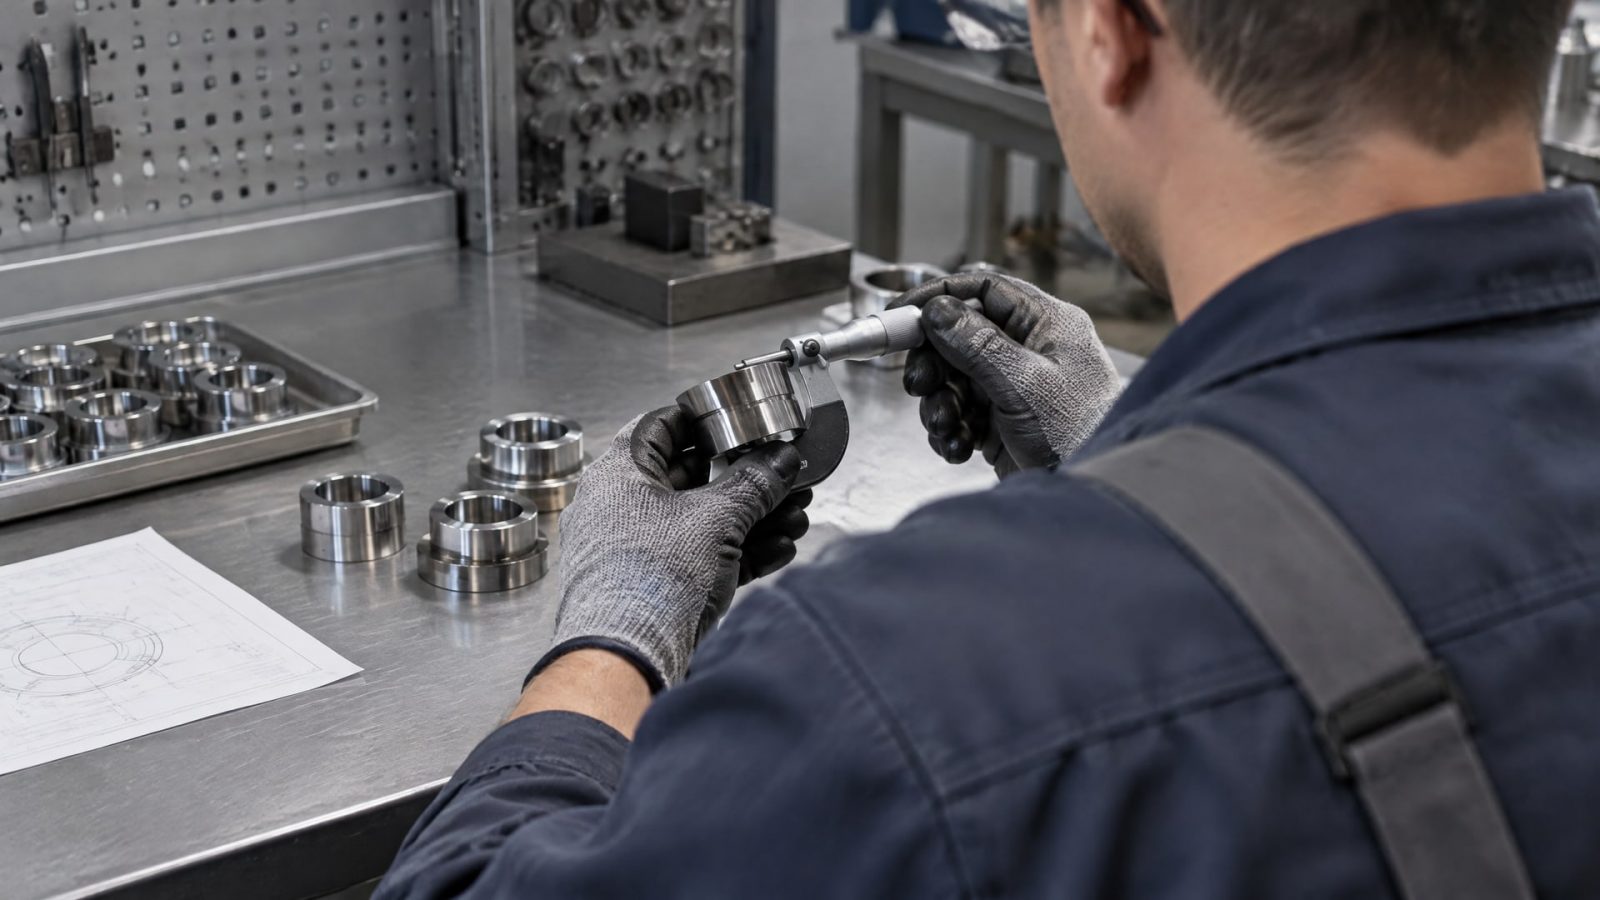
Это общий ориентир, а не универсальное требование для любой детали. Конкретный допуск устанавливают с учетом рецептуры покрытия и требований узла трения. Если слой будет слишком толстым или слишком тонким относительно установленного требования, одной визуальной оценки недостаточно, чтобы принять решение о годности.
ISO 2808 описывает методы измерения толщины покрытия, включая толщину мокрой и сухой пленки, а также неотвержденных порошковых слоев. Для выбора метода контроля важны материал основы и свойства покрытия. Например, ISO 2178 применяется для неразрушающего измерения толщины немагнитных покрытий на магнитных металлах, а ISO 2360 - для непроводящих покрытий на немагнитных проводящих металлах.
Для отдельных задач используют и другие методы. ISO 1463 описывает измерение по шлифу; точность измерения должна составлять 1 мкм или 10%, в зависимости от того, какое значение больше. ISO 4518 устанавливает профилометрический метод измерения толщины металлических покрытий в диапазоне от 0,01 мкм до 1000 мкм на плоских поверхностях и, при соблюдении условий, на цилиндрических.
Выбор метода контроля нельзя отделять от способа нанесения. После окунания стоит проверить, как толщина распределилась по поверхности и кромкам. После распыления важно убедиться, что заданный слой получен на участках, для которых он предусмотрен. Для рабочего процесса полезно закрепить в документации:
требуемую толщину и допуск;
участок и точки измерения;
применяемый метод контроля;
частоту проверки деталей партии;
действия при обнаружении наплывов или отклонений толщины.
Такая схема помогает сопоставить настройку процесса с фактическим результатом. Ориентироваться только на цвет, блеск или визуальную равномерность нельзя: эти признаки не заменяют измерения.
Подготовка поверхности и условия нанесения
Подготовка поверхности влияет на адгезию покрытия и его срок службы.
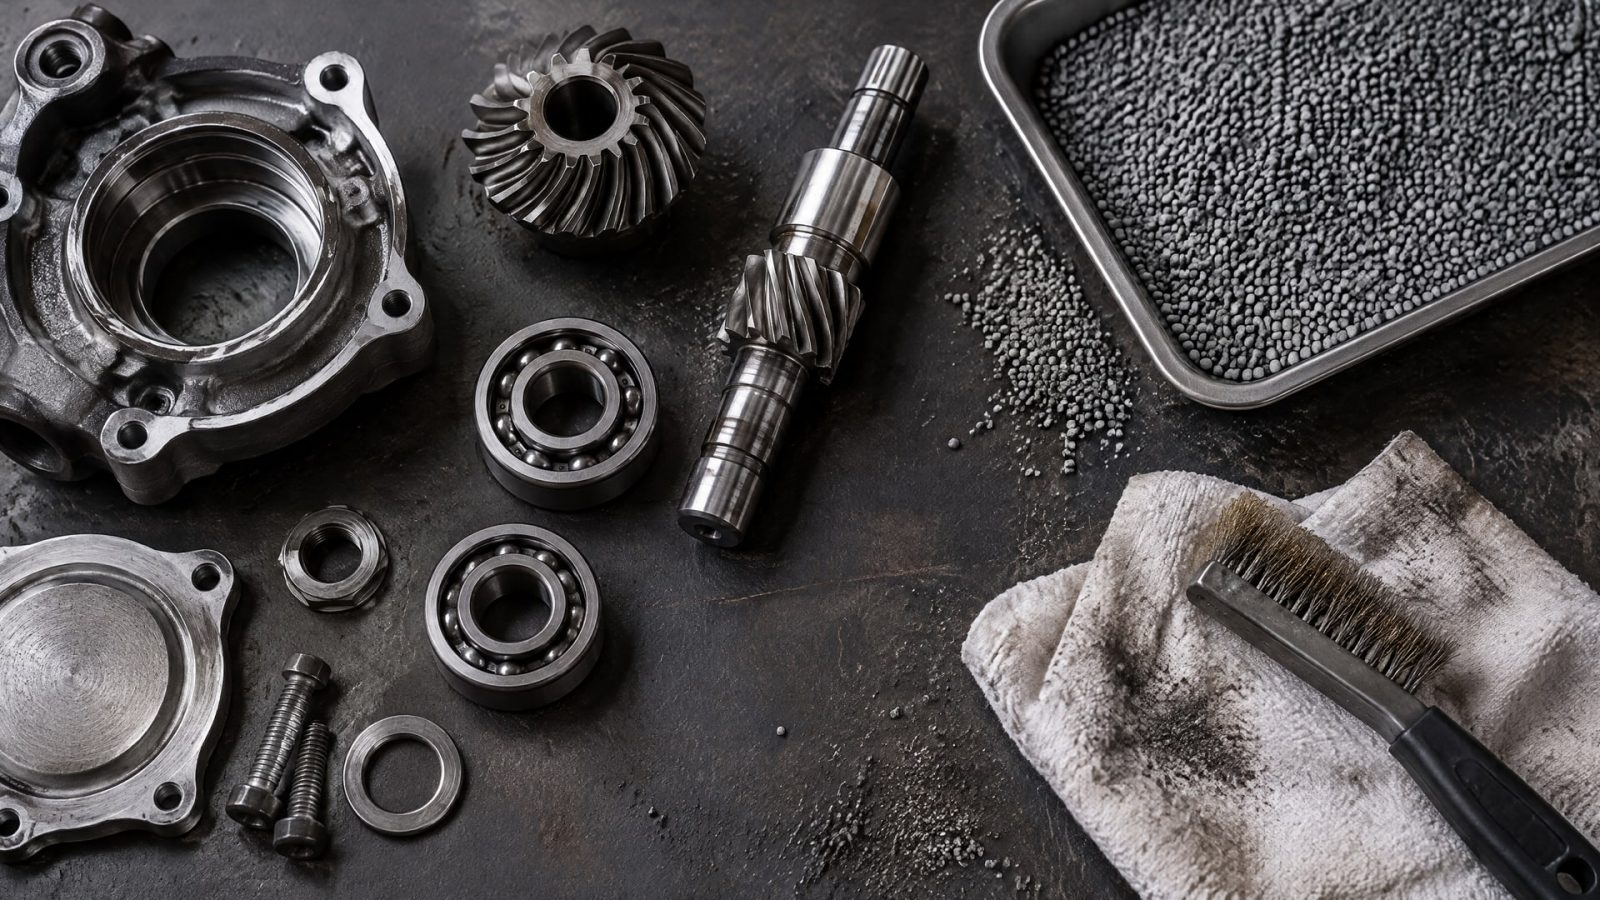
Поэтому перед сравнением окунания и распыления следует проверить, как подготовлена деталь. Среди применяемых способов подготовки перечисляют обезжиривание, дробеструйную или пескоструйную обработку, фосфатирование, анодирование и плазменную обработку. Конкретный вариант выбирают с учетом материала основы и требований к покрытию.
Даже правильно выбранный метод нанесения не компенсирует неподготовленную поверхность. Если покрытие плохо сцепляется с основой, его свойства и ресурс могут снизиться. Поэтому последовательность работ включает не только нанесение, но и контроль подготовки до начала процесса. Инженеру важно согласовать подготовку поверхности, состав и метод нанесения как части одной технологии.
Для окунания нужно отслеживать скорость извлечения деталей и стекание состава. Эти параметры влияют на равномерность пленки и риск утолщения на кромках. Для распыления важны настройка процесса, вязкость состава и чистота сжатого воздуха. Вода и масло в воздухе могут повлиять на качество нанесения, поэтому для распыления используют чистый воздух без этих загрязнений.
Перед запуском партии имеет смысл проверить несколько деталей и оценить покрытие после нанесения. Такая проверка позволяет выявить наплывы, неравномерность и проблемы с достижением заданной толщины до обработки всей партии. При необходимости корректируют режим, а затем подтверждают результат измерением по выбранному методу. В рабочей документации стоит фиксировать параметры процесса, чтобы повторять результат при последующих партиях.
Как выбрать метод для серийной и локальной обработки
Решение принимают по совокупности факторов, а не по одному признаку - например, стоимости операции или удобству оборудования.
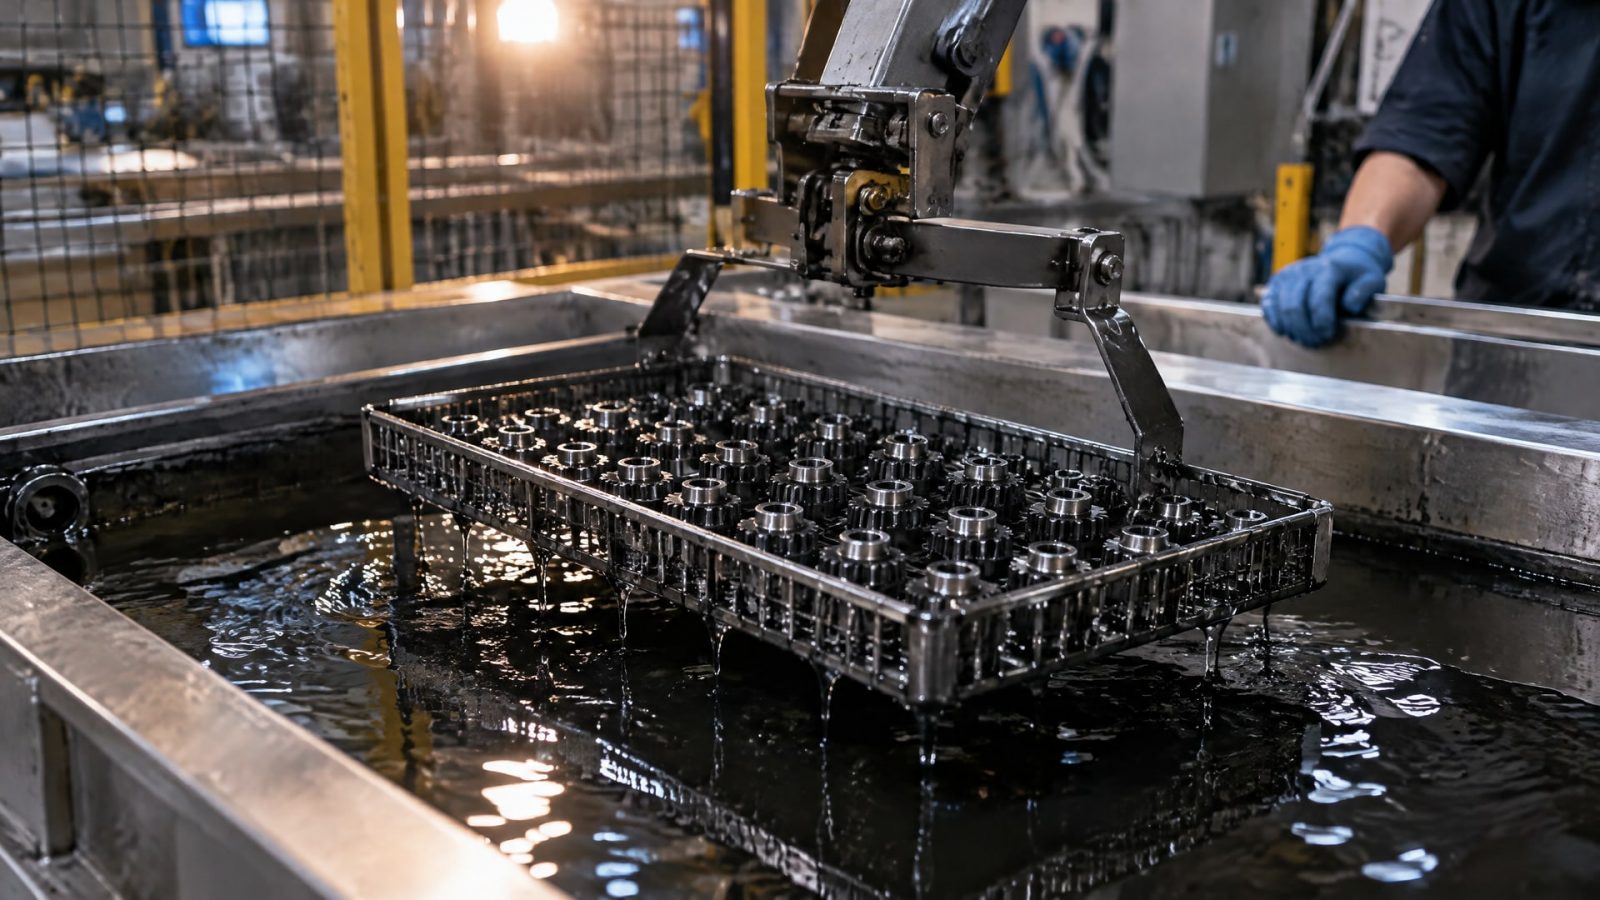
Окунание часто подходит для массовой обработки мелких деталей с требованием полного покрытия. Распыление дает больше гибкости для локального нанесения, а также для партий, где удобнее обрабатывать изделия отдельно. В обоих случаях результат зависит от геометрии, массы, объема партии и вязкости состава.
Для серийной обработки важно заранее проверить повторяемость. При окунании оценивают, удается ли поддерживать стабильное извлечение и контролировать стекание. При распылении - можно ли воспроизводить распределение состава и выдерживать нужное число проходов. Если партия включает изделия разной формы, может потребоваться отдельная настройка процесса для каждой геометрии.
При расчете затрат учитывают не только расход состава. Важны количество деталей в партии, потери материала, необходимость повторной обработки и затраты на контроль толщины. Поэтому утверждение «окунание всегда дешевле распыления» некорректно: экономичность зависит от условий конкретного производства. Аналогично нельзя считать, что распыление автоматически дает более точный слой. Точность подтверждают измерением, а не выбранным методом нанесения.
Упоминание покрытия в задаче - например, «запекаемое покрытие для редуктора» - само по себе не определяет, нужно ли окунание или распыление. Способ выбирают по технологии конкретного состава и условиям детали. Если в требованиях не указаны режим отверждения и допустимая толщина, их следует уточнить до выбора оборудования и запуска партии.
Часто задаваемые вопросы
Какая толщина характерна для антифрикционного покрытия?
Для антифрикционных покрытий часто указывают сухую толщину 5–20 мкм. Это ориентир, а не универсальный допуск. Конкретное значение зависит от рецептуры и требований узла трения. Толщину контролируют измерением по подходящему методу, например по ISO 2808, а не оценивают только визуально.
Когда окунание подходит лучше распыления?
Окунание подходит для большого количества деталей, которым нужно полное покрытие. При этом нужно контролировать скорость извлечения и стекание состава, чтобы избежать наплывов и утолщения по кромкам. Итоговая экономичность зависит от объема партии, геометрии изделий, требований к толщине и потерь материала.
Можно ли наносить одно покрытие окунанием и распылением?
Некоторые составы допускают оба метода, но применимость нужно проверять для конкретной технологии. На выбор влияют вязкость состава, геометрия и масса детали, объем партии и требования к толщине. При распылении также важно использовать чистый сжатый воздух без воды и масла.
Как контролируют толщину антифрикционного покрытия?
Метод выбирают с учетом основы и покрытия. ISO 2808 описывает методы измерения толщины покрытий, ISO 2178 применяется к немагнитным покрытиям на магнитных металлах, а ISO 2360 - к непроводящим покрытиям на немагнитных проводящих металлах. Для измерения по шлифу используют ISO 1463.
Заключение
Окунание выгоднее при массовой обработке деталей, которым требуется полное покрытие; распыление удобнее для локального нанесения и гибкой работы со сложной геометрией. Ни один метод не гарантирует нужную толщину сам по себе: на результат влияют вязкость состава, режим процесса и подготовка поверхности. Типичный ориентир сухой толщины составляет 5–20 мкм, но допуск задают требования конкретного узла.
Перед запуском работ определите требуемую толщину и метод ее контроля, сопоставьте геометрию и объем партии с возможностями нанесения, затем проверьте режим на деталях и подтвердите результат измерением.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как антифрикционное покрытие толщина влияет на посадку деталей и как контролировать допуски для точных соединений.
Узнайте о КПД червячного редуктора, причинах пускового сопротивления и влиянии антифрикционных покрытий на его снижение.
Узнайте, как правильно очищать пищевое антипригарное покрытие от теста и муки, чтобы продлить срок службы форм и противней.