
Антифрикционные покрытия для поршней ДВС: применение и выбор
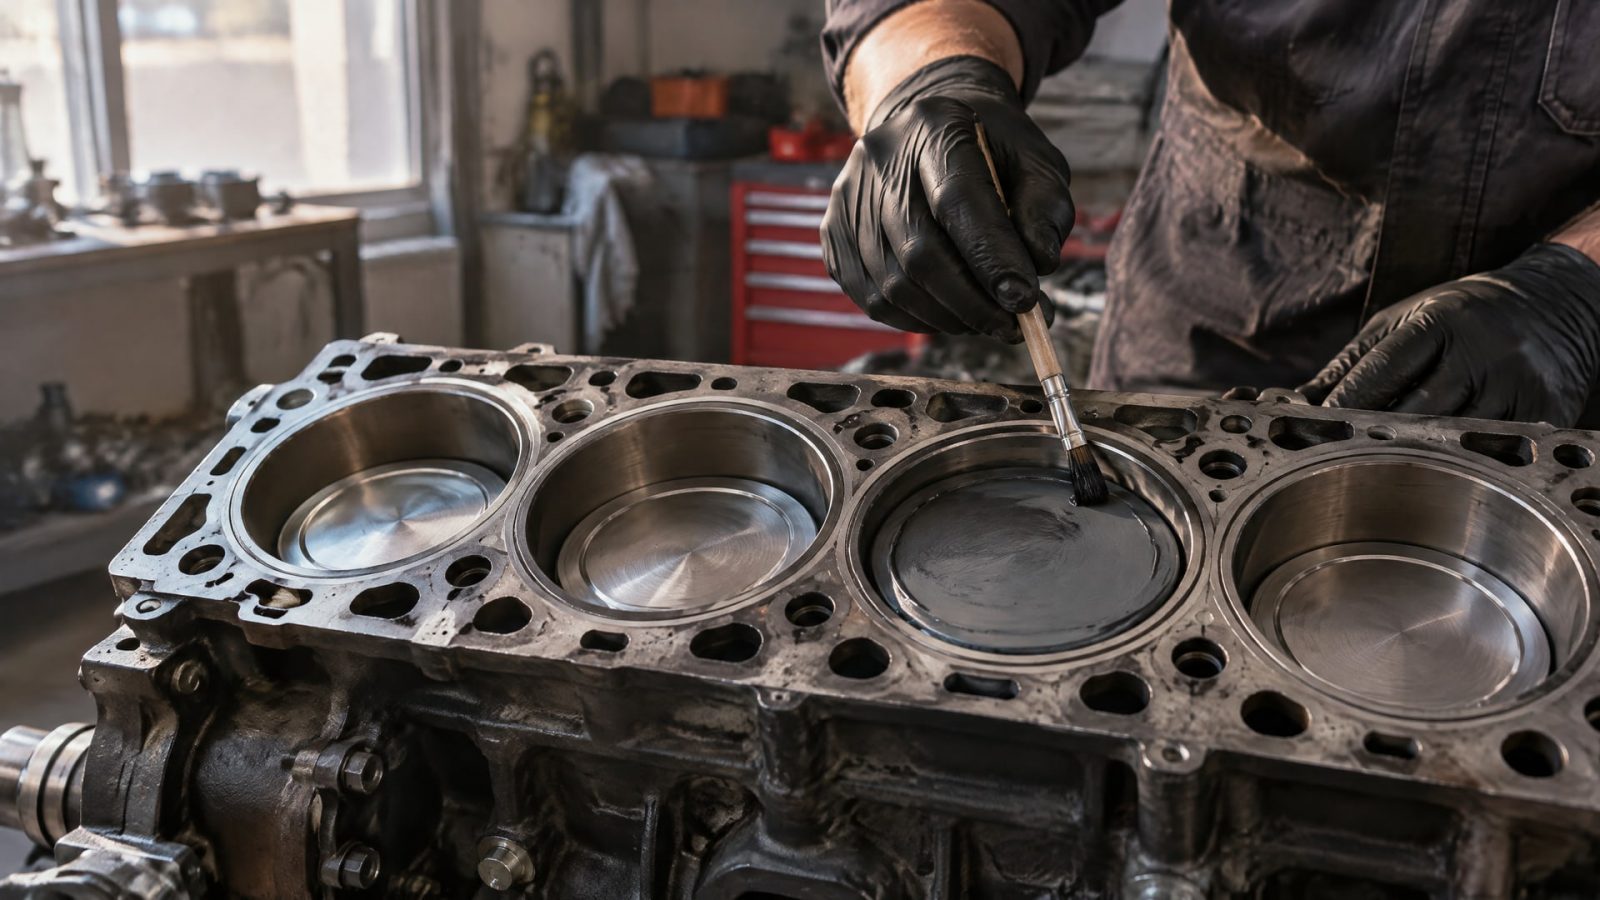
Антифрикционные покрытия для поршней ДВС помогают снизить трение и износ в цилиндро-поршневой группе, особенно при холодном пуске и в период приработки. Обычно это теплоотверждаемые сухие пленки на органическом связующем с твердыми смазками. Они формируют разделительный слой между поверхностями, но не заменяют моторное масло и систему смазки двигателя.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают покрытие поршней ДВС или оценивают технологию нанесения. Разберем, как работает сухая пленка, какие твердые смазки входят в состав, на какие параметры смотреть и почему покрытие для поршня нельзя автоматически считать подходящим для трансмиссии.
Как работают антифрикционные покрытия на поршне
Поршневое покрытие представляет собой тонкую сухую пленку, которая разделяет контактирующие поверхности и помогает снизить трение.
В отличие от жидкой смазки, она не формирует масляный слой, а удерживает твердые смазочные компоненты в связующем на поверхности детали. Это важно в режимах, когда условия смазывания еще не установились или меняются в процессе работы двигателя.
Наибольший интерес такое решение представляет для холодного пуска и приработки. В этих режимах покрытие помогает ограничить износ поршня и стенки цилиндра. Его применяют и при длительной эксплуатации, но конкретный эффект зависит от конструкции узла, состава покрытия и условий работы. Наличие твердой смазки само по себе не гарантирует одинакового результата для всех двигателей.
Пленка должна соответствовать геометрии детали и технологии производства. Для одного из типовых поршневых составов указана рекомендуемая толщина сухого покрытия 15-20 мкм. Это ориентир для конкретного материала, а не универсальное требование для всех покрытий. Слишком толстую пленку нельзя считать более надежной: избыточная толщина может ухудшить работу пары трения.
Покрытие не отменяет моторное масло. Сухой разделительный слой и жидкая смазка решают связанные, но разные задачи: покрытие работает на поверхности детали, а масло остается частью штатной системы смазки двигателя. Поэтому при выборе важно проверить совместимость материала с рабочей средой, включая масло и топливо, если такая стойкость заявлена для конкретного состава.
Состав твердосмазочного покрытия для поршня
В теплоотверждаемых покрытиях используют органическое связующее и твердые смазки.
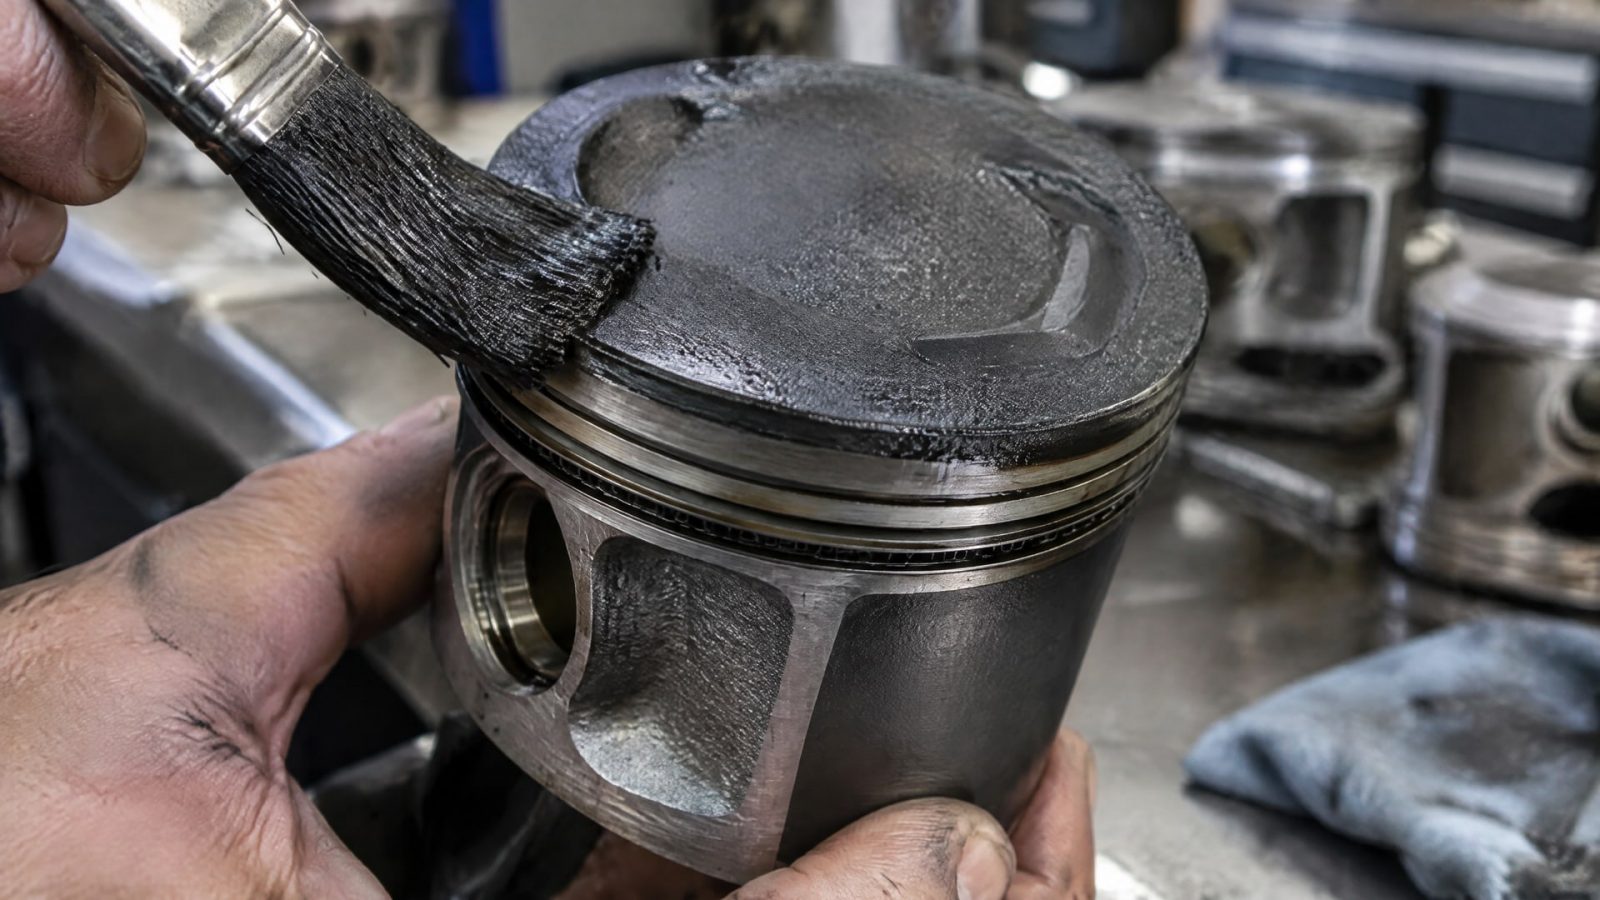
Среди типичных наполнителей для поршневых составов встречаются дисульфид молибдена MoS₂ и графит. В обзорах и описаниях также называются PTFE, нитрид бора BN и дисульфид вольфрама WS₂. Однако оценивать материал только по перечню твердых смазок недостаточно: на свойства пленки влияют связующее, технология нанесения и режим работы узла.
Исследование покрытия поршня дизельного двигателя показало, что некоторые варианты на основе полимерного связующего с MoS₂ и графитом снижали коэффициент трения до 0,12-0,14. Этот результат относится к части исследованных вариантов и не является гарантированным показателем для любого покрытия с такими наполнителями. При выборе нужно учитывать результаты испытаний именно того состава, который планируется применять.
Твердосмазочная смазка в составе пленки не равнозначна пластичной или жидкой смазке. Покрытие формирует твердый слой на поверхности, а его поведение определяется не только наполнителем, но и тем, насколько связующее удерживает его в пленке при заданных нагрузке и температуре. Поэтому одинаковый компонент в рецептуре еще не означает одинаковую износостойкость или коэффициент трения.
Для инженера важен баланс свойств, а не отдельный ингредиент. Следует сверить назначение материала, допустимый температурный диапазон, стойкость к маслу и топливу, способ нанесения и условия отверждения. Если продукт прямо не заявлен для поршней или юбок поршней, нельзя переносить на него результаты испытаний другого состава лишь из-за совпадения наполнителя.
Как выбрать антифрикционное покрытие для поршня
Подбор начинают с условий работы поршня: температуры, нагрузки, режима трения и рабочей среды.
Для цилиндро-поршневой группы важны холодный пуск, приработка и совместимость пленки с маслом и топливом. Проверяют также, предназначено ли покрытие непосредственно для поршней, юбок поршней или контакта со стенкой цилиндра. Общего обозначения «антифрикционное» для выбора недостаточно.
Разные составы могут иметь разные рабочие диапазоны и режимы отверждения. В технических описаниях отдельных материалов приводятся диапазоны эксплуатации от -75 до 300 °C и от -40 до 310 °C. Эти значения нельзя переносить с одного покрытия на другое. Они характеризуют конкретные продукты и должны сверяться с документацией на выбранный состав.
Температура отверждения также зависит от рецептуры. Для отдельных промышленных покрытий указаны режимы 180 °C, 200 °C и 220 °C; для одного состава при 200 °C задано время отверждения 60 минут. Эти параметры не взаимозаменяемы: нарушение режима может повлиять на свойства пленки. Перед внедрением технологии нужно сверить температуру и длительность отверждения с техническим паспортом материала и возможностями производственного процесса.
Если задача связана со снижением трения, износа, риска задиров и закусываний на поршнях ДВС, в качестве специализированного решения рассматривают MODENGY Для деталей ДВС. При этом покрытие подбирают не по одному названию или наличию твердой смазки, а по соответствию узлу и его условиям эксплуатации. Такой подход помогает избежать переноса характеристик одного состава на другой и упрощает проверку применимости на конкретной детали.
Нанесение покрытия поршней ДВС
Качество сухой пленки зависит не только от состава, но и от подготовки поверхности.
Перед нанесением ее тщательно очищают и обезжиривают. Остатки масла и загрязнений могут помешать формированию покрытия, поэтому подготовку включают в технологическую карту наряду с самим нанесением и отверждением.
Для нанесения используют шелкографию, распыление, окунание или кисть. Подходящий способ зависит от вязкости состава и назначения покрытия. При выборе технологии важно обеспечить равномерное покрытие рабочей зоны поршня и контролировать толщину сухой пленки. Для одного из типовых материалов указано значение 15-20 мкм, но для конкретного состава приоритет имеют его технические требования.
После нанесения покрытие отверждают по установленному режиму. В описаниях разных материалов встречаются температуры 180 °C, 200 °C и 220 °C. Для одного состава задано отверждение в течение 60 минут при 200 °C. Это примеры режимов для отдельных покрытий, а не единый технологический стандарт для всех твердосмазочных материалов.
До запуска процесса полезно зафиксировать в технологической документации состояние поверхности, способ нанесения, толщину пленки и режим отверждения. Также проверяют, заявлена ли для выбранного состава стойкость к маслу и топливу. Поскольку универсального режима для всех покрытий нет, параметры производства сверяют с документацией конкретного материала, а не назначают по аналогии с похожей рецептурой.
Где заканчивается область применения покрытия для поршней
Покрытие поршня и покрытие трансмиссии могут содержать сходные твердые смазки, однако это не делает материалы взаимозаменяемыми.
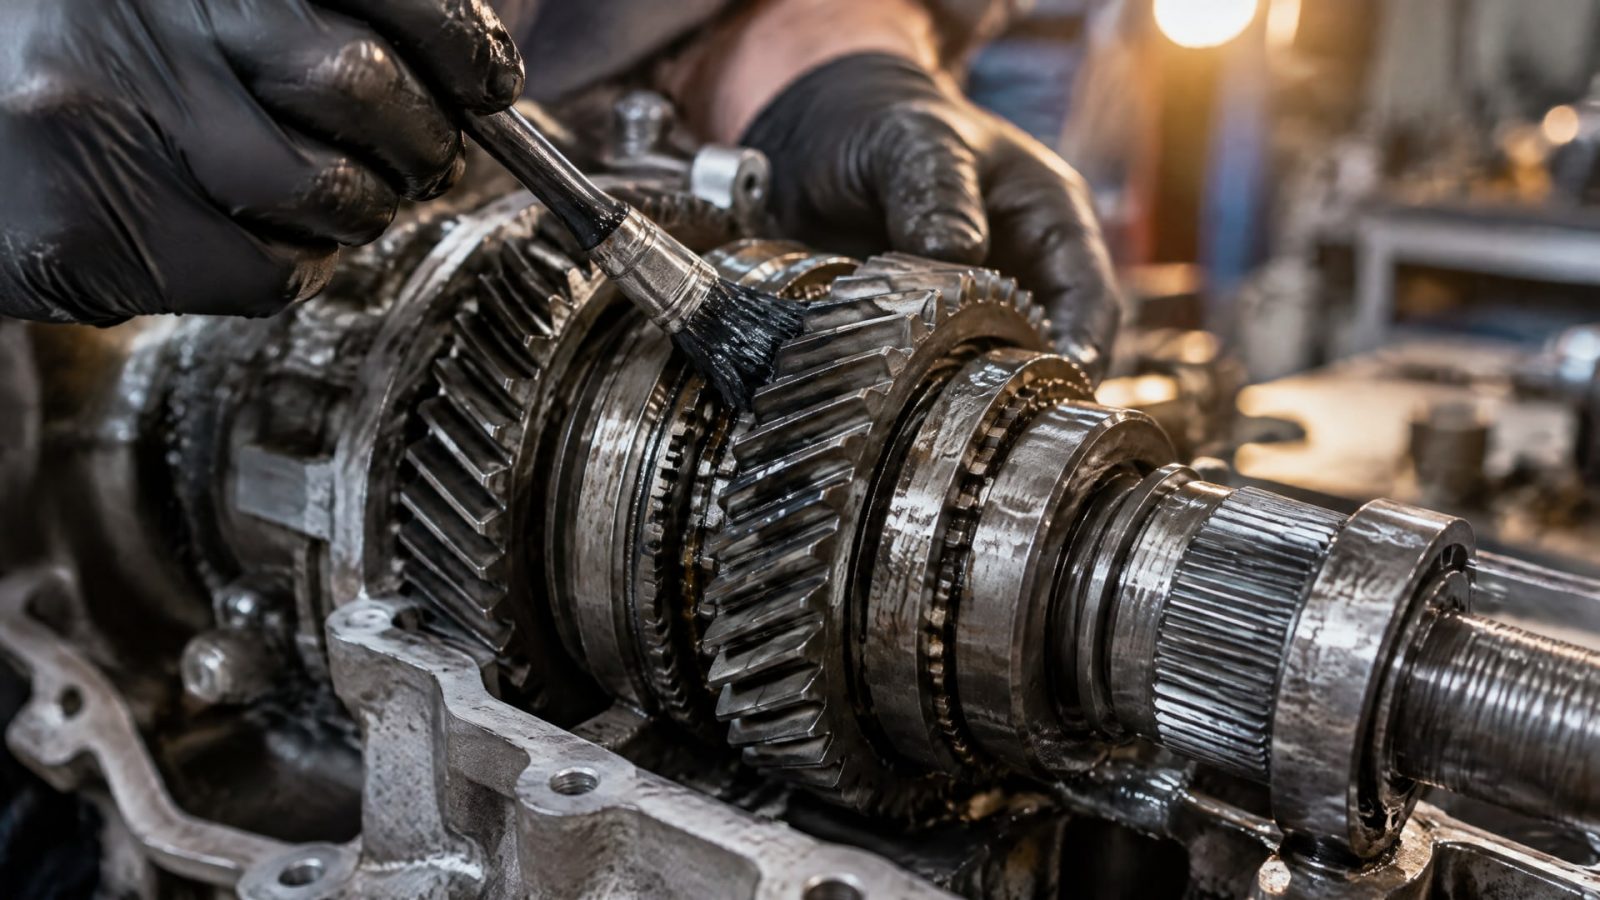
В двигателе и трансмиссии различаются нагрузки, температурные режимы и характер контакта. Поэтому материал для шестерен, подшипников или других узлов трансмиссии нельзя выбирать для поршня без подтвержденного назначения, а поршневой состав не следует автоматически переносить на детали ходовой части.
Для разных покрытий указаны рабочие температурные диапазоны от -75 до 300 °C и от -40 до 310 °C. Разница показывает, почему нужно оценивать параметры конкретного материала, а не ориентироваться на общее название. Аналогично следует рассматривать стойкость к маслу, топливу, консистентным смазкам и растворителям: такие свойства заявлены для отдельных составов, но не обязательно присущи всей категории.
Антифрикционные покрытия MODENGY могут применяться для защиты различных узлов трения в трансмиссии и ходовой части тракторной техники. Это отдельная область применения, которую нельзя смешивать с покрытием поршня ДВС. Для каждой детали проверяют, что продукт предназначен для соответствующей пары трения и режима работы.
В доступных материалах не приведен единый отраслевой ГОСТ или ISO именно для твердосмазочных покрытий поршней. В описаниях чаще встречаются технические паспорта материалов и результаты исследовательских испытаний. Поэтому при оценке покрытия сверяются с документацией на состав и данными испытаний, относящимися к нужному узлу, а технологию нанесения согласуют с требованиями производителя материала.
Часто задаваемые вопросы
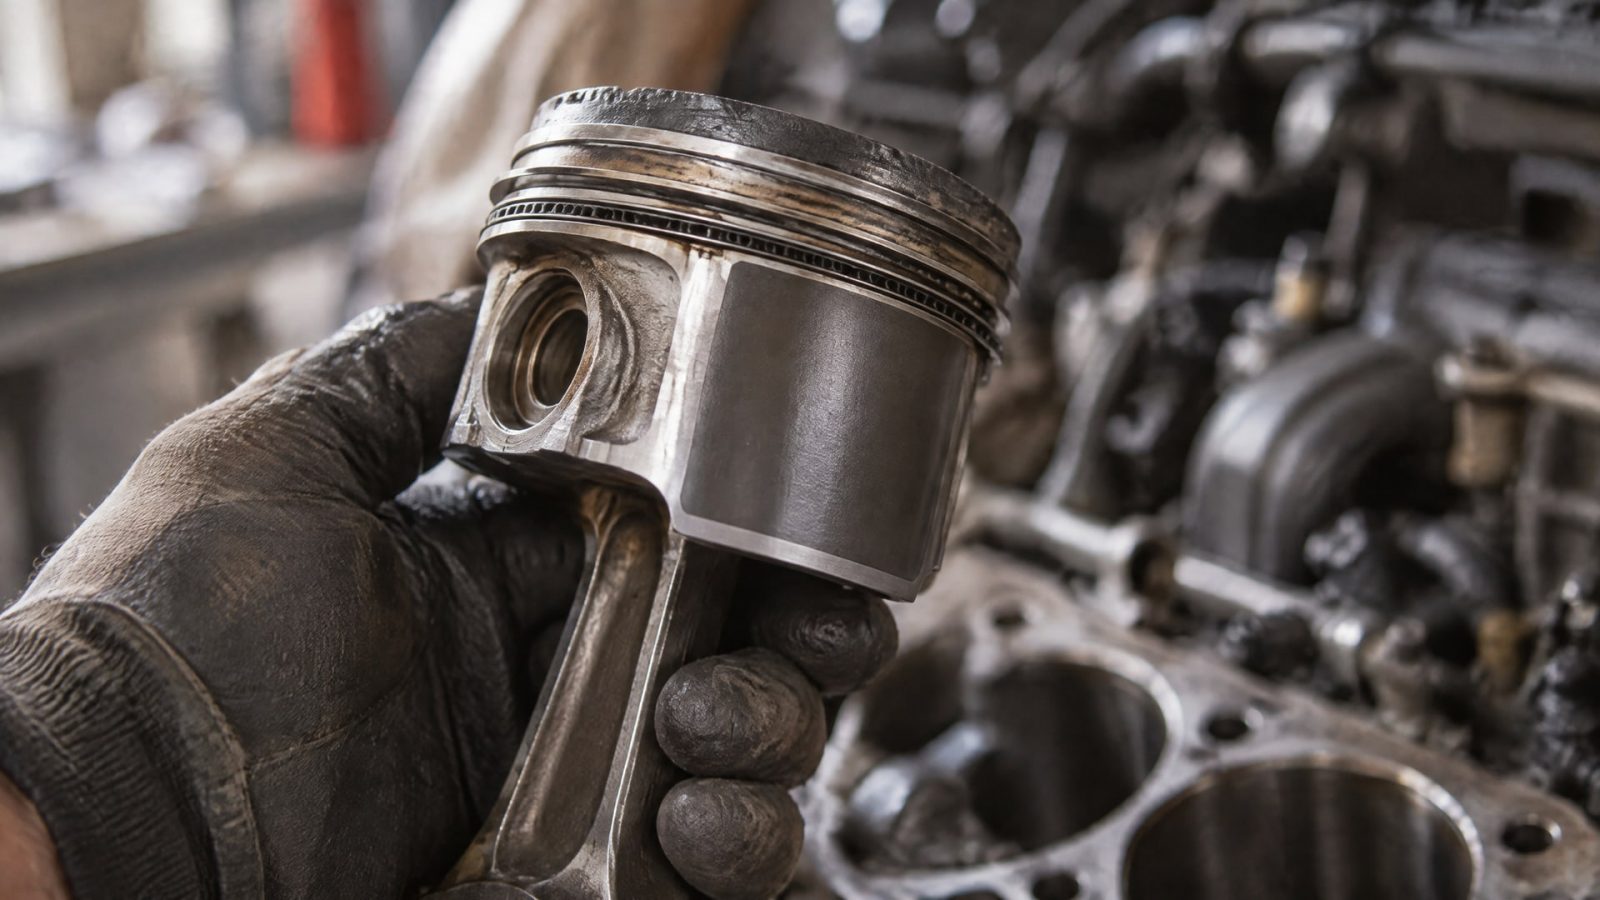
Для чего наносят антифрикционное покрытие на поршень?
Покрытие формирует сухой разделительный слой и помогает снизить трение и износ поршня и стенки цилиндра. Оно особенно актуально при холодном пуске и в период приработки. При этом пленка не заменяет моторное масло и не отменяет работу штатной системы смазки двигателя.
Какая толщина твердосмазочного покрытия нужна для поршня?
Универсальной толщины для всех покрытий нет. Для одного из типовых составов указана сухая пленка толщиной 15-20 мкм. Это значение относится к конкретному материалу, поэтому для выбранного покрытия толщину сверяют с его технической документацией и учитывают особенности детали и процесса нанесения.
Может ли антифрикционное покрытие заменить моторное масло?
Нет. Покрытие представляет собой сухую пленку на поверхности детали, а моторное масло остается необходимой частью системы смазки двигателя. Эти решения выполняют разные функции. При выборе материала отдельно проверяют его совместимость с маслом и топливом, если такая стойкость заявлена производителем покрытия.
Подойдет ли покрытие для трансмиссии поршню ДВС?
Не обязательно. Даже если покрытия содержат одинаковые твердые смазки, требования к ним зависят от типа пары трения, нагрузки, температуры и рабочей среды. Для поршня выбирают состав, прямо предназначенный для поршней, юбок поршней или контакта со стенкой цилиндра.
Заключение
Антифрикционные покрытия помогают снизить трение и износ в цилиндро-поршневой группе, прежде всего при холодном пуске и приработке. Для результата важны назначение состава, твердые смазки и связующее, подготовка поверхности, толщина пленки и правильное отверждение. Сухое покрытие не заменяет моторное масло, а материал для трансмиссии нельзя автоматически считать подходящим для поршня.
Следующий шаг для инженера или снабженца - определить рабочие условия детали и сверить с документацией покрытия его назначение, совместимость с маслом и топливом, способ нанесения и режим отверждения. Для производственного внедрения параметры фиксируют в технологическом процессе и проверяют на выбранной детали.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Температурный диапазон смазок не единственный фактор совместимости. Разбираем, как правильно подбирать смазки и покрытия.
Изучите методы нанесения смазки с дисульфидом молибдена: распыление из баллончика или автоматизированная подача.
Смазка с дисульфидом молибдена эффективно защищает стальные канаты, если правильно выбрать состав и способ нанесения.