
Антифрикционные покрытия холодного и горячего отверждения: сравнение и выбор
Антифрикционные покрытия холодного и горячего отверждения различаются способом формирования пленки, требованиями к оборудованию и временем до готовности детали. Холодное отверждение подходит, когда деталь нельзя нагревать или обработку проводят на месте; горячее выбирают, если производство позволяет контролировать нагрев, а приоритетом становится повышенная стойкость покрытия.
Инженерам, техническим специалистам и снабженцам важно оценивать не только режим отверждения, но и подготовку поверхности, геометрию детали, способ нанесения и условия эксплуатации. Ниже разберем, как сопоставить эти параметры, почему сухая на ощупь пленка не всегда готова к работе и как проверить режим на реальном изделии.
Чем отличаются антифрикционные покрытия холодного и горячего отверждения
Антифрикционное твердосмазочное покрытие формирует на поверхности сухую пленку со смазывающим действием.
В документации встречаются два типа процесса: отверждение на воздухе и отверждение нагревом. Первое часто называют холодным, хотя для ускорения сушки может применяться горячий воздух. При горячем отверждении деталь нагревают до заданного режима, обычно в печи.
Главное различие заключается не в самом факте высыхания, а в технологии производства и достигнутых свойствах. Холодный процесс удобен для ремонта, обслуживания и деталей, которые нельзя поместить в печь или нагреть. Горячий процесс применяют там, где доступен управляемый нагрев и необходима повышенная износостойкость. В обзоре твердых смазочных покрытий типичный диапазон температуры запекания указан как 100-250 °C, но режим конкретного материала определяют по его технической документации.
| Критерий | Холодное отверждение | Горячее отверждение |
|---|---|---|
| Нагрев детали | Обычно не нужен; процесс может ускоряться горячим воздухом | Требуется нагрев детали |
| Оборудование | Можно обойтись без печи | Нужна печь или другое средство контролируемого нагрева |
| Применение | Ремонт, обслуживание, крупные узлы | Серийная обработка при контролируемом цикле |
| Стойкость | Зависит от состава и условий отверждения | Обычно выше у термоотверждаемых систем |
| Планирование цикла | Учитывают время до полного отверждения | Учитывают прогрев, выдержку и охлаждение |
Сравнивать покрытия только по продолжительности сушки некорректно. Например, пленка может стать сухой на ощупь за несколько минут, но для получения рабочих свойств требовать значительно большего времени. Кроме того, для горячего процесса важно время выдержки при температуре самой детали, а не только настройка печи. Поэтому выбор строят вокруг реальных ограничений участка и свойств, нужных узлу в эксплуатации.
Холодное отверждение покрытия: когда оно удобно
Холодное отверждение выбирают, когда нагрев изделия невозможен или не вписывается в ремонтный процесс.
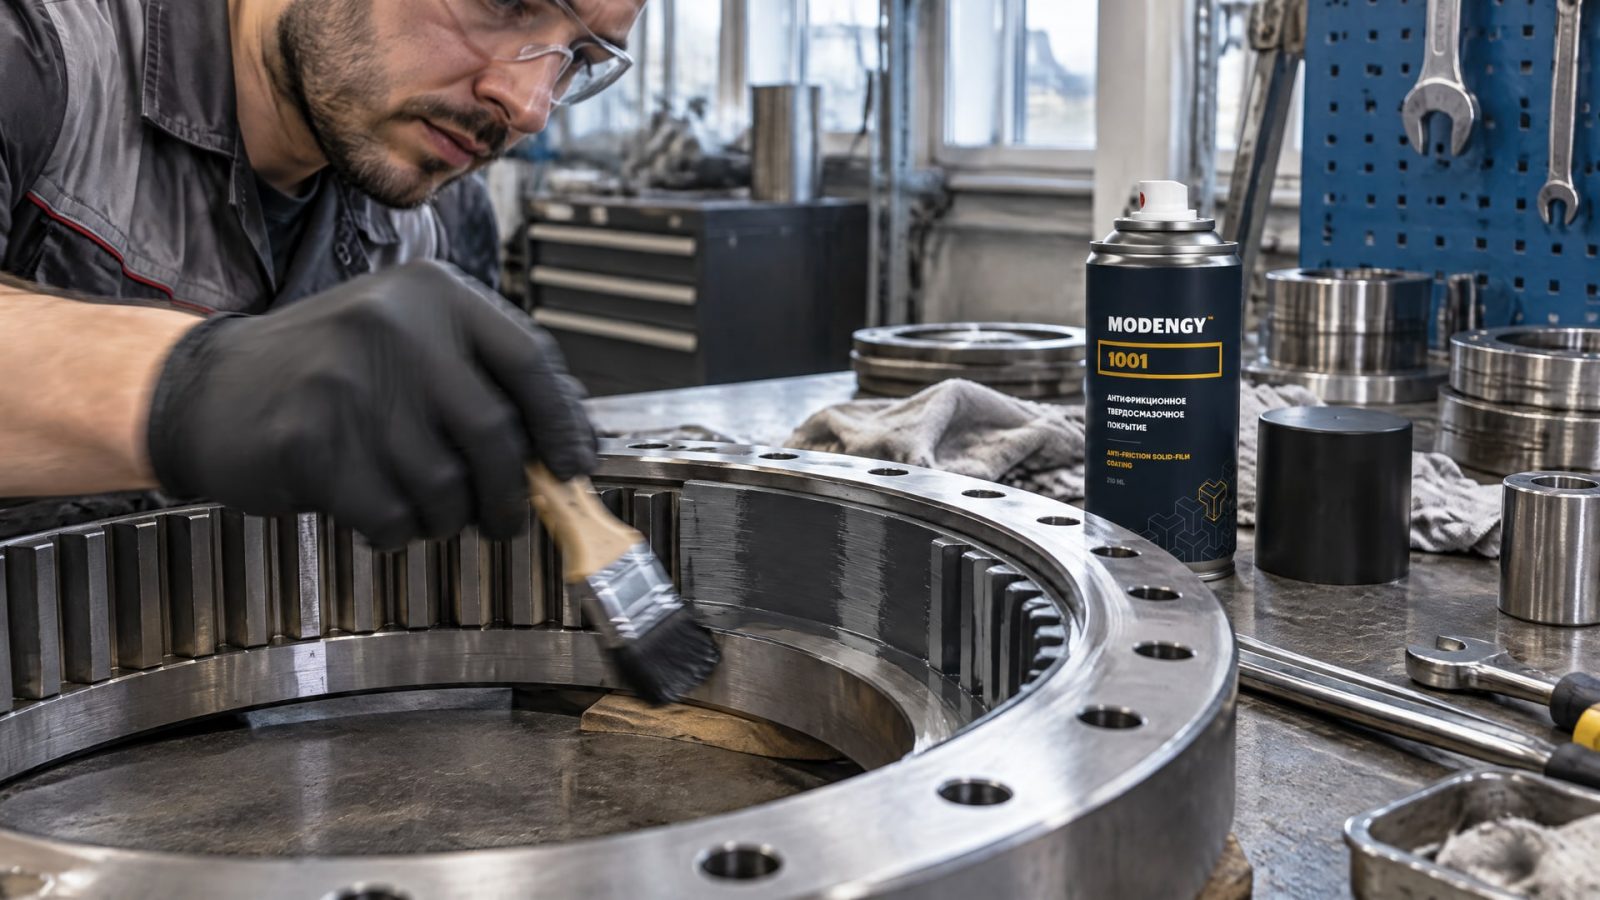
Это может быть особенно удобно при обработке крупной детали, для которой сложно организовать печной цикл. Такой способ также позволяет наносить покрытие на месте, если конструкция и требования к подготовке поверхности это допускают.
При этом нужно различать высыхание поверхности и полное отверждение. Для одного из воздушно-отверждаемых покрытий в технической документации указано: поверхность становится сухой на ощупь через 10 минут при 23 °C, а полное отверждение занимает 120 минут при 23 °C. Для ускорения высыхания допускается горячий воздух при 60-80 °C, при этом указано время до 2 минут. Другой пример: 5 минут при 23 °C до состояния «сухо на ощупь», а лучшие смазывающие свойства достигаются после 2 часов при 23 °C. Эти режимы относятся к отдельным материалам и не переносятся автоматически на другие покрытия.
Для кольцевой детали выбор твердой смазки может быть связан с вымыванием обычного смазочного материала, фреттингом или условиями холодного пуска. В таких случаях важно заранее определить, какое эксплуатационное требование решает покрытие, и проверить совместимость процесса с геометрией изделия. В этой задаче MODENGY 1001 применяют как покрытие холодного отверждения для обработки кольцевых деталей. Перед закреплением технологии проверяют подготовку поверхности и полный режим отверждения, а не только момент, когда пленка перестает липнуть.
Горячее отверждение: режимы, оборудование и стойкость
Горячее отверждение требует нагрева изделия и контроля температуры.
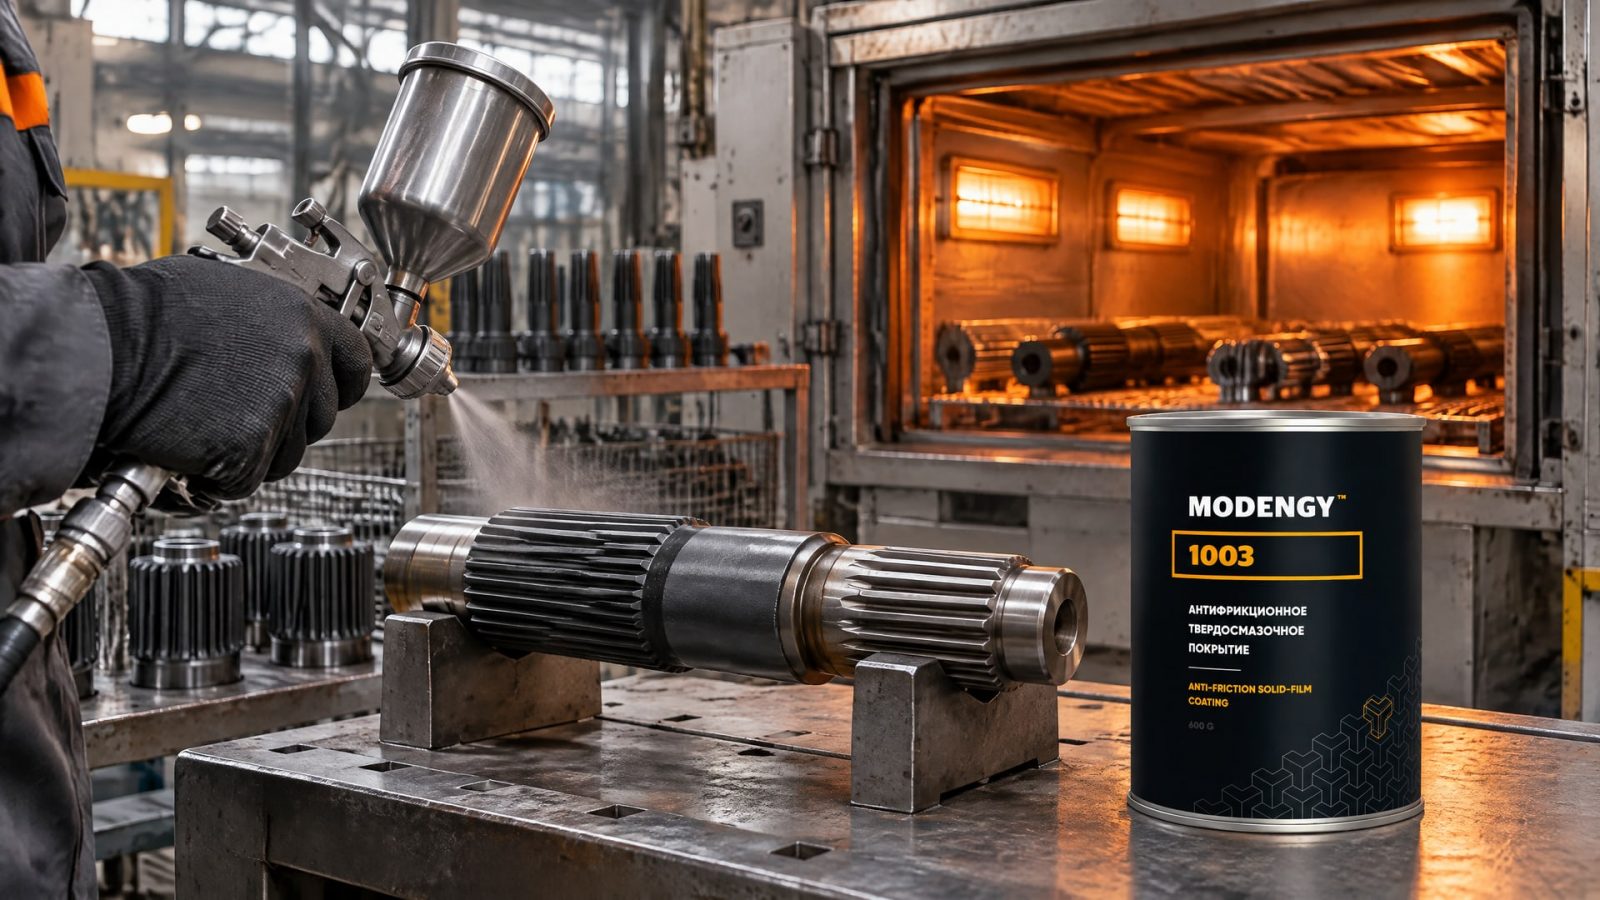
Его рассматривают для серийной обработки, если в производственном процессе есть подходящее оборудование и можно обеспечить повторяемый цикл. Термоотверждаемые покрытия обычно дают более высокую стойкость, однако конкретный результат зависит от материала покрытия и соблюдения технологического режима.
Примеры из технической документации показывают, насколько режимы могут различаться. Для одного покрытия указан предварительный этап удаления растворителя: 10 минут при 80 °C, затем отверждение в течение 20 минут при температуре объекта 200 °C. Для другого приведены варианты: 60 минут при 150 °C или 30 минут при 180 °C. Это параметры отдельных составов, а не универсальная инструкция для горячего отверждения. В обзорной брошюре типичный диапазон температуры запекания твердосмазочных пленок составляет 100-250 °C.
При обработке шлицевых соединений и других кольцевых деталей, где требуется повышенная износостойкость, покрытие горячего отверждения может стать частью технологического решения. Для такой задачи применяют MODENGY 1003. При этом решение о переходе на горячий процесс принимают с учетом материала детали, возможностей нагрева и условий эксплуатации: выбранный режим должен быть выполним на производстве без потери контроля над процессом.
Важно уточнить, что температура печи и температура объекта не всегда совпадают по моменту достижения нужного значения. Для крупных и массивных деталей время нагрева и отверждения может требовать увеличения. Поэтому режим из документации проверяют в условиях конкретного участка и фиксируют только после испытания на реальной детали.
Нанесение твердой смазки: подготовка поверхности и способы
Адгезия, то есть сцепление покрытия с поверхностью, зависит от качества подготовки.
Перед нанесением удаляют жир, пыль, грязь, ржавчину и окалину. Если загрязнения остаются на детали, равномерность пленки и срок ее службы могут снизиться. Поэтому подготовка поверхности - не вспомогательный этап, а часть технологии нанесения.
Твердые смазочные покрытия наносят погружением, распылением или кистью. Способ выбирают по форме и размеру детали, требуемому покрытию и организации рабочего процесса. Для изделий со сложной геометрией важно заранее проверить, удается ли равномерно обработать все рабочие зоны. На кольцевых деталях особое внимание уделяют поверхностям, где происходит контакт и скольжение.
Перед запуском партии технологу полезно проверить последовательность операций:
Удалить загрязнения, жир, ржавчину и окалину.
Выбрать способ нанесения с учетом формы детали и доступа к рабочим поверхностям.
Проверить равномерность покрытия на пробном изделии.
Соблюдать время сушки или нагрева, заданное для конкретного материала.
Убедиться, что деталь прошла полный цикл отверждения до начала эксплуатации.
Настройку нельзя сводить к выбору температуры или времени из документации. На результат влияют материал, масса и размеры детали, толщина нанесенного слоя и тип печи. Поэтому стандартные режимы проверяют на реальном изделии перед фиксацией параметров для серии. Если меняется геометрия детали или оборудование, испытание процесса может потребоваться повторить.
Как выбрать антифрикционное покрытие для детали
Выбор начинают с условий применения, а не с названия способа отверждения.
Нужно определить, будет ли деталь контактировать с жидкой смазкой или рабочей средой, какие поверхности испытывают трение и доступен ли нагрев. Затем оценивают, какую стойкость требуется получить и можно ли обеспечить подготовку детали перед нанесением.
Для кольцевых деталей и шлицевых соединений важно учитывать характер контакта и возможность равномерной обработки. Если изделие нельзя нагревать, рассматривают холодное отверждение. Если участок оснащен печью и для узла важна повышенная износостойкость, проверяют варианты горячего отверждения. Ни один из подходов нельзя объявить универсально лучшим без учета конструкции и производственного процесса.
При выборе полезно сверить следующие параметры:
Допустимый способ отверждения для материала детали.
Возможность выполнить подготовку поверхности на производстве или при ремонте.
Форма изделия и доступность рабочих поверхностей для нанесения.
Требуемая стойкость покрытия в конкретном узле.
Реальное время полного цикла, включая подготовку, нанесение и отверждение.
Антифрикционное покрытие не заменяет любую смазку автоматически. Сухая пленка может быть уместна, когда важны чистота, снижение трения или отсутствие жидкого смазочного материала, но решение проверяют для конкретной задачи. Снабженцу при закупке стоит сверяться со спецификацией и паспортом продукта, а инженеру - согласовать режим обработки и испытать его на детали. Такой подход помогает избежать выбора только по обозначению «холодное» или «горячее».
Ошибки при выборе режима отверждения
Распространенная ошибка - считать, что сухая на ощупь поверхность уже готова к работе.
Как показывают примеры режимов, между первичным высыханием и достижением полных свойств может пройти 120 минут при 23 °C или 2 часа при той же температуре. Если начать эксплуатацию раньше, не завершив отверждение, результаты испытаний не будут отражать свойства покрытия при соблюдении полного цикла.
Другая ошибка - без проверки переносить режим с одной детали на другую. Время и температура зависят от материала, массы, размера, толщины слоя и типа печи. Даже если в документации указана выдержка 20 минут при 200 °C, ее нельзя считать подходящей для любого изделия. Для крупной детали время отверждения может потребовать увеличения, поэтому контролируют температуру объекта и проверяют процесс на реальном изделии.
Также не следует выбирать покрытие только по простоте нанесения. Недостаточная подготовка поверхности может ухудшить адгезию и срок службы, а неправильно выбранный способ нанесения - привести к неравномерной пленке. Порядок работы, заданный для конкретного материала, важнее общих представлений о том, что достаточно очистить деталь и нанести состав.
Перед утверждением процесса зафиксируйте параметры пробной обработки: подготовку, способ нанесения и полный режим отверждения. Сопоставьте результат с требованиями к детали и условиями ее работы. Если задача связана с серийным выпуском, проверьте воспроизводимость цикла на изделиях той же геометрии. Это позволит принять решение по результату испытаний, а не только по заявленному типу отверждения.
Часто задаваемые вопросы
Холодное отверждение покрытия хуже горячего?
Не обязательно. Холодное отверждение удобно для ремонта, обслуживания и деталей, которые нельзя нагревать. Термоотверждаемые покрытия обычно отличаются более высокой стойкостью, но их преимущества имеют смысл, если производство может обеспечить нужный нагрев и выдержку. Выбор зависит от требований узла и условий обработки.
Когда деталь готова после нанесения твердой смазки?
Ориентируются на полное отверждение, указанное в документации, а не только на состояние «сухо на ощупь». Для отдельных покрытий оно занимает 120 минут при 23 °C или 2 часа при 23 °C. Эти значения относятся к конкретным материалам; режим для выбранного состава нужно проверять отдельно.
Можно ли перенести режим горячего отверждения на деталь другого размера?
Нельзя без проверки. Реальное время зависит от материала, массы и размера детали, толщины слоя и типа печи. Для крупного изделия выдержка может потребовать увеличения. Перед внедрением режима производители рекомендуют проводить испытание на реальной детали и только затем фиксировать параметры процесса.
Как подготовить деталь перед нанесением антифрикционного покрытия?
С поверхности удаляют жир, пыль, грязь, ржавчину и окалину. Затем выбирают способ нанесения: погружение, распыление или кисть. Подготовку и равномерность пленки проверяют на изделии с той же геометрией, поскольку качество сцепления и срок службы зависят от состояния поверхности.
Заключение
Антифрикционные покрытия холодного и горячего отверждения решают разные производственные задачи. Холодный процесс удобен, когда деталь нельзя нагревать или обработку проводят при ремонте; горячий выбирают, если доступен контролируемый нагрев и требуется повышенная стойкость. В обоих случаях результат зависит от подготовки поверхности и полного соблюдения режима.
Следующий шаг - определить ограничения по нагреву и требования к детали, сверить способ нанесения и отверждения с технической документацией, затем провести пробную обработку на реальном изделии. После проверки полного цикла можно закрепить технологические параметры для ремонта или серийного производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте о методе окунания с центрифугированием для нанесения покрытий на массовые партии мелких деталей, его применении и особенностях.
Узнайте, как масло резьбонарезного станка влияет на качество резьбы и ресурс инструмента, и как правильно его выбрать.
Узнайте, как выбрать подходящее масло для нарезки резьбы на стальных трубах, учитывая его свойства, подачу и уход за системой.