
Как смазать фасовочные и упаковочные машины пищевой смазкой H1
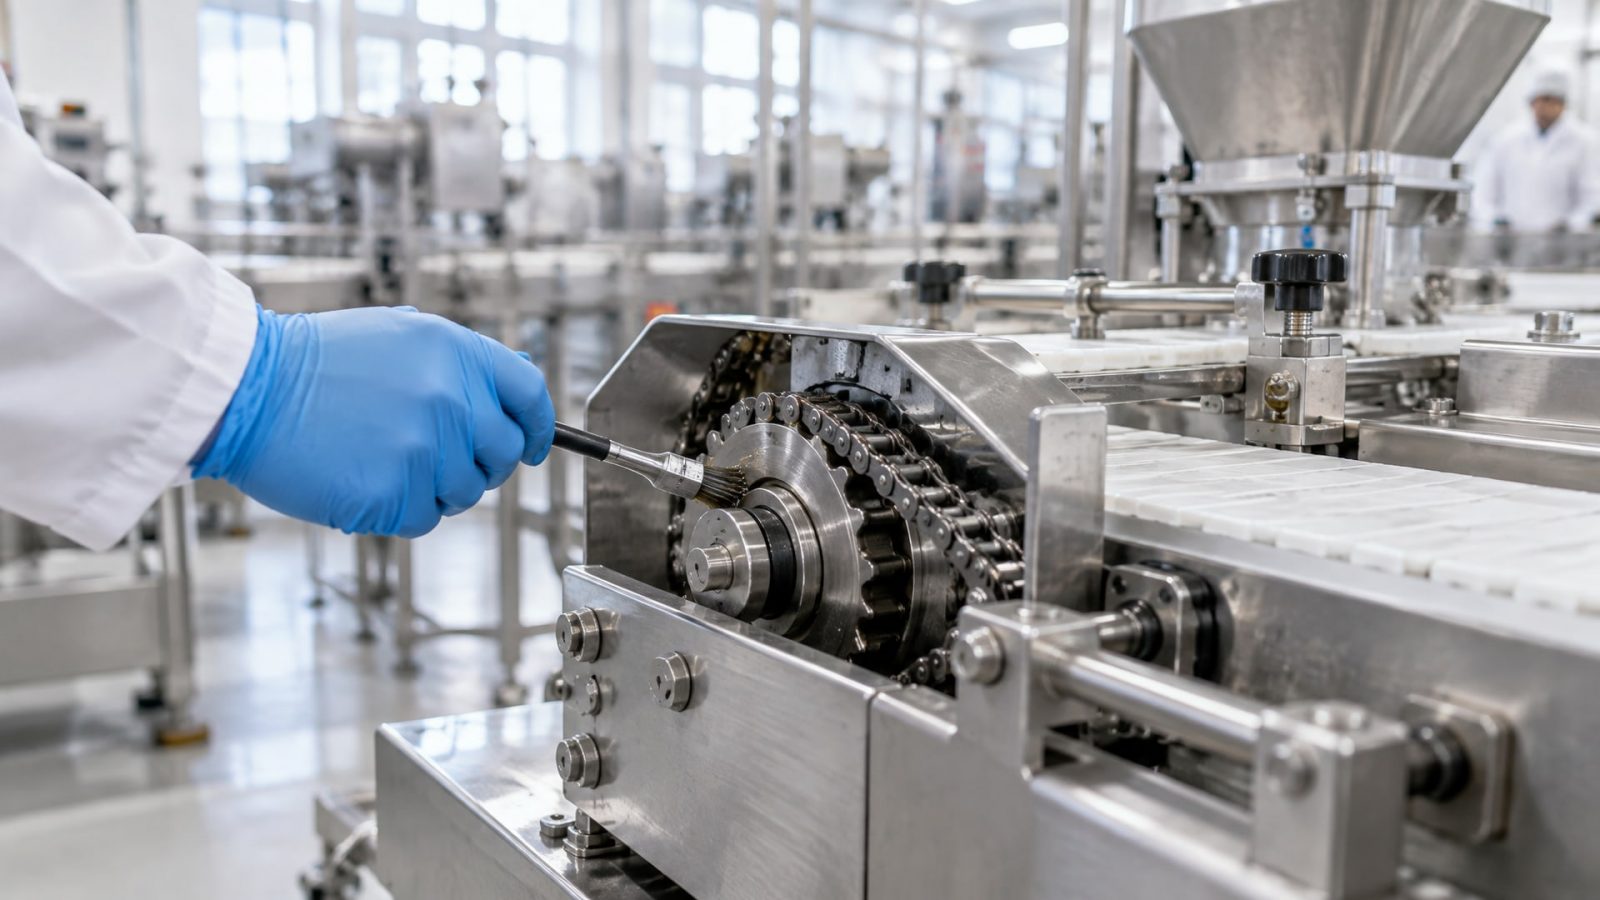
Фасовочное и упаковочное оборудование работает в среде, где смазка может случайно контактировать с продуктом или упаковочным материалом. Именно поэтому выбор смазочного материала здесь отличается от обычной промышленной смазки: нужна специальная формуляция, разрешенная NSF для инцидентного пищевого контакта. Смазка пищевая NSF H1 - это категория материалов, зарегистрированная на основе международных стандартов и предназначенная для участков, где реален риск попадания смазки в продукт, но не для прямого использования в качестве пищевого ингредиента.
Статья объясняет, как правильно подобрать H1-смазку для своего оборудования, на какие узлы ее наносить, как избежать загрязнения и что проверить перед запуском в производство. Информация полезна техническим специалистам, инженерам и закупщикам, которые отвечают за надежность и гигиену фасовочных линий.
Что такое NSF H1 и почему это важно для упаковки
Аббревиатура NSF H1 означает регистрацию смазочного материала в реестре NSF (National Sanitation Foundation) для случайного, непредусмотренного контакта с пищевыми продуктами.
Ключевое слово здесь - случайный: H1 не предназначена для смешивания со свежим продуктом или использования как добавка, а лишь для узлов, где при нарушении герметичности уплотнения или неправильном нанесении смазка может попасть на поверхность продукта в микроколичествах.
По данным NLGI, ориентир допустимого содержания смазочного материала в пищевом продукте составляет 10 ppm (10 миллиграмм на килограмм). Это величина, над которой работают разработчики и испытатели: если даже при худшем сценарии смазка не превысит этот лимит, она получает допуск H1.
Смазка должна пройти токсикологическое тестирование и включить в рецептуру только допущенные базовые масла (высокорафинированные минеральные, некоторые синтетические и растительные компоненты) и одобренные присадки. Это отличает H1 от обычной промышленной смазки, которая может содержать компоненты, недопустимые для пищевого контакта.
Разница между H1, H2 и ISO 21469
На производствах часто путают категории смазок.
NLGI прямо указывает: только H1 считается пищевой смазкой, а H2 - это материалы для участков без контакта с продуктом. Использовать H2 в зонах пищевого риска нельзя, даже если она обладает лучшими техническими свойствами. Путаница возникает потому, что H2 часто дешевле и иногда более доступна на рынке.
ISO 21469 - это стандарт гигиены, который охватывает не только состав смазки, но и весь цикл ее жизни: формуляцию, производство, упаковку, хранение, транспортировку и применение на оборудовании. Смазка может иметь NSF H1 и одновременно соответствовать ISO 21469, но второе значит, что производитель документально подтвердил соблюдение гигиенических требований на всех этапах.
На практике закупщик должен требовать обе отметки: NSF H1 гарантирует безопасность состава, ISO 21469 - целостность процесса от завода до применения. Это особенно важно, если на вашем производстве проводятся аудиты пищевых сертификаторов или действует собственная программа HACCP (анализ опасных факторов и критических контрольных точек).
Картирование точек смазывания на фасовочном оборудовании
Перед выбором смазки нужно составить полный список узлов, которые требуют смазывания.
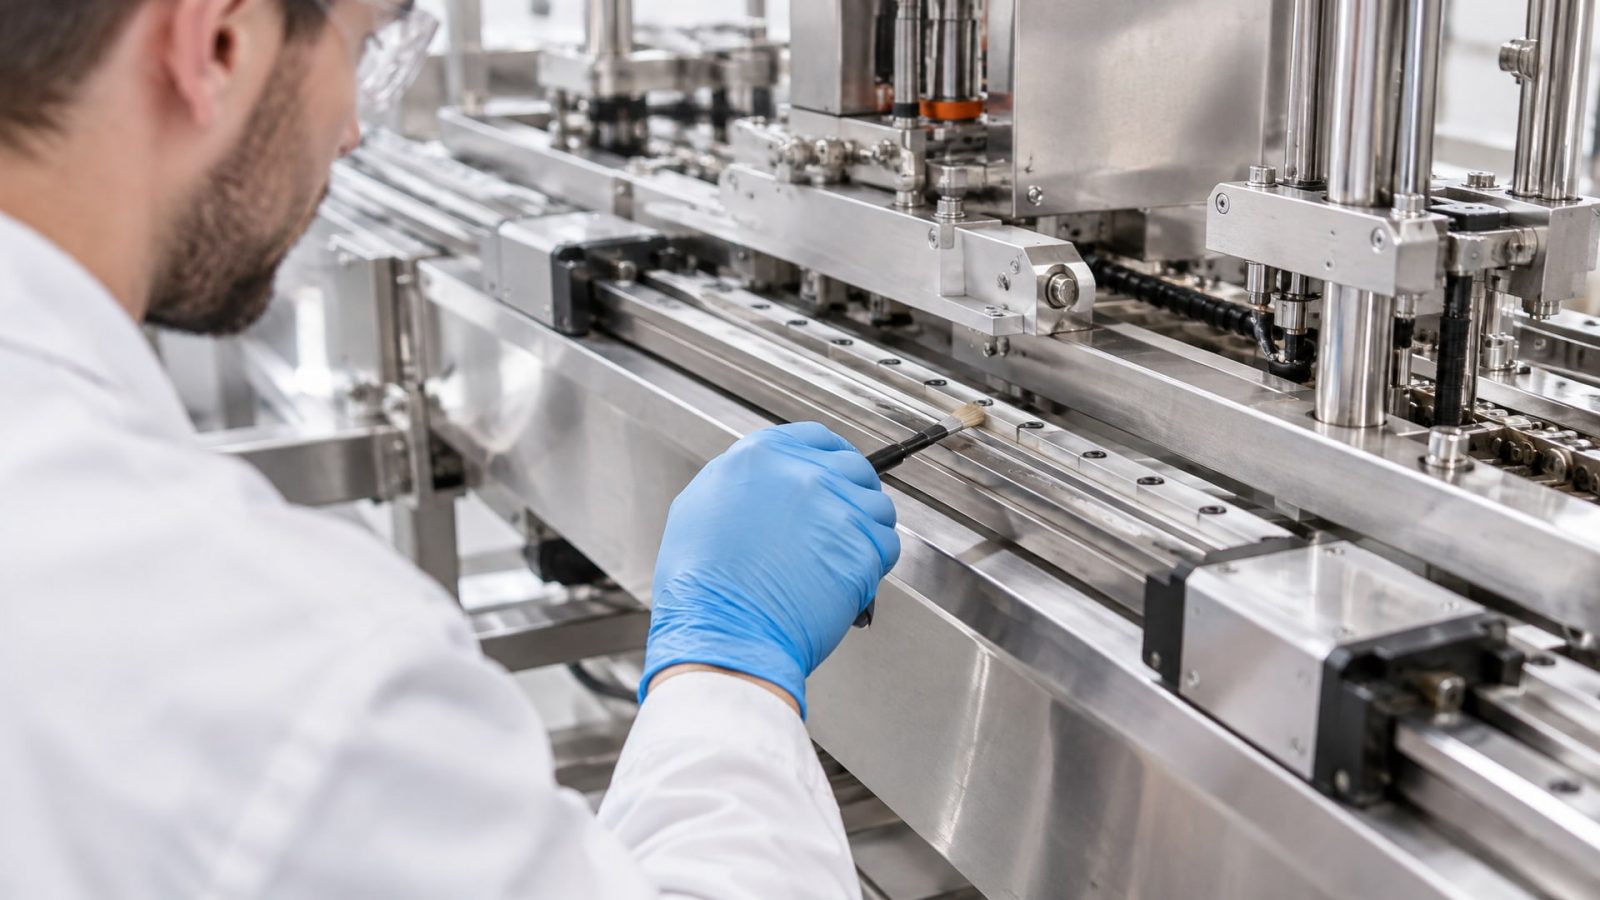
На типовой упаковочной линии это:
подшипники роторов, конвейеров и приводов;
цепи и звездочки;
редукторы и мотор-редукторы;
направляющие каретки и линейные рельсы;
кулачки и толкатели;
зоны шпинделей и быстрых вращающихся узлов;
запаечные головки и тепловые элементы;
уплотнительные направляющие.
Для каждой группы узлов нужно понять, существует ли реалистичный путь попадания смазки в продукт. Например, подшипник конвейера, расположенный над линией фасовки, требует H1, потому что при износе уплотнения смазка может капнуть на упаковку или продукт. Напротив, смазка редуктора на внешней стороне конструкции, вдали от продукта, может быть обычной промышленной, если ее явно не требуют технические характеристики узла.
Эксперты рекомендуют занести эту информацию в таблицу: узел, тип смазываемого элемента (подшипник, цепь, редуктор), расстояние до зоны продукта, текущая смазка, требуемые технические свойства (нагрузка, температура, среда). Так вы получите четкий список потребностей, на основе которого можно подбирать конкретные материалы.
Выбор смазки под типы узлов и условия работы
Ошибка многих инженеров - считать, что одна пищевая смазка подойдет для всех узлов.
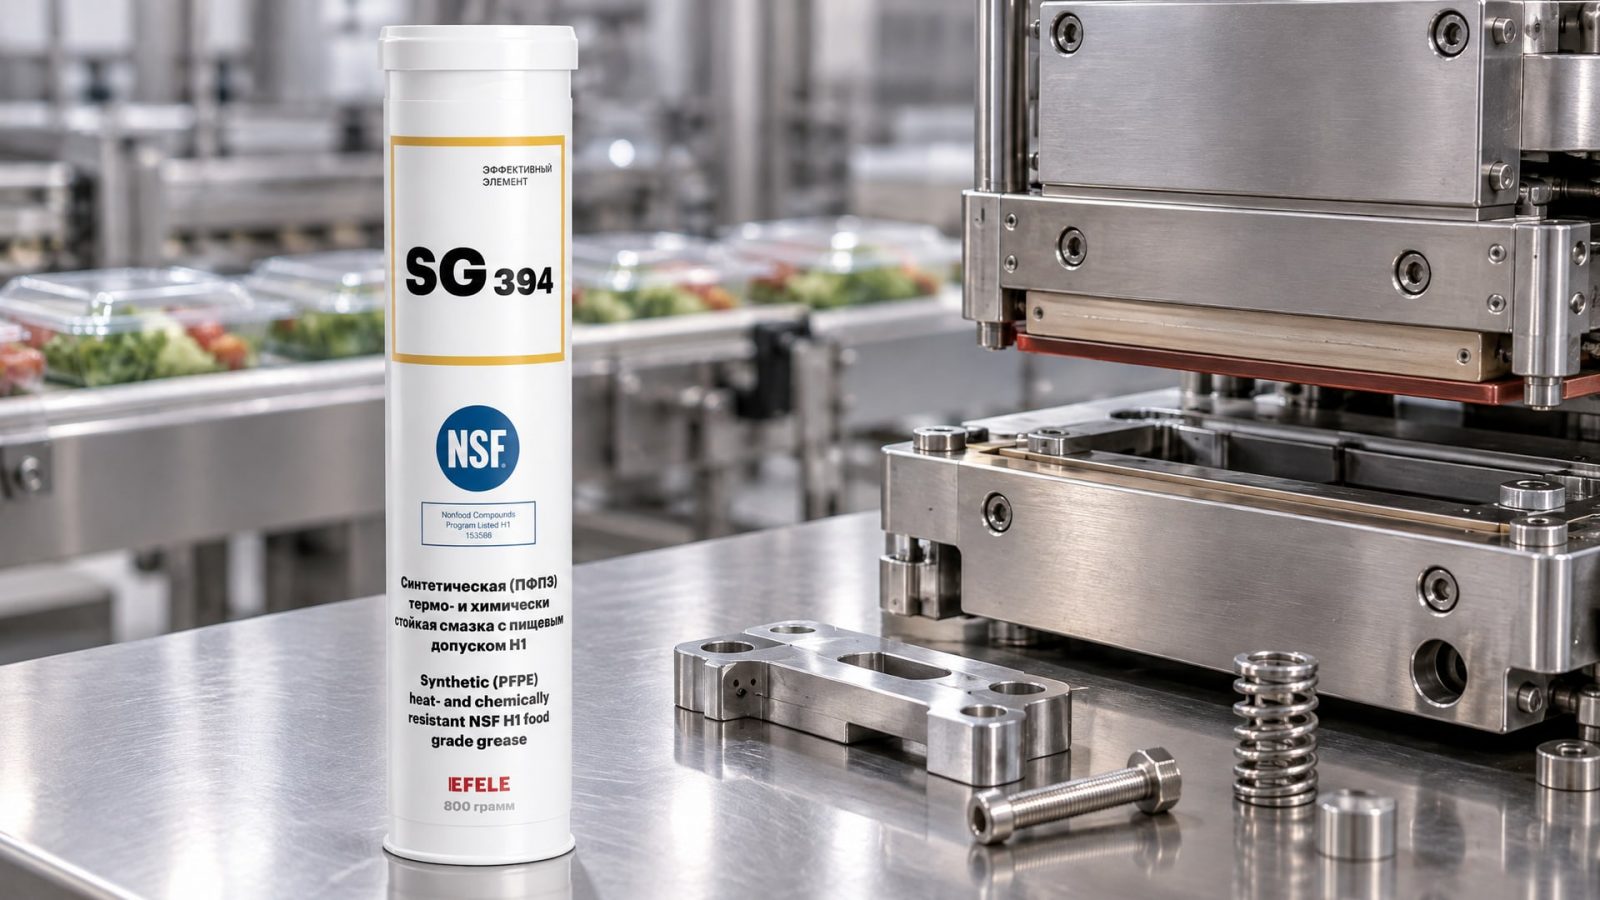
На самом деле, даже в H1-категории существуют специализированные материалы для разных условий.
Смазка для подшипников и высоконагруженных узлов
Для подшипников качения, испытывающих радиальные и осевые нагрузки, нужна пластичная смазка NLGI 2 или NLGI 3 с хорошей адгезией (то есть стремлением смазки оставаться на поверхности и не вытекать при центробежных силах). H1-смазки для этой цели часто содержат EP-присадки (anti-wear, противозадирные компоненты), чтобы защитить контактные поверхности от микросваривания под нагрузкой.
На участках, подверженных воздействию воды и пара (например, рядом с мойкой или при охлаждении продукта), важна термо- и водостойкая формуляция. Такие материалы содержат окислительно-стабильные базовые масла и гидрофобные структурирующие агенты, которые минимизируют водопоглощение и вымывание смазки во влажной среде.
Смазка для цепей и открытых механизмов
Цепи требуют другого подхода: они работают при скольжении звеньев по звездочкам и испытывают циклическую нагрузку. H1 для цепей - это обычно масло (жидкая смазка) или масло-содержащая смазка, которая хорошо проникает между звеньями и не забивает зазоры грязью. Вязкость подбирается в зависимости от скорости цепи и температуры: для медленных цепей при комнатной температуре подходит ISO VG 220-320, для быстрых и горячих - ISO VG 100-150.
Смазка для редукторов
Редукторы нуждаются в редукторном масле - обычно это ISO VG 220 или 320 с EP-присадками и хорошей способностью к теплоотводу. H1 редукторные масла встречаются реже, чем пластичные смазки, но они доступны и необходимы, если редуктор расположен над зоной продукта или если при частой разборке существует риск попадания масла на оборудование пищевого контакта.
Смазка для направляющих и быстрых вращающихся узлов
Направляющие скольжения требуют смазки с хорошей адгезией и низким коэффициентом трения. H1-смазки для направляющих часто используют синтетические базовые масла (например, полиальфаолефины, PAO) для лучшей стабильности при колебаниях температуры и снижения испарения. Для высоконагруженных направляющих иногда применяют масла вязкостью ISO VG 68-100.
Запаечное оборудование, работающее при температурах 80-150 °C, требует особой термостойкости. Смазка здесь должна не только оставаться жидкой и смазывающей, но и не испаряться, не окисляться и не оставлять нагар на нагревательных элементах. Для узлов, работающих при высоких температурах, например, в запаечном оборудовании, рекомендуется использовать термо- и химстойкую смазку EFELE SG-394 с допуском NSF H1, которая сохраняет свойства в широком температурном диапазоне.
Применение и контроль нанесения смазки
После выбора материала важно установить процедуру ее нанесения.
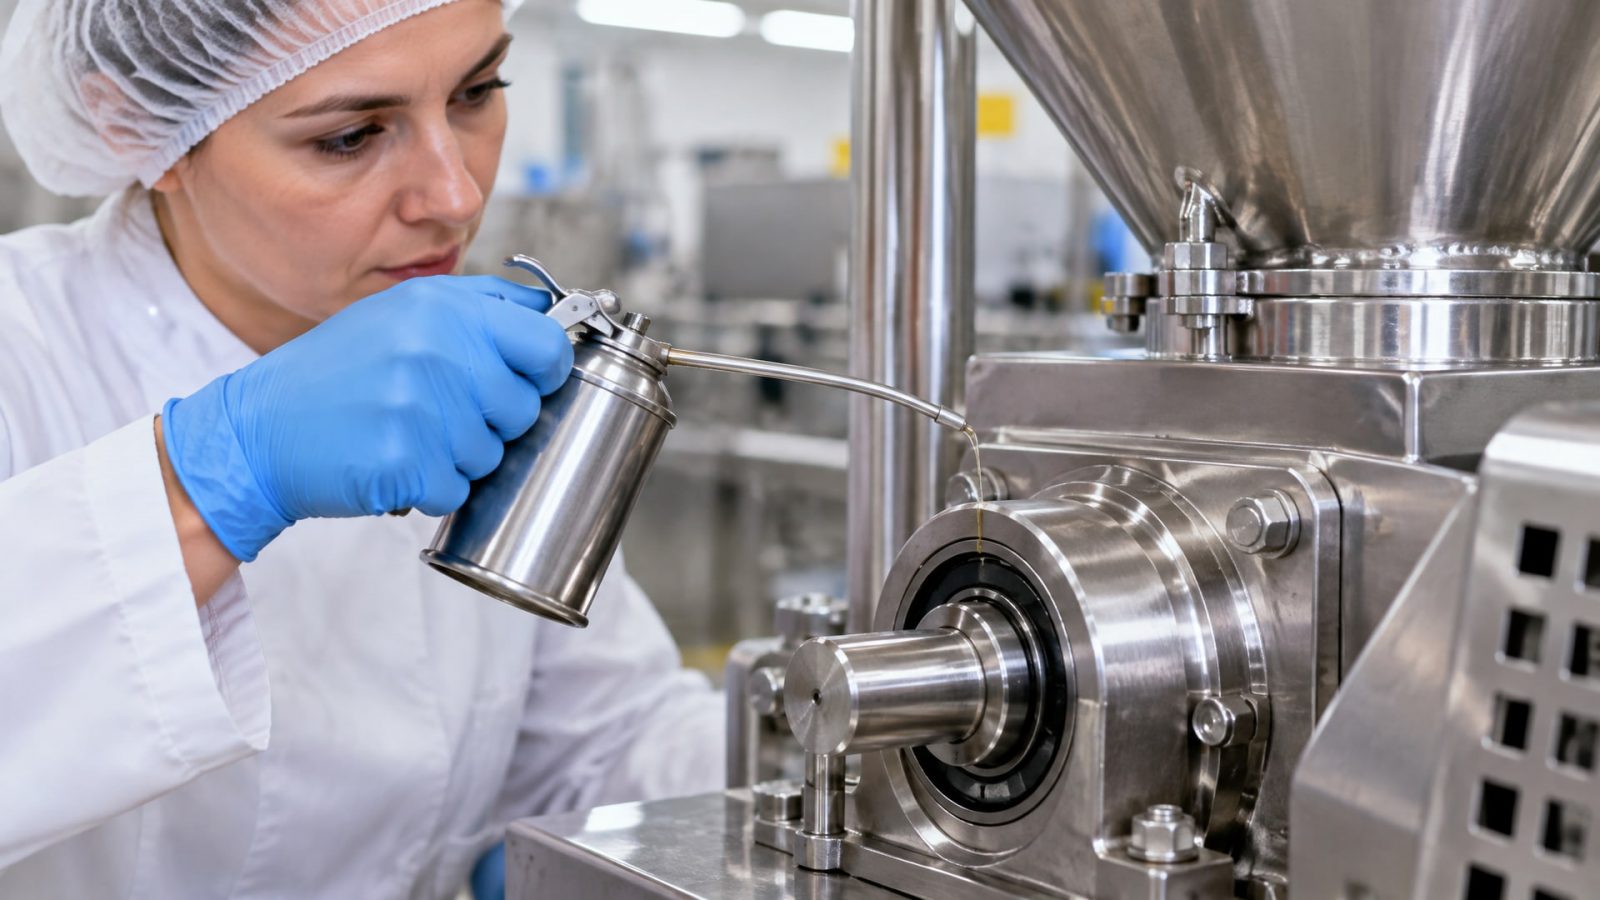
На фасовочном оборудовании это особенно критично, потому что избыток смазки может попасть на продукт, а недостаток приведет к износу.
Способы нанесения
Капельное нанесение (oil cans, масленки) - для отдельных подшипников и открытых узлов; применяется по графику, обычно 2-4 раза в смену.
Пистолеты-смазыватели - для централизованной смазки цепей и направляющих; позволяет дозировать объем и снизить риск перелива.
Запас в картридже - для пресс-масленок; срабатывает при нажатии, контролируемо.
Централизованная система смазки - редко встречается на упаковочном оборудовании, но возможна при большом количестве узлов; система должна быть спроектирована так, чтобы H1-смазка подавалась только в критичные зоны.
Слой смазки должен быть тонким: достаточно, чтобы узел работал без скрипа и перегрева, но не так много, чтобы смазка брызгала при вращении или скапливалась в уголках конструкции. После сборки и запуска оборудования излишки смазки убирают сухой ветошью - протирка чистой тряпкой поверхностей стоп-узла исключает попадание на продукт.
Маркировка и документирование
На каждой точке смазывания желательно установить этикетку с названием требуемой смазки, кодом или артикулом. Это убедит, что при переподготовке персонала или замене картриджа используется именно H1-материал, а не случайно подхвачена обычная смазка со склада.
Ведите журнал смазывания: дата, узел, использованный материал, наносивший персонал, замечания (запах, цвет, консистенция). Если смазка выходит за пределы срока хранения (обычно 2-3 года в закрытой таре при комнатной температуре), ее нужно заменить, даже если картридж кажется полным. Окисленная смазка потеряет смазывающие свойства и может оставить налет.
Стойкость к воде, температуре и мойке
На производствах с санитарной мойкой оборудования (CIP - Clean In Place) смазка подвергается воздействию горячей воды, щелочных моющих растворов и дезинфицирующих средств.
H1-смазка должна выдержать такие условия и не вымыться с поверхности.
Стойкость к вымыванию
Вода проникает в смазку, если та содержит гидрофильные присадки или рыхлую структуру. Пищевые смазки высокого качества используют гидрофобные структурирующие агенты (например, литий, комплексные литиевые структуранты), которые отталкивают воду и позволяют смазке оставаться на узле даже после мойки. Стойкость к вымыванию проверяют по ASTM D1264 или похожим методам: смазку выдерживают в деионизированной воде и смотрят, сколько влаги она поглотила.
Температурный диапазон
Фасовочное оборудование работает в диапазоне от +5 до +60 °C в основных зонах и может достигать +80-120 °C в местах близ нагревателей, сварочных электродов или паровых линий. H1-смазка должна оставаться текучей при минимальной температуре (не окаменевать) и не испаряться при максимальной. Производители указывают это как температурный диапазон применения (например, -10 до +80 °C).
Совместимость с материалами оборудования
Некоторые H1-смазки содержат компоненты, которые могут разбухать полимерные уплотнения или корродировать цветные металлы. Перед закупкой попросите у поставщика SDS (паспорт безопасности) и информацию о совместимости с основными материалами: чугуном, сталью, алюминием, медью и корпусными полимерами (обычно это акрилонитрилбутадиеновый каучук, АБК, или фторопласт, FKM).
Для подшипников и направляющих, подверженных воздействию воды и пара, отлично подойдет термо- и водостойкая пластичная смазка с допуском NSF H1, которая обеспечит защиту от вымывания и коррозии даже при регулярной мойке и высокой влажности.
Частые заблуждения и ошибки подбора
Миф: одна H1-смазка для всех узлов
Многие закупщики ищут универсальную смазку, чтобы держать на складе один артикул. На практике это приводит к перерасходу или неправильным техническим характеристикам. Для подшипника нужна пластичная смазка NLGI 2, для цепи - масло, для редуктора - редукторное масло. Каждый тип узла диктует свои требования к вязкости, адгезии и структуре.
Миф: H1 безопаснее, чем H2
H1 и H2 - это не две ступени безопасности, а две разные категории применения. H1 допущена для случайного контакта с пищей, H2 - для участков без контакта. Если H2-смазка попадет в продукт, она не опаснее H1 с точки зрения токсичности; разница в том, что H2 не проходила регистрацию NSF для пищевого контакта и, следовательно, ее использование нарушает регламент.
Миф: H1-смазка гарантирует отсутствие загрязнения
Пищевой допуск смазки не гарантирует, что ее правильно нанесли или не превышили норму. Гигиена начинается с процедур: чистые руки, правильная дозировка, удаление излишков, регулярное переобслуживание. Смазка - только инструмент; ее безопасность достигается комплексом мер.
Миф: технические свойства вторичны, главное - допуск
Неправильная вязкость приведет к перегреву, недостаточная адгезия - к вытеканию и износу узла, неправильная консистенция (NLGI класс) - к невозможности нанести смазку или к ее вытеканию. H1-смазка должна соответствовать как пищевому допуску, так и техническим требованиям узла.
Часто задаваемые вопросы
Можно ли использовать силиконовую смазку с пищевым допуском NSF H1 вместо обычной смазки?
Силиконовые смазки с допуском NSF H1 существуют и широко применяются на упаковочном оборудовании. Их преимущество - инертность (не реагируют с пищей и упаковкой), хорошие низко- и высокотемпературные свойства. Недостаток - слабые противозадирные свойства, поэтому их не рекомендуют для высоконагруженных подшипников и редукторов. Силиконовые H1 хороши для направляющих, быстрых вращающихся узлов и пластмассовых деталей. Выбор между силиконовой и минеральной H1 зависит от конкретного узла и условий работы.
Что значит, если смазка соответствует NSF H1, но не имеет сертификата ISO 21469?
NSF H1 означает, что состав смазки безопасен для случайного пищевого контакта. ISO 21469 - это дополнительная гарантия, что производитель соблюдал гигиенические требования на всех этапах жизненного цикла продукта. Смазка без ISO 21469 может быть качественной, но для пищевого производства желательно иметь оба документа. Если на вашем предприятии действует HACCP, инспектор может потребовать ISO 21469.
Как часто нужно переосмазывать фасовочное оборудование пищевой смазкой H1?
Интервал зависит от типа узла, нагрузки, скорости вращения и среды. Для подшипников роторов обычно достаточно 1-2 раз в смену, для цепей - перед каждой сменой или по мере высыхания. Редукторы переосмазывают реже, часто 1-2 раза в месяц. Ориентируйтесь на техническую документацию оборудования и визуальный контроль: если узел издает скрип, это сигнал к смазыванию.
Может ли пищевая смазка H1 повредить пластик или резину оборудования?
Некоторые H1-смазки (особенно на основе синтетических масел) могут размягчать или разбухать определенные полимеры. Перед применением свежей смазки на новом оборудовании проверьте совместимость с материалами уплотнений и корпусов. Попросите у поставщика информацию о взаимодействии со сторонними материалами; если ее нет, проведите пробу на небольшом участке.
Есть ли разница между пищевой смазкой H1 и смазкой для кофемашин?
Кофемашины - это частный случай упаковочного оборудования с тесным контактом смазки и горячей воды. Смазка для кофемашин должна быть H1, но с особыми требованиями: высокая термостойкость (до 100-120 °C), стойкость к вымыванию горячей водой, совместимость с пищевыми маслами (кофе содержит натуральные масла). Универсальная H1-смазка для кофемашины может не подойти; нужно специально подобранное решение.
Заключение
Смазка пищевая NSF H1 - это не просто допуск, а комплексный выбор материала, который сочетает безопасность (регистрация NSF для случайного контакта с пищей), технические свойства (вязкость, адгезия, температурный диапазон, водостойкость) и соответствие производственным стандартам (ISO 21469). На фасовочном и упаковочном оборудовании нельзя подойти под одну гребенку: каждый узел (подшипник, цепь, редуктор, направляющая) требует своего решения, подобранного под конкретные условия работы.
Начните с картирования точек смазывания вашего оборудования, изучите техническую документацию, согласуйте выбор со спецификацией узлов, а затем установите процедуры нанесения, контроля и переосмазывания. Регулярное ведение журнала и проверка согласованности с пищевыми регламентами вашего предприятия гарантируют, что смазка будет работать не только надежно, но и безопасно.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как эффективно осуществлять контроль концентрации СОЖ в станке, используя методы без рефрактометра и простое лабораторное оборудование.
Узнайте, почему СОЖ пенится, и как быстро устранить эту проблему, чтобы улучшить качество обработки и продлить срок службы оборудования.
Устраните скрип автомобильных дверей: узнайте, чем и как правильно смазать дверные петли, чтобы забыть о проблеме надолго.