
Как улучшить адгезию финишного покрытия: механическая подготовка металла и набивка риски
Адгезию финишного покрытия улучшают не максимально глубокими царапинами, а подготовкой поверхности с чистотой и профилем, подходящими для конкретной системы. Сначала удаляют загрязнения, затем механически обрабатывают металл и проверяют, соответствует ли шероховатость требованиям покрытия. Универсального профиля для всех материалов нет: слишком грубая или слишком мелкая поверхность может ухудшить результат.
Статья полезна инженерам, специалистам по ремонту покрытий и закупщикам, которые составляют требования к подготовке металла или принимают работы. Разберем, как набивка риски связана с адгезией, какие стандарты помогают оценивать поверхность и как избежать ошибок при выборе способа обработки.
Что такое набивка риски и как она влияет на адгезию
Набивка риски - это формирование рельефа на металлической поверхности механической обработкой.
Для финишного покрытия важны не отдельные царапины, а сочетание чистоты, характера и величины профиля. Обработанная поверхность дает покрытию больше площади контакта, а угловатый профиль может сформировать механический ключ. Однако сам факт появления заметных следов еще не означает, что поверхность подготовлена правильно.
Условно процесс можно представить как три последовательные задачи: убрать загрязнения, удалить непрочные слои и создать требуемую шероховатость. Такая логика применяется и при подготовке металла под покрытия, и при подготовке к адгезионному склеиванию. В рекомендациях EN 13887 описана последовательность из удаления загрязнений, физического модифицирования поверхности и, если требуется, химической обработки. ASTM D2651 также включает механические методы подготовки металлов, в том числе шлифование и абразивную обработку.
Риска влияет на адгезию не изолированно. Масло, оксиды, пыль, рыхлая ржавчина и остатки старого покрытия могут помешать контакту нового материала с металлом. Поэтому гладкая, но обезжиренная поверхность не всегда готова к нанесению покрытия. И наоборот, шероховатость не компенсирует загрязнение: профиль может быть сформирован, но слой будет сцепляться с загрязнениями, а не с подготовленным металлом.
Распространенное заблуждение - чем глубже царапины, тем надежнее покрытие. На практике чрезмерно грубый профиль может оказаться неподходящим для тонкого слоя, а слишком мелкий не обеспечит нужного механического сцепления для некоторых толстослойных систем. В отраслевых материалах приводится ориентир порядка 25-150 µm по Rz для разных типов профиля после абразивной обработки. Это диапазон для оценки порядка величин, а не универсальное требование ко всем металлам и покрытиям.
Очистка перед механической подготовкой металла
Последовательность подготовки начинается с удаления загрязнений.
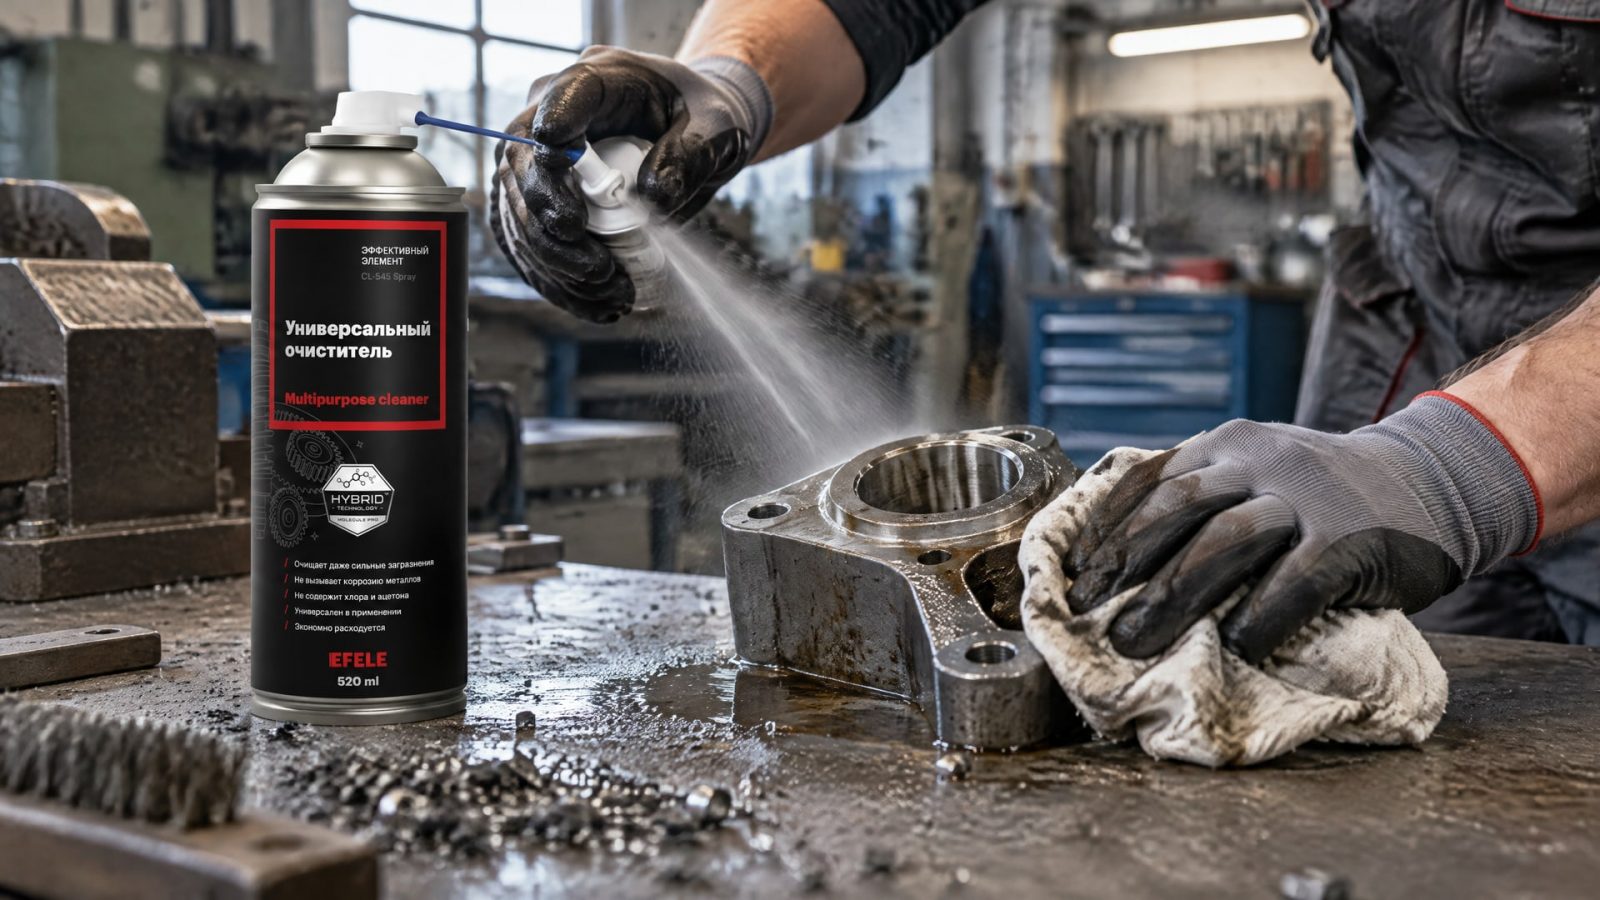
С поверхности убирают масло, жир, пыль, окалину, рыхлую ржавчину и остатки старого покрытия. Только после этого формируют профиль: абразивная обработка загрязненной поверхности не решает проблему чистоты и может распределить загрязнения по рабочей зоне.
При ремонте важно проверить не только сам участок, но и границы старого покрытия. Если рядом с зоной ремонта остается непрочная пленка, она может стать участком отслоения. Края покрытия также подготавливают, чтобы переход к новому слою не оставался слабым местом. Когда прежнее покрытие удалено не полностью, оголенный металл должен получить достаточную шероховатость для нового слоя.
Для очистки металла перед формированием риски в работе используют универсальный очиститель EFELE CL-545 Spray. Его место в процессе - этап удаления загрязнений и обезжиривания, до механической модификации поверхности. Очиститель не заменяет абразивную обработку, если покрытию нужен заданный профиль, и не отменяет последующую проверку чистоты.
Блеск металла не подтверждает готовность к окраске. Он не показывает, удалены ли все загрязнения и получена ли необходимая шероховатость. По той же причине одна протирка растворителем не всегда заменяет механическую обработку: шлифование или абразивная матовка могут увеличить площадь контакта, а также удалить оксидные слои. Конкретная последовательность зависит от задачи и требований к покрытию.
Как выбрать профиль под финишное покрытие
Требуемую шероховатость задают с учетом типа покрытия, его толщины и назначения системы.
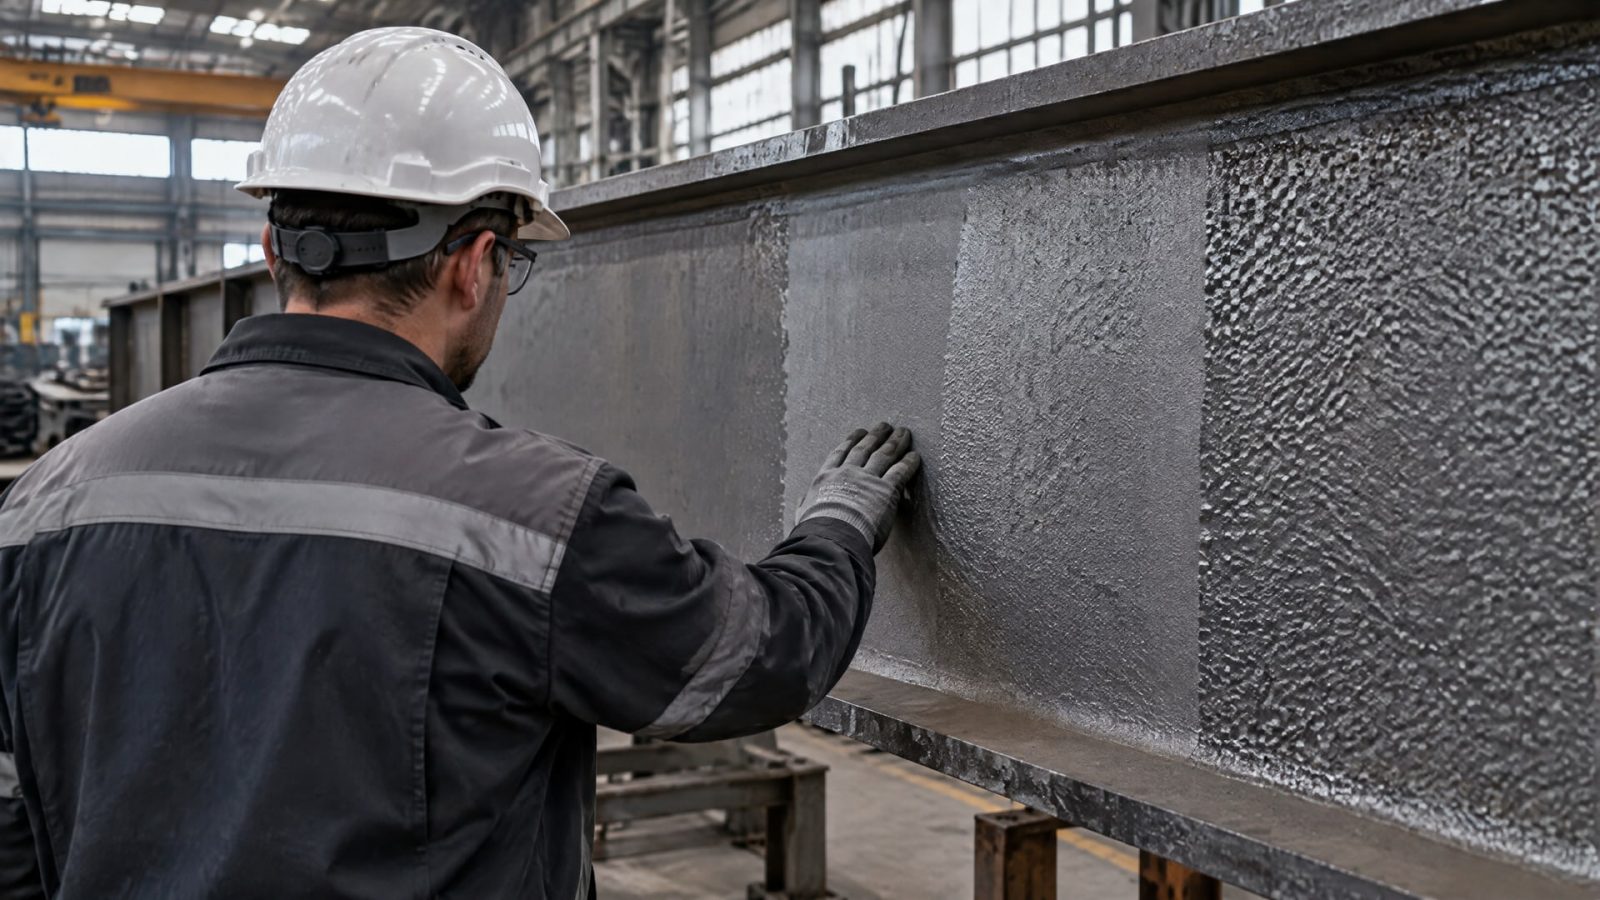
Для высоконаполненных и толстослойных материалов часто требуется более грубый угловатый профиль, который обеспечивает механический ключ. Для тонких слоев чрезмерная шероховатость может быть избыточной и осложнить равномерное покрытие поверхности.
Поэтому при подготовке технической спецификации недостаточно указать только способ очистки. Нужно определить требуемый профиль и способ его контроля, а также согласовать эти параметры с конкретной системой покрытия. Если требования к шероховатости оставлены на усмотрение исполнителя, одинаковая формулировка о степени очистки может привести к разному результату подготовки.
Для стали стандарты серии ISO охватывают разные стороны процесса:
ISO 8501 описывает степени очистки стальных поверхностей.
ISO 8502 относится к методам испытаний загрязнений.
ISO 8503 используется для оценки характеристик шероховатости после абразивоструйной обработки.
ISO 8504 рассматривает общие принципы подготовки поверхности перед окраской.
Ориентир порядка 25-150 µm по Rz показывает, насколько сильно может различаться профиль при разных абразивах и методах обработки. Но выбирать конкретное значение только по этому диапазону нельзя. Требуемый профиль необходимо сверять со спецификацией покрытия: он может отличаться для тонкого слоя, высоконаполненной системы или термонапыленного металлизированного покрытия.
Если задача связана с адгезионным склеиванием, применимы и документы для подготовки поверхности под соединение. ISO 4588:1995 посвящен подготовке металлических поверхностей для адгезионного склеивания и испытаний соединения. В нем рассматриваются, в частности, алюминий, нержавеющая и углеродистая сталь, магний, цинк, никель и их сплавы. Стандарт или руководство выбирают по задаче: требования для окраски и для склеивания не следует автоматически считать одинаковыми.
Способы механической обработки и контроль риски
Метод обработки подбирают так, чтобы он обеспечивал требуемую чистоту и профиль.
Для стали перед покрытием технические руководства выделяют абразивоструйную обработку твердым стальным абразивом: она формирует более угловатую поверхность и помогает получить механическое сцепление. При подготовке к склеиванию применяют также шлифование и другие механические способы, но для ответственных покрытий важна управляемость результата, а не только наличие царапин.
Удобно рассматривать обработку как часть процесса с приемкой результата:
Уточнить требования к покрытию и нужному профилю.
Удалить масло, жир, пыль, окалину и непрочно держащиеся слои.
Выбрать механический метод с учетом материала и площади участка.
После обработки проверить чистоту и шероховатость.
При ремонте убедиться, что по краям участка нет слабо держащейся старой пленки.
ISO 8503 используют для оценки шероховатости стали после абразивоструйной обработки. Контроль проводят с помощью сравнительных эталонов или реплицирующей ленты. Такой подход заменяет субъективную оценку «на глаз» и помогает сопоставить фактический профиль с заданным требованием. Если в документации указана только чистота, но не задана шероховатость, приемка не даст полного ответа о пригодности поверхности под конкретное покрытие.
Диапазон порядка 25-150 µm по Rz можно использовать лишь как общий ориентир для профилей разной грубости. Это не означает, что любое значение внутри диапазона подходит для выбранной системы. Приемочное требование должно исходить из спецификации покрытия, а результат обработки - проверяться установленным для этой задачи способом.
Типичные ошибки при подготовке поверхности
Первая ошибка - считать, что обезжиривания достаточно.
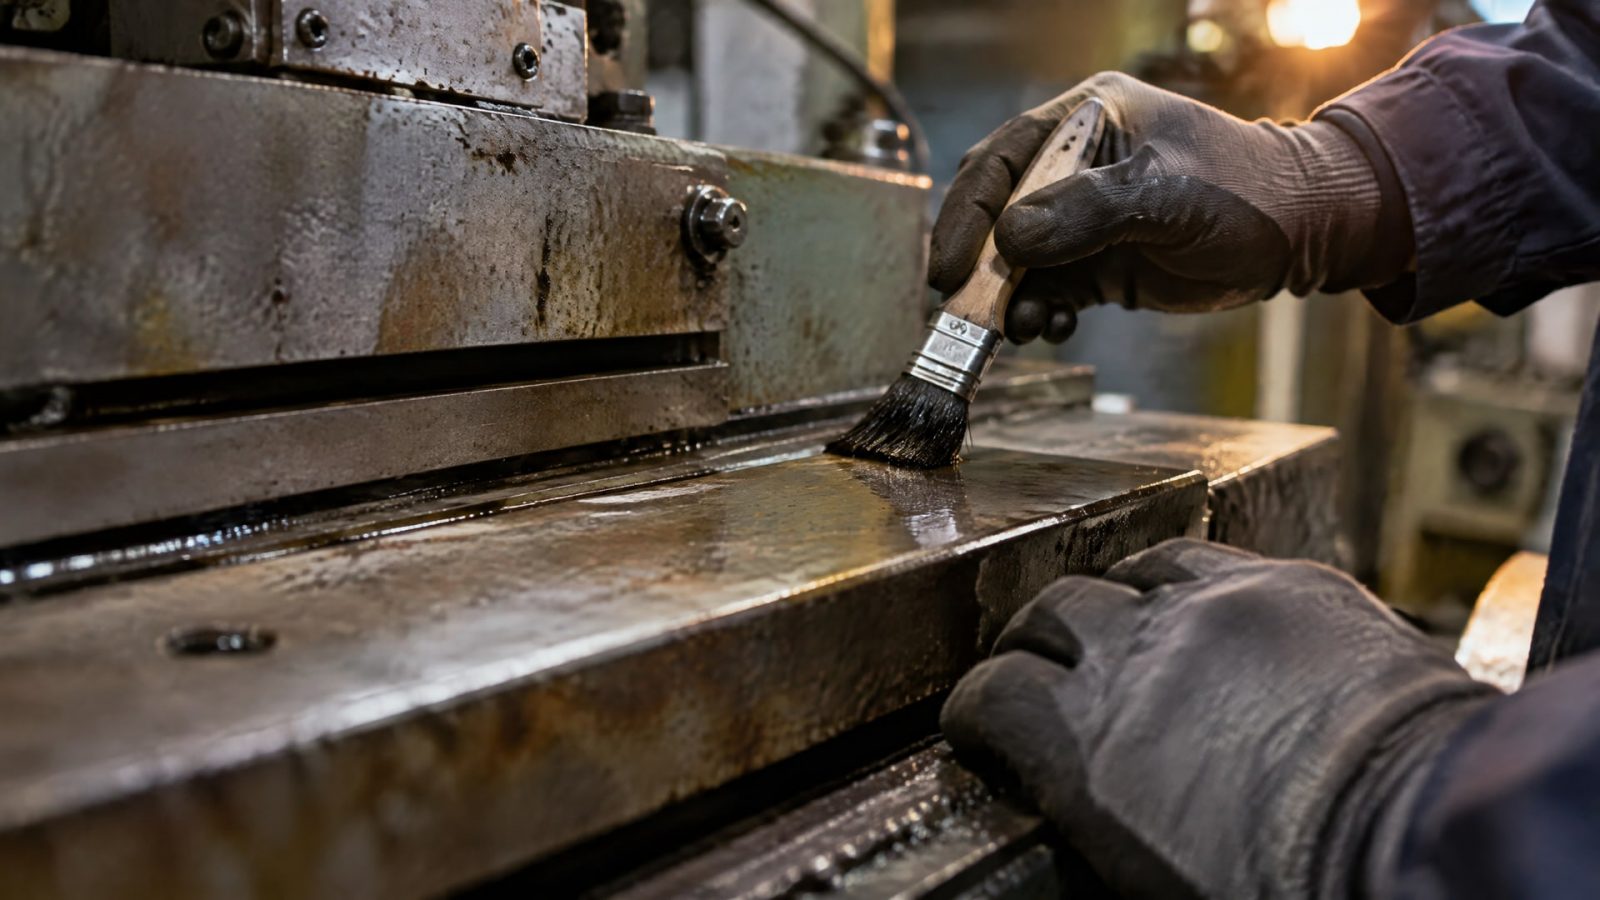
Очистка удаляет загрязнения, но не всегда удаляет оксиды и не создает площадь контакта, нужную покрытию или клею. Если спецификация требует профиль, одной протирки недостаточно. Последовательность «очистка, механическая модификация, при необходимости химическая обработка» соответствует рекомендациям по подготовке поверхности для адгезионного склеивания.
Вторая ошибка - выбирать интенсивность обработки по принципу «чем грубее, тем лучше». Для толстослойных и высоконаполненных материалов может требоваться более грубая поверхность, тогда как очень тонкому покрытию чрезмерный профиль не подходит. Ориентир 25-150 µm по Rz показывает широкий разброс возможных профилей, а не единый допуск. Значение для конкретной работы сверяют со спецификацией.
Третья ошибка - путать визуальную чистоту с готовностью под покрытие. Блестящий металл не подтверждает ни отсутствие загрязнений, ни соответствие шероховатости. Равным образом наличие заметной риски не доказывает, что поверхность обработана правильно. Нужны отдельные критерии чистоты и профиля, а для стали после абразивоструйной обработки контроль шероховатости связывают с ISO 8503.
Еще один риск возникает при ремонте: старую пленку удаляют не полностью, оставляя рядом с новым участком плохо держащиеся края. В таком случае адгезия нового слоя к оголенному металлу не решает проблему слабой границы старого покрытия. Подготовить необходимо и металл, и переходную зону. Для приемки полезно заранее закрепить в документации требуемую степень очистки, профиль и способ проверки, а не ограничиваться общей формулировкой «зачистить перед окраской».
Часто задаваемые вопросы
Как улучшить адгезию покрытия к металлу?
Сначала удалите масло, жир, пыль, окалину и рыхлую ржавчину. Затем сформируйте профиль, соответствующий типу и толщине покрытия. Не ориентируйтесь только на блеск или глубину отдельных царапин: для стали шероховатость после абразивоструйной обработки оценивают по ISO 8503, а требования к профилю задают в спецификации.
Можно ли заменить абразивоструйную обработку шлифованием?
Метод зависит от требований к покрытию и объема работ. Шлифование и другие механические способы применяются при подготовке металлов к адгезионному склеиванию, но для ответственных покрытий важна управляемость профиля. Если спецификация требует абразивоструйной обработки или задает профиль под нее, заменять этот способ без согласования не следует.
Как улучшить адгезию на 3D-принтере?
Общий принцип подготовки поверхности тот же: удалить загрязнения и при необходимости механически активировать поверхность, чтобы увеличить площадь контакта. Однако рекомендации для металлических покрытий нельзя автоматически переносить на материалы 3D-печати. Способ обработки и совместимость покрытия нужно сверять с требованиями конкретных материалов.
Как улучшить адгезию между слоями полиэфирной смолы?
На адгезию влияют чистота и состояние поверхности между слоями; гладкая или загрязненная поверхность может сцепляться хуже. Источники по подготовке металлических поверхностей не задают специальный режим для полиэфирной смолы. Поэтому порядок межслойной обработки необходимо определять по спецификации самой смолы, не перенося на нее профиль для металла.
Заключение
Чтобы улучшить адгезию финишного покрытия, недостаточно просто сделать металл шероховатым. Сначала очищают поверхность, затем формируют профиль под конкретную систему и проверяют его по заданным критериям. Диапазон порядка 25-150 µm по Rz служит только ориентиром: подходящую шероховатость определяет спецификация покрытия.
Следующий шаг для инженера или закупщика - зафиксировать в техническом задании последовательность подготовки, требования к чистоте и профиль поверхности, а также способ его приемки. Для стали после абразивоструйной обработки при контроле шероховатости ориентируются на ISO 8503, а требования к конкретной системе сверяют с ее спецификацией.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте активатор анаэробного герметика для пассивных металлов, учитывая материал, зазор и температуру сборки, чтобы обеспечить надежное соединение.
Узнайте, как сократить сож потери при обработке, уменьшить вынос стружкой и деталями, а также оптимизировать расход жидкости без ущерба для производства.
Узнайте, как фланцевое соединение сохраняет герметичность при вибрации: подбор уплотнений, правильная сборка и снижение подвижности узла.