
Контроль концентрации СОЖ в станке: методы без рефрактометра и их ограничения
Поддержание правильной концентрации водосмешиваемой СОЖ в станке - ключевой фактор качества обработки, стойкости инструмента и долговечности оборудования. Однако не все производства располагают рефрактометром для измерения, и это становится проблемой: станки работают с нестабильной эмульсией, детали обрабатываются неравномерно, ускоряется коррозия. В этой статье разберем, какие методы контроля концентрации доступны без специального прибора, почему "на глаз" работать нельзя, и как организовать мониторинг на небольшом производстве.
Статья полезна инженерам, закупщикам и техническим специалистам, которые отвечают за качество эмульсии на участке обработки металла. Вы узнаете о реальных способах проверки, их точности, частоте контроля и типичных ошибках при доливе смеси.
Почему нельзя полагаться только на внешний вид эмульсии
На первый взгляд может показаться, что если эмульсия выглядит молочной, однородной и не расслаивается, то все в порядке.
На самом деле визуальная оценка передает только общее впечатление о состоянии жидкости. Концентрация смеси за время работы станка меняется постоянно: часть масла уносится на деталях и инструменте, вода испаряется, накапливаются продукты окисления. Эмульсия может сохранять презентабельный вид, но концентрация при этом упасть ниже рабочего диапазона или, наоборот, возрасти до критических значений.
Слишком низкая концентрация (менее 3%) приводит к коррозии деталей, плохой смазке инструмента и быстрому расслаиванию смеси. Слишком высокая (свыше 15–20%) вызывает пену, раздражает кожу рабочих, способствует забиванию сетки фильтра и повышает издержки без повышения качества обработки. Между этими крайностями лежит узкая полоса 4–10%, где эмульсия работает оптимально. Попасть в эту полосу и удержаться в ней можно только с помощью измерения, а не угадывания.
Рабочий диапазон концентрации и график контроля
Производители водосмешиваемых СОЖ указывают рекомендуемую концентрацию в техдокументации.
Для металлообработки типичный диапазон применения составляет 3–20%, однако подавляющее большинство составов нормально работает в более узком окне -4–10%. Внутри этого коридора концентрация может колебаться, но смесь остается стабильной, инструмент получает нужную смазку, а детали защищены от коррозии.
Частота проверки концентрации зависит от объема ванны и интенсивности обработки. Стандартная рекомендация - не реже одного раза в неделю. Однако на участках с высокой уносимостью эмульсии (токарные работы с большим объемом стружки, шлифовка), на малых ваннах или при обработке легко окисляющихся материалов проверку стоит проводить ежедневно. Некоторые производства организуют контроль перед началом смены или даже перед каждым запуском ответственной операции.
При внедрении регулярного контроля обычно используют журнал с датой, временем, методом измерения и результатом. Это позволяет увидеть тренд: быстро ли падает концентрация, есть ли скачки, совпадают ли отклонения с переходом на новую деталь или с обслуживанием сетки фильтра.
Методы контроля концентрации без рефрактометра
Тест-полоски как оперативный контроль
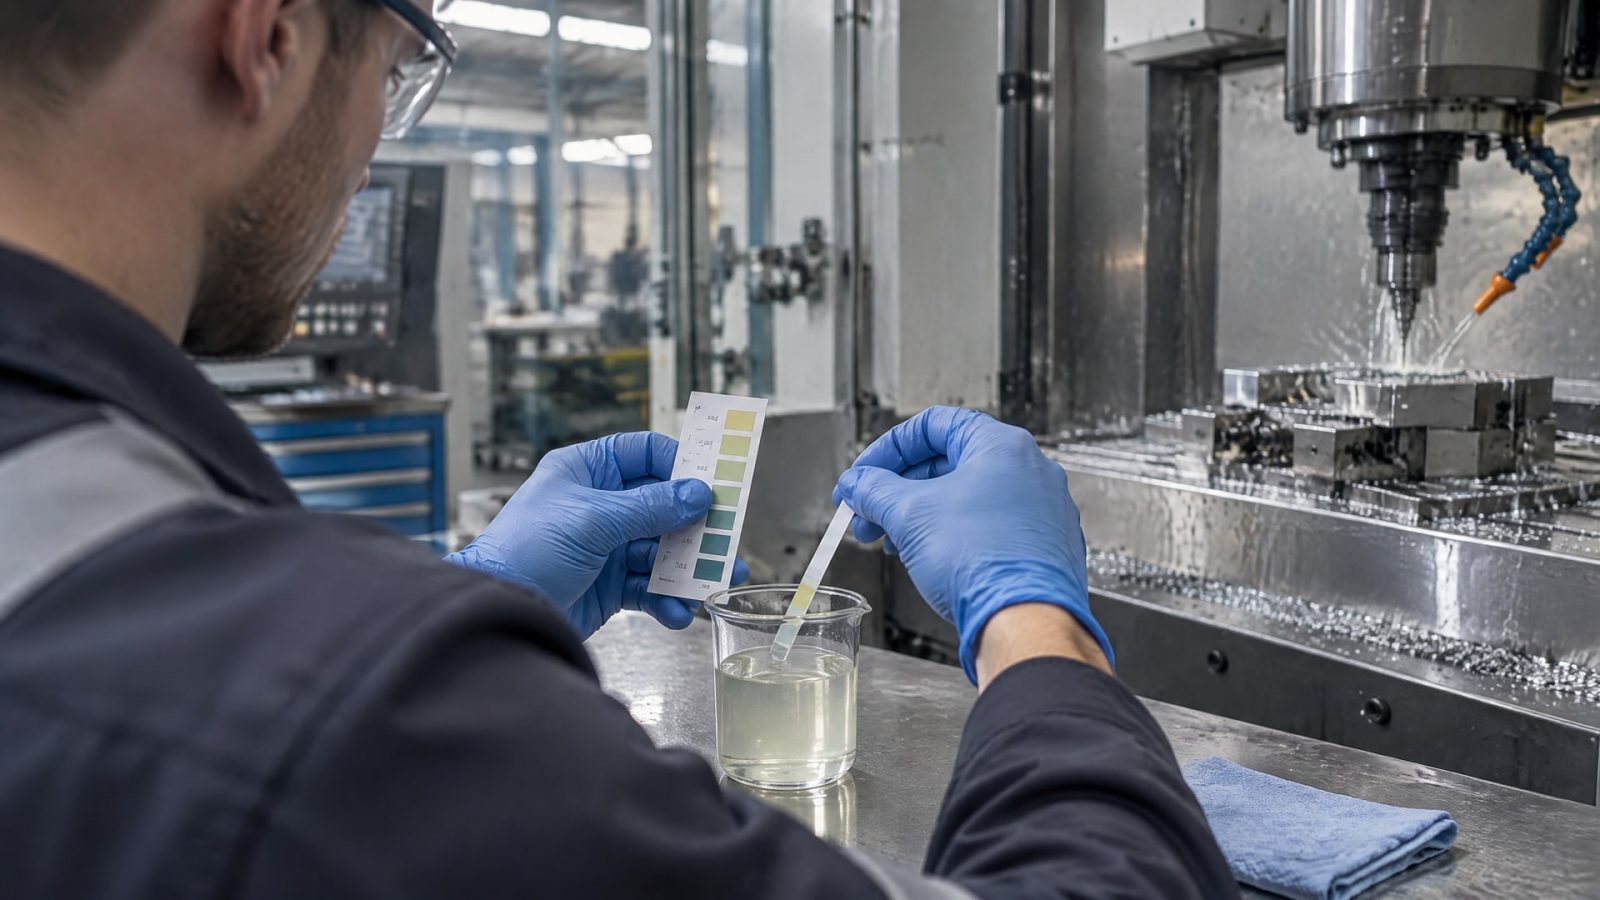
Тест-полоски (индикаторные полоски) - простейший способ измерить концентрацию СОЖ на участке. Принцип работы основан на изменении окраски активного вещества в зависимости от содержания масла в смеси. Полоску опускают в образец готовой эмульсии на несколько секунд, извлекают и сравнивают цвет с эталонной шкалой на упаковке. Результат видно за 30 секунд.
Достоинства тест-полосок: дешевизна (стоят копейки за штуку), мобильность (можно носить в кармане), быстрота и не требуют никакого оборудования. Недостатки: точность ±1–2%, зависимость от освещения при сравнении цветов, необходимость запомнить или записать эталон. Полоски хорошо подходят для оперативного контроля несколько раз в смену, чтобы заметить резкий сдвиг, но для эталонного измерения их точности может не хватить.
Титрование (кислотное расщепление)
Титрование - химический метод, при котором в образец готовой эмульсии добавляют кислоту, которая расщепляет эмульсию и выделяет масло. Выделившееся масло разделяется от воды, и его объем позволяет вычислить концентрацию. Для простого титрования нужны: колба, мерный цилиндр, соляная кислота или другой реагент (по рецепту производителя СОЖ), бумажные фильтры. Процедура занимает 10–15 минут.
Точность титрования доходит до ±0,5–1%, что близко к рефрактометрии. Требует навыка: важно соблюдать пропорции реагента, температуру смеси (обычно берут образец при 20°C) и время отстаивания. Результат зависит от опыта оператора и качества реагентов. На производстве титрование часто используют для контроля после смены или для проверки результатов автоматического смесителя, потому что оно дешевле лабораторного анализа и точнее тест-полосок.
Лабораторный анализ показателя преломления
Если на участке нет рефрактометра, но есть возможность отправить образец в лабораторию, можно измерить показатель преломления (рефрактивный индекс) жидкости. Лаборатория пересчитывает этот показатель в концентрацию СОЖ, используя коэффициент конкретного продукта. Результат приходит через 1–3 дня и имеет точность ±0,5–1%.
Минус этого метода - задержка, поэтому его используют скорее для ежемесячной или ежеквартальной проверки, чтобы убедиться, что операторы правильно контролируют смесь на участке. Плюс - объективность и высокая точность.
Почему рефрактометр остается эталоном, и как он работает
Рефрактометр измеряет показатель преломления света в жидкости.
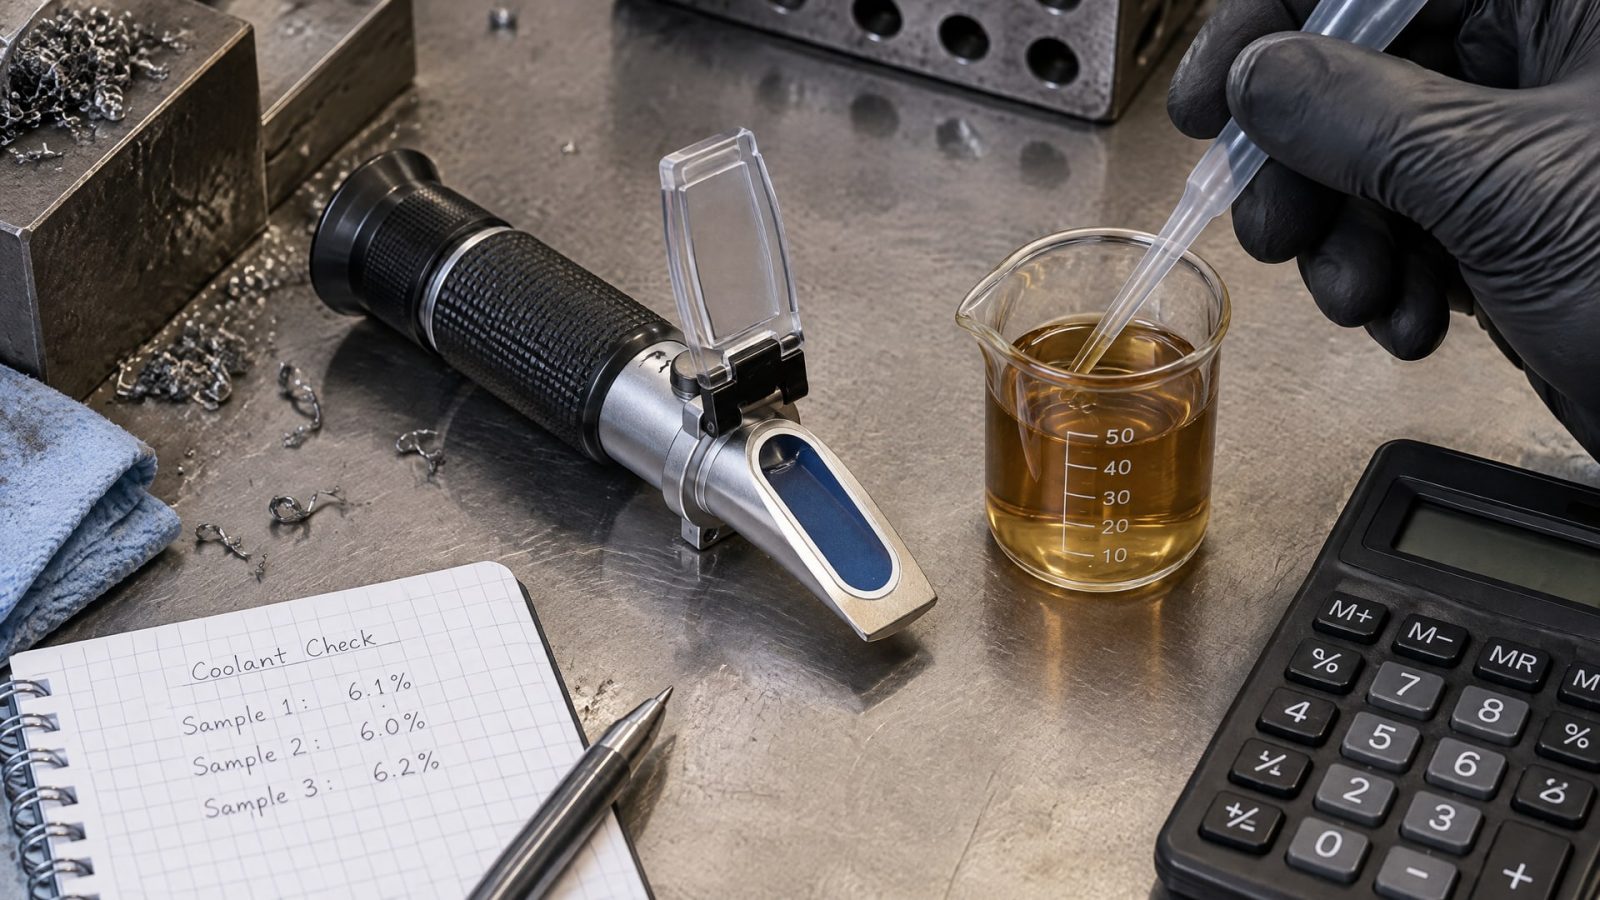
Этот показатель линейно связан с концентрацией масла в эмульсии. Прибор показывает значение в градусах Brix или в относительных единицах. Для перевода в реальную концентрацию (в процентах) нужно использовать коэффициент именно той СОЖ, которая работает в станке. Коэффициент указан в техдокументации от производителя.
Например, если рефрактометр показал 5° Brix, а коэффициент вашей СОЖ равен 2,0, то реальная концентрация составляет 5 × 2,0 = 10%. Нельзя просто сказать "рефрактометр показал 5 - значит концентрация 5%". Это частая ошибка при попытке обойтись без инструкции.
Рефрактометр дает результат за 30 секунд, точность ±0,5%, не зависит от субъективности оператора (если он правильно сфокусировал прибор). Стоимость хорошего ручного рефрактометра для производства -3–5 тыс. рублей, что быстро окупается благодаря экономии на вышедших из строя деталях и инструменте из-за плохой эмульсии. На участках, обрабатывающих ответственные детали или работающих в системе толлинга, рефрактометр - обязательный инструмент, наряду с микрометром и штангенциркулем.
Как правильно долить в систему: вода или смесь
Один из главных источников ошибок при уходе за СОЖ - неправильный долив.
Многие операторы, видя, что в станке убыло жидкости, наливают туда просто воду. Это быстрый способ занизить концентрацию ниже рабочего диапазона.
Правильный долив выполняется так: для подпитки системы используют готовую рабочую смесь концентрации 1–2%, то есть более слабую, чем рабочая. Это необходимо потому, что уносится не чистое масло, а эмульсия в целом, и замещать убыль нужно жидкостью, близкой по составу, но с небольшим "запасом" на дополнительное разбавление основной ванны. Если ванна работает на концентрации 6%, то долив берут 1–2%, и общая концентрация в результате остается около 5–6% или слегка ниже.
Поддерживать баланс проще, если на участке есть отдельный резервуар с готовой слабой смесью для долива. Такой подход позволяет избежать внезапных скачков и требует контроля только раз в неделю вместо ежедневного мониторинга. На более крупных производствах для этого устанавливают автоматические системы дозирования, которые подают воду или концентрат в зависимости от показаний датчика концентрации.
Дисциплина обслуживания и факторы, влияющие на концентрацию
Стабильность концентрации зависит не только от метода измерения, но и от условий содержания эмульсии.
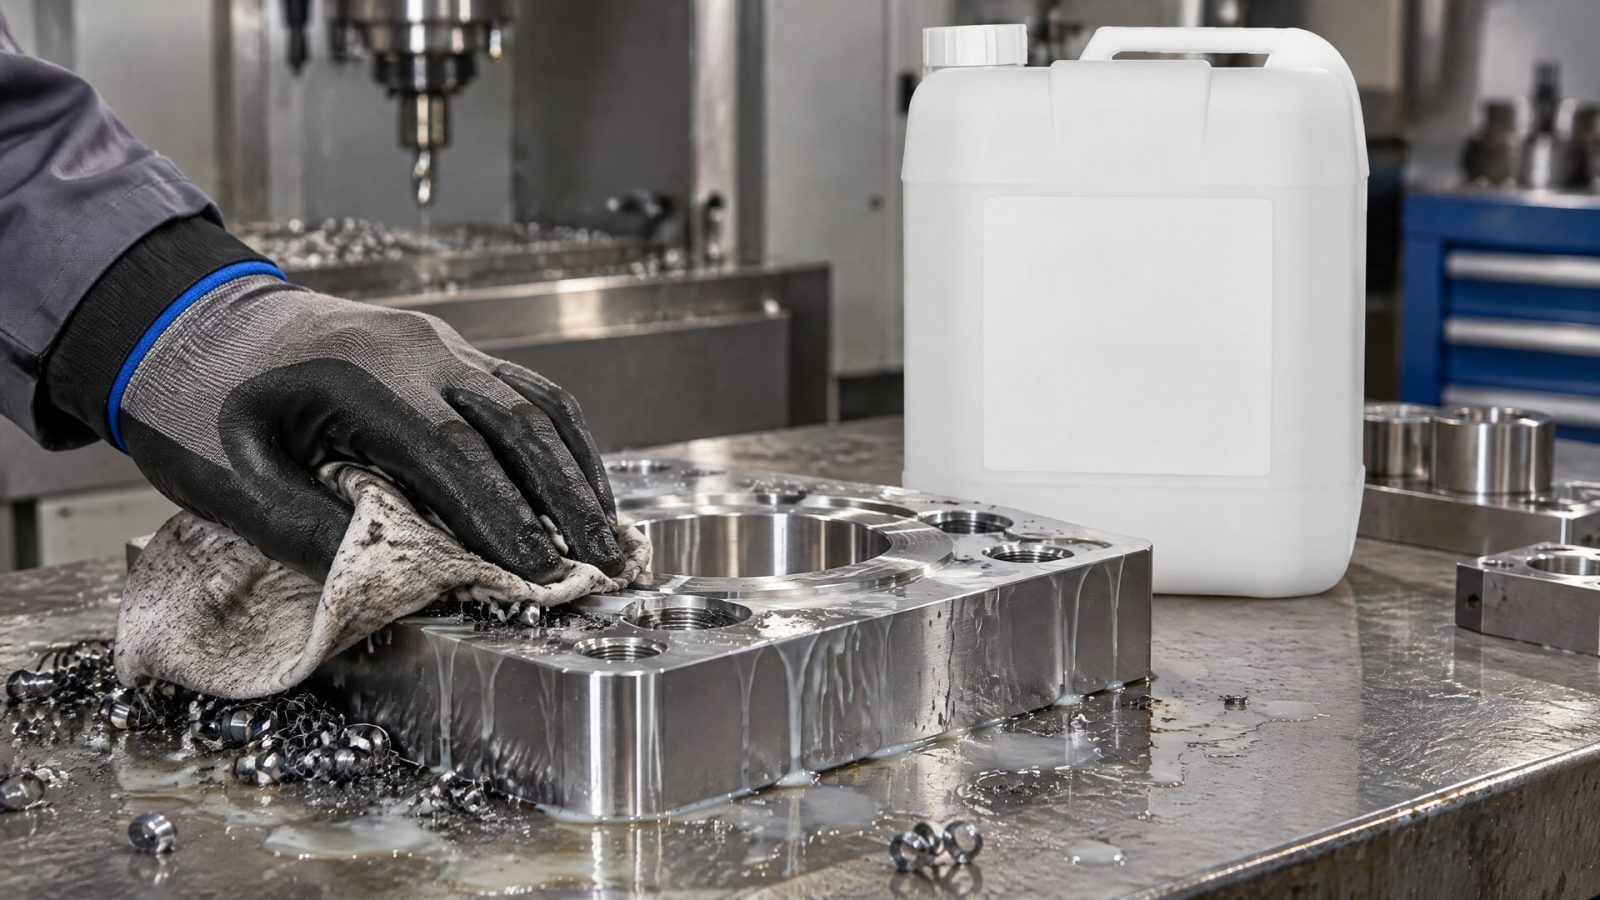
Основные факторы нестабильности:
Унос эмульсии на деталях и инструменте. На участке токарной обработки с большим объемом стружки унос может быть очень интенсивным. Часть масла прилипает к детали, часть испаряется при трении. Следует регулярно (хотя бы раз в неделю) проверять концентрацию и корректировать долив.
Испарение воды. При работе станка вода испаряется, концентрация масла в оставшейся жидкости растет. На станках с охлаждением воздухом (без циркуляции) испарение идет быстрее.
Загрязнение посторонними маслами. Если в станке используются другие жидкости (гидравлическое масло, масло из редуктора, косметическое масло рук рабочих), они попадают в ванну и искажают измерение концентрации. Такое загрязнение усложняет контроль и часто требует замены эмульсии.
Биопоражение и окисление. Эмульсия может закисляться, терять стабильность. Признаки: неприятный запах, расслаивание, образование осадка. Биопоражение требует срочной замены жидкости, а не просто корректировки концентрации.
Замусоривание сетки фильтра. Если фильтр забит, циркуляция замедляется, эмульсия застаивается в отдельных зонах станка, что приводит к локальному окислению. Фильтр нужно чистить согласно инструкции производителя, обычно раз в смену или раз в несколько смен.
На практике поддержание стабильной концентрации - это не одно измерение, а комплекс действий: выбор правильной СОЖ (например, EFELE CF-627 обеспечивает устойчивость к биопоражениям и хорошую стабильность эмульсии даже при нерегулярном контроле), регулярный мониторинг, дозированный долив, чистка фильтров и вовремя проведенная замена жидкости при признаках деградации.
Когда переходить на автоматический контроль и мониторинг
На малых участках и в небольших мастерских регулярная ручная проверка один раз в неделю - приемлемый вариант.
Однако если производство обрабатывает ответственные детали, работает в толлинге или стремится минимизировать брак, имеет смысл установить систему автоматического контроля концентрации.
Такие системы включают датчик, погруженный в ванну станка, и контроллер, который непрерывно измеряет показатель преломления. При отклонении от заданного диапазона система автоматически подает воду или концентрат через дозирующий клапан. Система может отправлять данные в цех или на облачный сервер для анализа трендов. Стоимость установки - от 50 до 200 тыс. рублей в зависимости от точности и дополнительных функций.
Автоматический контроль исключает человеческий фактор, обеспечивает концентрацию в узком диапазоне (±0,2–0,5%) и позволяет рационально расходовать смазочный материал. Однако и в этом случае рекомендуется периодически (раз в месяц) выполнять ручную проверку титрованием или анализом в лаборатории, чтобы убедиться, что датчик не дрейфует.
Типичные ошибки при попытке контролировать концентрацию без приборов
Практика показывает, что при отсутствии рефрактометра или альтернативного метода измерения производства часто допускают следующие ошибки:
1. Полагаются только на цвет и консистенцию. "Эмульсия выглядит хорошо, значит концентрация нормальная" - такой подход ведет к незаметному снижению концентрации на 20–30%, что рано или поздно вызывает брак.
2. Не ведут журнал измерений. Если результаты не записывают, сложно заметить тренд: например, что концентрация падает на 0,5% в день. Через две недели это накопится в 7%, и внезапно начнутся проблемы.
3. Используют один метод и верят ему беспрекословно. Если измеряют только тест-полосками, которые имеют точность ±2%, то на диапазоне 4–6% погрешность может быть существенной. Полезно дополнять тест-полоски хотя бы ежемесячным титрованием или лабораторным анализом.
4. Наливают воду "на глаз" при долив. Результат - случайная концентрация. Правильно отмерять долив слабой смесью (1–2%) или использовать мерную воронку и добавлять известный объем концентрата.
5. Не замечают загрязнения эмульсии. Посторонние масла, стружка и биопоражение искажают результаты измерений. Перед проверкой концентрации стоит визуально осмотреть жидкость и убедиться, что она чистая.
6. Игнорируют рекомендации производителя СОЖ. Каждая жидкость требует своего коэффициента для перевода показаний рефрактометра в проценты, своего диапазона концентраций и графика обслуживания. Техдокументация - главный документ, а не предложение.
Часто задаваемые вопросы
Можно ли обойтись без контроля концентрации, если установлен автоматический смеситель?
Автоматический смеситель значительно облегчает работу, но полностью избавляет от необходимости контроля. Рекомендуется регулярно (минимум раз в неделю) проверять готовую смесь независимым методом: тест-полосками или титрованием. Смеситель может дрейфовать, реагент может закончиться, или произойдет загрязнение системы. Проверка гарантирует, что эмульсия действительно работает в нужном диапазоне.
Какова точность тест-полосок и можно ли ими полностью заменить рефрактометр?
Точность тест-полосок ±1–2%, что приемлемо для оперативного контроля, но недостаточно для эталонного измерения. Если диапазон применения узкий (например, 5–7%), то погрешность в 2% может переместить концентрацию за пределы нормы. Тест-полоски хороши как дополнение к другому методу, но как основной инструмент недостаточны.
Как часто нужно проверять концентрацию, если на участке малые объемы ванн?
На малых ваннах (до 20–30 литров) рекомендуется проверять ежедневно, перед началом смены. Причина - малый объем означает, что унос стружки и испарение воды быстро меняют концентрацию. На больших ваннах (100+ литров) хватает еженедельной проверки.
Чем отличается долив обычной водой от долива слабой смесью?
Долив обычной водой снижает концентрацию эмульсии пропорционально объему добавленной воды. Например, если долить 10% чистой воды к смеси концентрацией 10%, получится концентрация около 9%. Долив слабой смесью (1–2%) снижает концентрацию плавнее, что позволяет удержать эмульсию в рабочем диапазоне и избежать резких скачков.
Какой способ контроля выбрать, если рефрактометра нет, а производство небольшое?
Оптимальный вариант для небольшого производства - комбинация тест-полосок для оперативного контроля (несколько раз в смену) и титрования для еженедельной проверки. Титрование дешево в расходниках, дает точность ±0,5–1% и развивает навык у операторов. При необходимости раз в месяц можно отправить образец в лабораторию для подтверждения.
Заключение
Контроль концентрации СОЖ без рефрактометра возможен, но требует дисциплины и выбора правильного метода. Полагаться только на внешний вид эмульсии нельзя - это приведет к нестабильности обработки, коррозии деталей и ускоренному износу инструмента. При отсутствии рефрактометра используйте тест-полоски для оперативного контроля и титрование для еженедельной проверки; ведите журнал результатов и корректируйте долив правильно (слабой смесью, а не чистой водой).
Для масштабируемого решения инвестируйте в рефрактометр (окупится за несколько месяцев благодаря экономии на браке) или переходите на систему автоматического контроля концентрации. В любом случае выбранный метод должен дать вам числовой результат, а не впечатление, и позволить вести записи, чтобы видеть тренды и вовремя реагировать на отклонения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Пищевые смазки для мойки: как выбрать состав, который выдерживает частую санитарную обработку и защищает оборудование, соответствуя всем требованиям.
Узнайте, как выбрать оптимальную смазку для петель дверей автомобиля, чтобы обеспечить их плавную работу и защитить от износа.
Замена прокладки фланца с помощью анаэробного формирователя: узнайте, когда это эффективно, как подготовить поверхности и избежать ошибок.