
Покрытие для задвижек: как предотвратить прикипание гаек на шпильках
Прикипание гаек на шпильках дисковых задвижек предотвращают регулярным обслуживанием резьбы и подбором материала под условия работы узла. Для защиты используют антизадирные смазки и пасты либо контролируемые покрытия крепежа. Термоотверждаемое покрытие образует на резьбе сухой антифрикционный слой, а смазку наносят при сборке или во время обслуживания.
Статья полезна инженерам, техническим специалистам и снабженцам, которые отвечают за разборку арматуры, выбор материалов и спецификацию крепежа. Ниже разобраны причины заедания, различия между смазкой и покрытием, требования к нанесению и обслуживанию. Отдельно рассмотрим, когда уместно покрытие для задвижек, а когда предпочтительна резьбовая паста.
Почему прикипают гайки на шпильках задвижек
Гайка может заедать на шпильке из-за коррозии, износа или повреждения контактирующих поверхностей.
В соединении также возможно схватывание металла под действием температуры, давления и рабочей среды. Если крепеж долго не разбирают, состояние резьбы становится особенно важным: при обслуживании нужно оценивать не только возможность затяжки, но и то, насколько свободно гайка идет по шпильке.
Для дисковых задвижек важно различать резьбу крепежа и резьбу штокового узла. Это разные соединения с разными функциями. Руководства по обслуживанию арматуры предписывают поддерживать резьбу штока в смазанном состоянии и проверять гайку на признаки заедания. Для крепежа крышек и фланцев выбирают отдельный способ защиты с учетом материалов шпильки и гайки.
Что влияет на выбор защиты
Состав нельзя подбирать только по названию или привычке ремонтной бригады. Учитывают:
рабочую температуру и среду;
материалы шпильки, гайки и шайбы;
требуемый момент затяжки;
условия нанесения и последующего обслуживания;
требования спецификации арматуры и крепежа.
Для арматуры встречаются разные требования к материалам и покрытиям. Например, в спецификациях на крепеж могут фигурировать ASTM A307, ASTM A193/A193M, ASTM A194/A194M, ASTM F593 и ASTM F594. Эти обозначения нельзя считать универсальным предписанием для любого узла: инженер сверяется с документацией конкретной задвижки и крепежа.
Есть и требования к покрытиям внутренних поверхностей арматуры, которые не следует переносить на резьбу шпилек. Так, для покрытий металлических затворов в отраслевых материалах приводится AWWA C550 и минимальная суммарная сухая пленка 10 mils, то есть примерно 254 мкм. Это не норматив толщины покрытия для крепежа, а отдельное требование к соответствующим поверхностям арматуры.
Роль материала пары
Материал гайки штока также влияет на риск заедания: в описаниях арматуры отмечается, что бронзовая или медная гайка снижает вероятность заедания и коррозии пары «шток - гайка». Для шпилек и гаек крышки решение принимают отдельно. Совместимость покрытия с обоими материалами важна: слишком низкое трение может изменить усилие в крепеже, а неподходящий состав не обеспечит нужной защиты.
Смазка резьбового крепежа и термоотверждаемое покрытие
Антизадирную смазку или пасту обычно наносят на месте, перед сборкой либо при обслуживании соединения.
Термоотверждаемое покрытие формируют как контролируемый слой на крепеже. Разница важна для производства и ремонта: ручное нанесение на объекте может давать менее стабильную толщину и фрикционные свойства, тогда как заводской процесс упрощает контроль покрытия на серийных деталях.
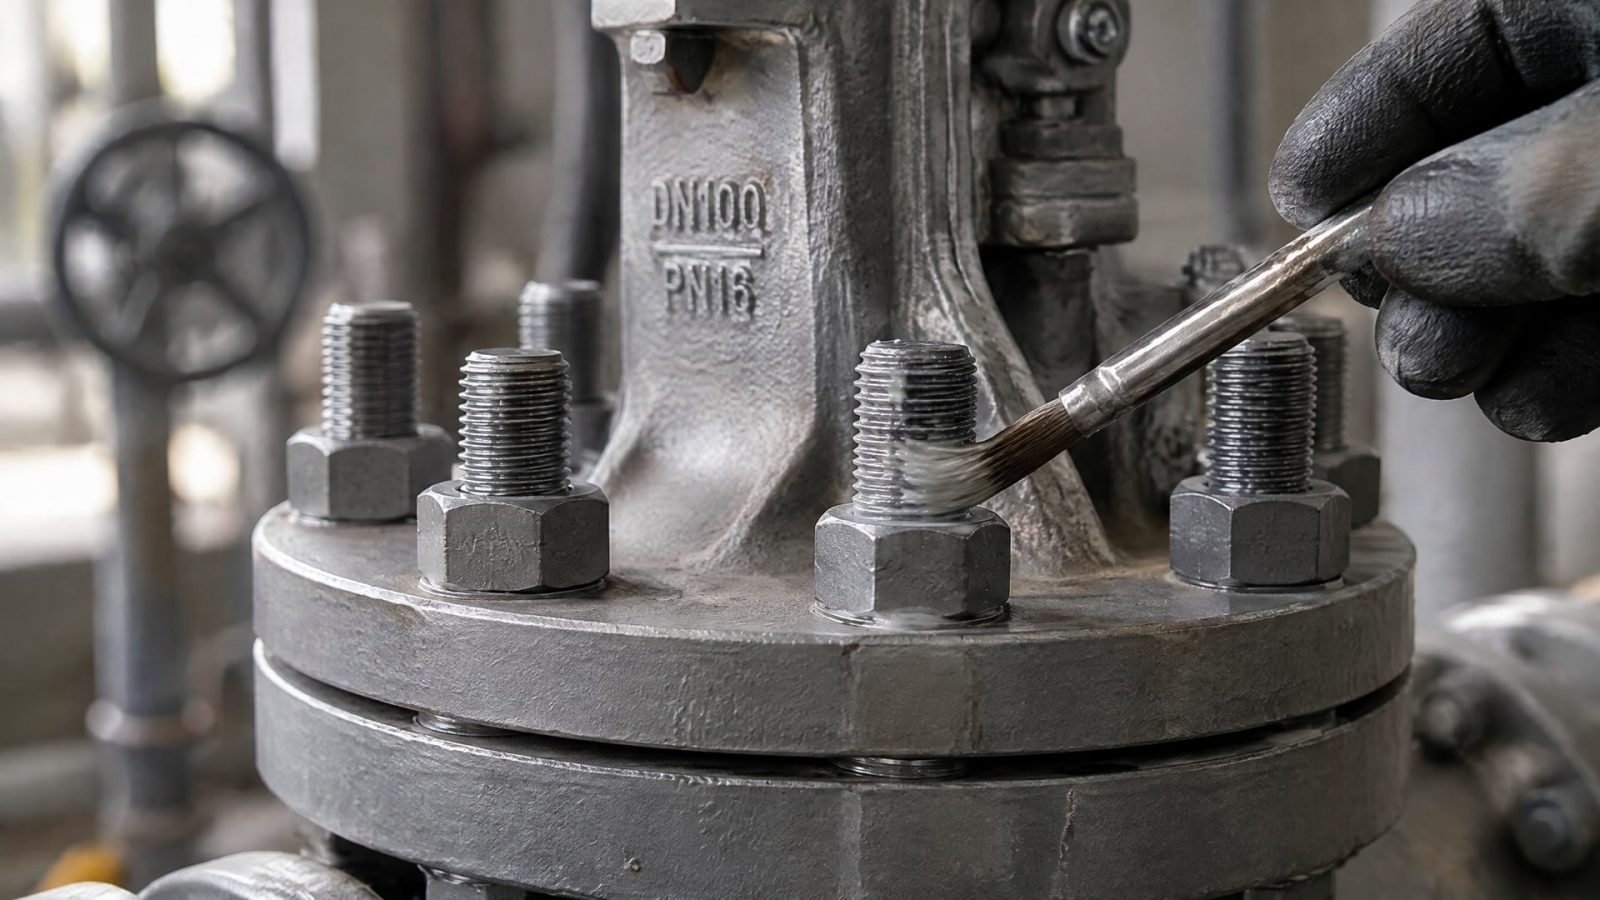
Для резьбового крепежа антизадирный состав наносят на рабочие зоны: резьбу, опорную поверхность гайки и контактные поверхности шайб. Покрытие не должно оставлять сухих участков, но избыточные наплывы также нежелательны. В практических рекомендациях для типового крепежа встречается ориентир толщины пленки около 0,1 мм. Его нельзя автоматически принимать как требование для любого термоотверждаемого покрытия или конкретной задвижки.
Когда уместна смазка, а когда покрытие
Смазка резьбового крепежа подходит, когда состав можно наносить при сборке и регулярно обновлять при техническом обслуживании. Для задвижек это особенно актуально в узлах, где инструкция требует поддерживать резьбу смазанной и осматривать гайку на признаки заедания. Если соединение собирают серийно, а от слоя требуется более стабильное нанесение, рассматривают заводское покрытие либо другой контролируемый процесс.
Термоотверждаемые материалы для крепежа выбирают не только по способности снизить трение. Проверяют совместимость с металлами пары и требования к моменту затяжки. Защитный слой не отменяет контроля геометрии и состояния резьбы, а также не исправляет поврежденные поверхности.
Для высокотемпературных узлов применяют составы с подходящей термостойкостью, в том числе никелевые антизадирные композиции. В одной технической спецификации антизадирного состава приведен рабочий диапазон от -54 °C до 982 °C. Это значение относится к конкретной композиции из отдельной спецификации, а не к антизадирным материалам в целом. Диапазон для выбранного материала проверяют по его документации и условиям узла.
Как выбрать покрытие для задвижек и защитный состав
Покрытие для задвижек подбирают с учетом задачи: защитить резьбу от прикипания, обеспечить разборку соединения или стабилизировать свойства серийного крепежа.
Сначала определяют, где находится проблемный узел: на шпильках крышки, во фланцевом креплении или в резьбе штока. Затем сверяют материалы деталей, рабочую среду, температуру и способ обслуживания.
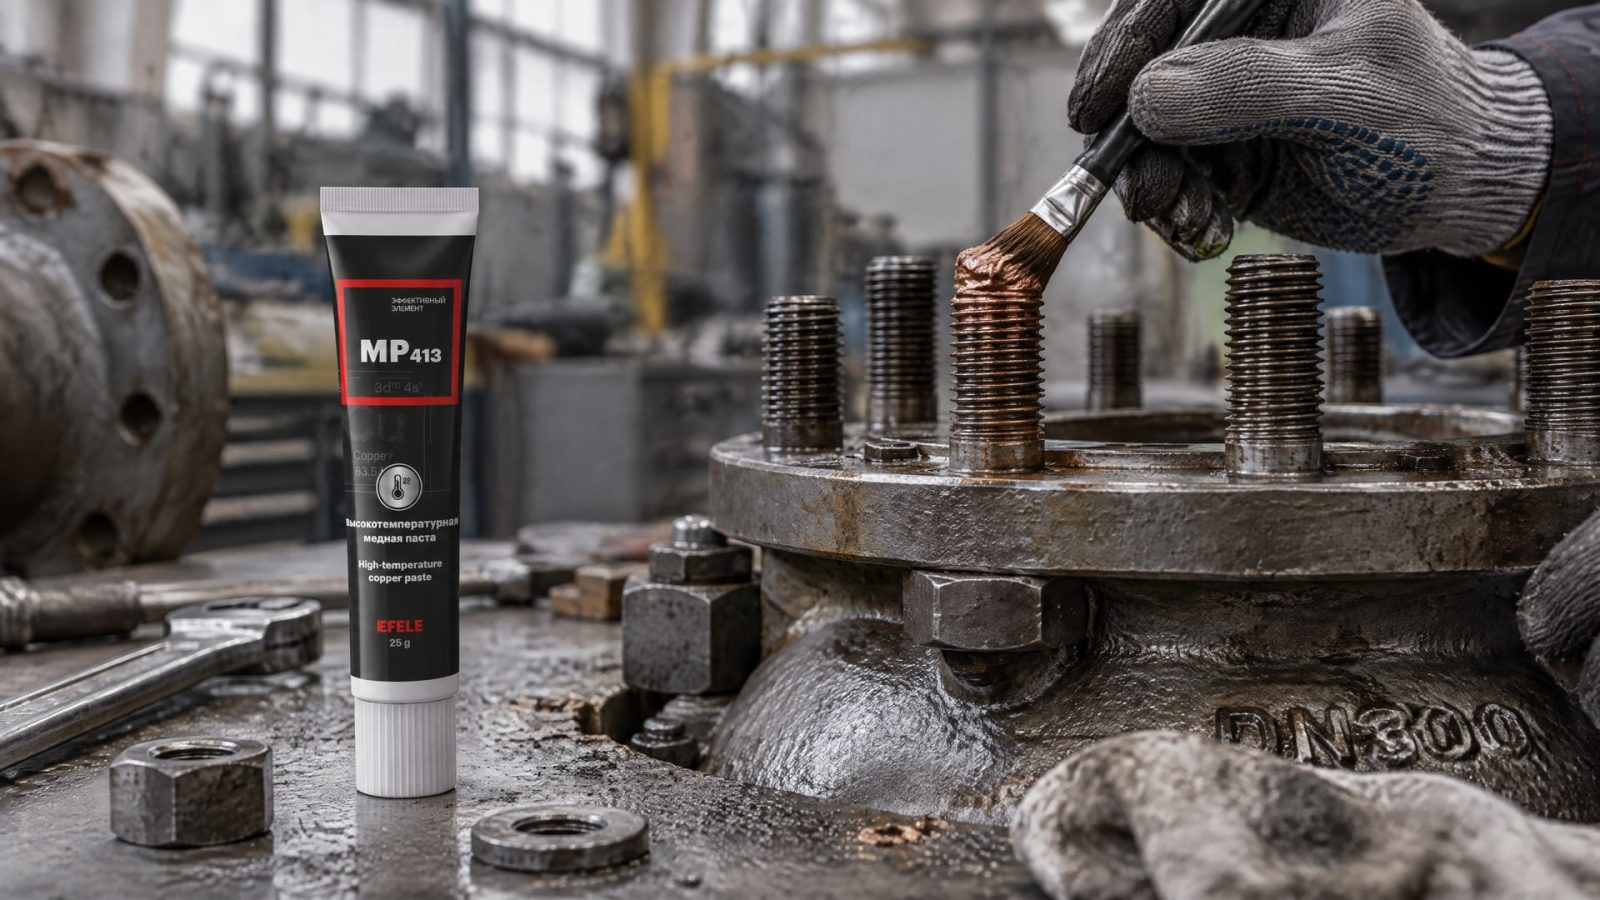
Если на объекте используют пасту, важны удобство равномерного нанесения и предсказуемое поведение соединения при затяжке. При работе в условиях повышенной температуры особое внимание уделяют термостойкости состава. Для резьбовых узлов дисковых задвижек, где прикипание мешает последующей разборке, в ремонтной практике применяют EFELE MP-413 - медную резьбовую пасту. Ее назначение в таком соединении - облегчить монтаж и демонтаж, а выбор подтверждают соответствием условиям узла.
Что проверить до закупки
Закупщику и инженеру полезно запросить у поставщика или производителя покрытия документацию на материал и сопоставить ее с требованиями арматуры. В спецификации фиксируют не только название состава, но и поверхности нанесения, способ подготовки крепежа и требования к затяжке. Если крепеж уже имеет заводской слой, дополнительно выясняют, совместима ли с ним применяемая при обслуживании смазка.
Для арматуры могут применяться бронзовые или медные гайки штока, чтобы снизить риск заедания и коррозии именно в паре «шток - гайка». Это не означает, что тот же материал подходит для любой гайки на шпильке. Для фланцев и других ответственных соединений проверяют совместимость покрытия с материалом гайки и шпильки, а также влияние на трение.
Не стоит переносить на крепеж требования, предназначенные для внутренних поверхностей затвора. AWWA C550 и значение 10 mils, или примерно 254 мкм, относятся к покрытию металлических затворов в соответствующих отраслевых материалах. Для резьбовых деталей такие параметры не применяют автоматически. В документации на крепеж могут быть указаны стандарты ASTM A307, A193/A193M, A194/A194M, F593 и F594, но конкретный набор требований зависит от проекта и арматуры.
Нанесение состава и контроль момента затяжки
Антизадирный состав наносят тонким равномерным слоем на рабочие поверхности.
Для шпилек и гаек это резьба и опорные зоны, для фланцевого соединения - также контактные поверхности шайб. Состав распределяют без сухих участков и избыточных наплывов. Ориентир около 0,1 мм встречается в практических рекомендациях для типового крепежа, но его не следует считать универсальной нормой нанесения.
Смазка влияет на трение в соединении. Поэтому момент затяжки нельзя без проверки переносить с сухой сборки на соединение с антизадирным составом. В отраслевых рекомендациях момент связывают с коэффициентом трения, или K-factor, выбранного материала. Для ответственного крепежа параметры затяжки определяют по применимой спецификации, а не по общему правилу.
Контролируемый сухой слой
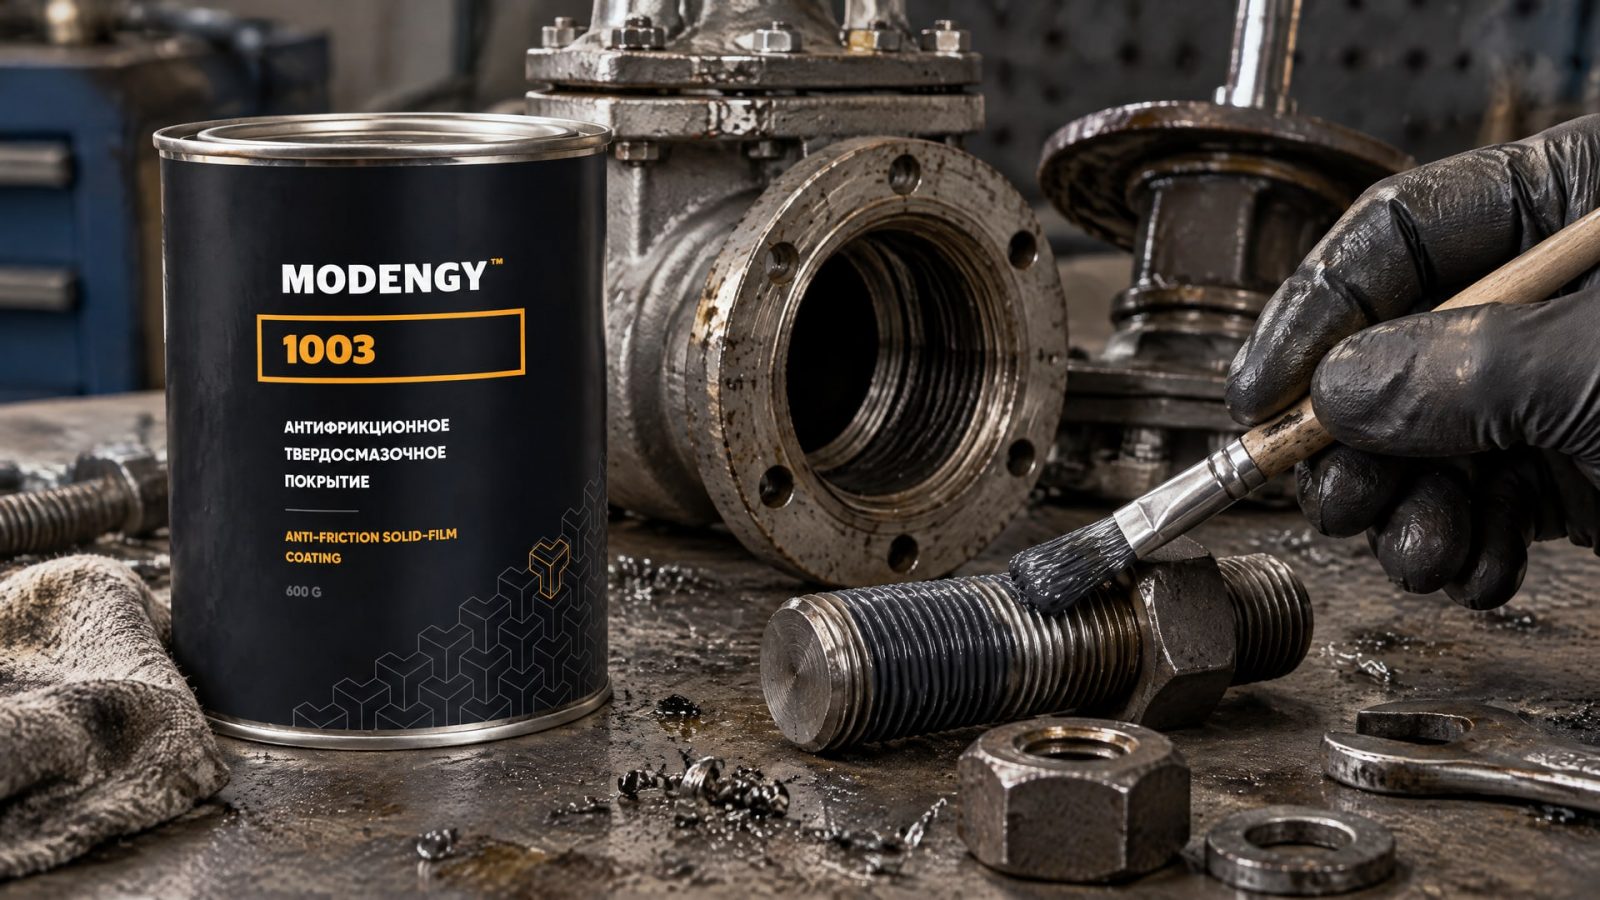
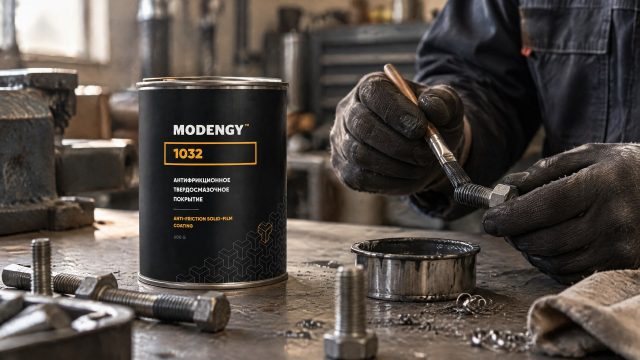
Когда требуется сухой антифрикционный слой на резьбе для защиты от прикипания и коррозии, рассматривают термоотверждаемое покрытие MODENGY 1003. Такой подход уместен, если важны контролируемое нанесение и воспроизводимость свойств на серийном крепеже. Сама форма покрытия не освобождает от проверки совместимости с металлами пары и требований к моменту затяжки.
Параметры подготовки и отверждения зависят от конкретной системы покрытия и должны соответствовать ее технической документации. Подменять эти параметры произвольным нагревом или переносить режим с другого материала нельзя. При внедрении на серийном крепеже проверяют, как покрытие влияет на сборку и затяжку соединения, а затем закрепляют согласованный процесс в технологической инструкции.
Если покрытие наносится не на заводе, а на объекте, следует учитывать, что ручное нанесение менее стабильно по толщине и фрикционным свойствам. Поэтому для повторяющихся соединений полезно стандартизировать подготовку поверхности, количество материала, рабочие зоны нанесения и контроль затяжки. Это помогает избежать как сухих участков, так и избытка состава.
Обслуживание и поиск причин заедания
Защиту резьбы оценивают при техническом обслуживании, а не только во время монтажа.
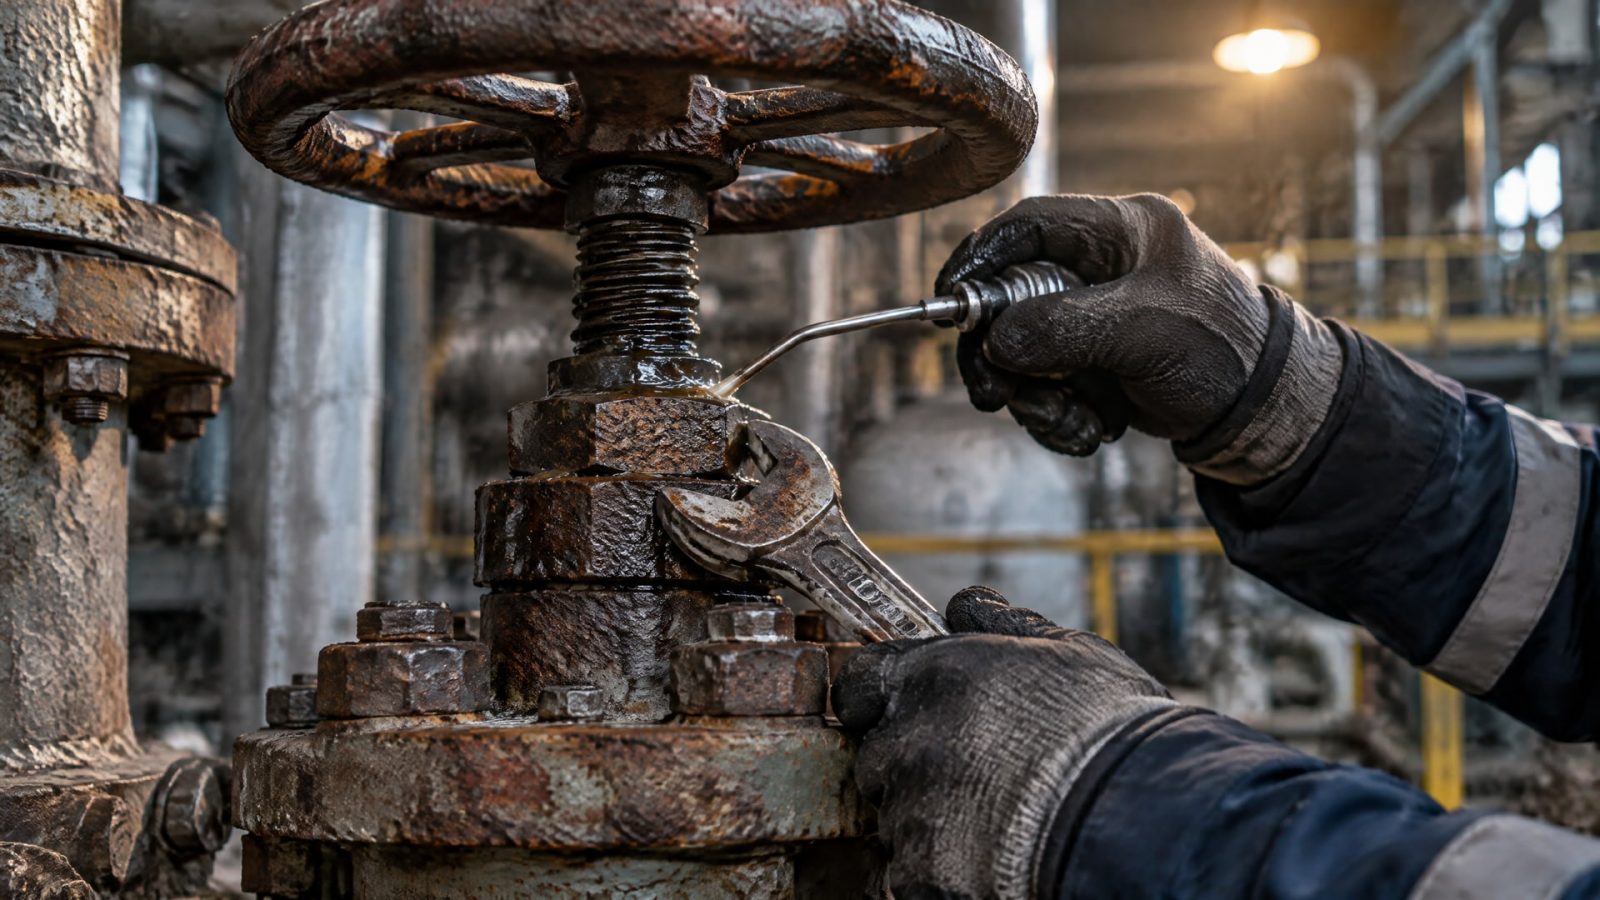
Для штоковой резьбы руководства по задвижкам рекомендуют регулярное смазывание. Если резьба сухая, следует снять гайку штока и проверить ее на признаки заедания; при обнаружении таких следов может потребоваться замена гайки. Эти рекомендации относятся к штоковому узлу, но подчеркивают общий принцип: состояние сопряженных деталей важно проверять непосредственно.
Что фиксировать при осмотре
При обслуживании крепежа обращают внимание на состояние резьбы, следы коррозии и повреждения контактных поверхностей. Если гайка идет с заеданием, не следует компенсировать проблему увеличением усилия без оценки состояния пары. Поврежденная резьба или изношенная гайка могут потребовать замены, а новый защитный слой сам по себе не восстановит геометрию деталей.
Для повторяемого обслуживания полезно фиксировать, какой материал применялся, на какие поверхности его наносили и как задавали момент затяжки. Если меняются материал шпильки, гайки или защитный состав, прежние параметры трения могут не сохраниться. Особенно внимательно проверяют фланцевые соединения: применение смазки изменяет коэффициент трения, поэтому расчет момента должен учитывать K-factor выбранного материала.
При осмотре внутренних рабочих поверхностей арматуры также важно не смешивать задачи разных покрытий. Износостойкая наплавка или покрытие, включая стеллитирование, защищает рабочие поверхности от износа и термонагрузки. Это отдельное решение и не замена смазке резьбы либо покрытию крепежа.
Часто задаваемые вопросы
Что лучше защищает шпильки задвижки от прикипания: смазка или покрытие?
Выбор зависит от способа обслуживания и требований к повторяемости. Смазку наносят при сборке или обновляют во время обслуживания. Термоотверждаемое покрытие формируют контролируемым процессом, что удобно для серийного крепежа. В обоих случаях проверяют материалы резьбовой пары, среду и влияние состава на момент затяжки.
Нужно ли смазывать резьбу штока задвижки?
Да, руководства по обслуживанию задвижек предписывают поддерживать резьбу штока смазанной и осматривать гайку на признаки заедания. Если резьба сухая, следует проверить состояние гайки и контактных поверхностей. При обнаружении следов заедания может потребоваться замена гайки, а не только нанесение нового состава.
Какой толщины должен быть слой антизадирного состава?
В практических рекомендациях для типового крепежа встречается ориентир около 0,1 мм. Это не универсальное требование для всех материалов и соединений. Состав наносят равномерно на рабочие зоны, без сухих участков и избыточных наплывов, а конкретный порядок сверяют с документацией на состав и крепеж.
Меняется ли момент затяжки при использовании антизадирной смазки?
Да. Смазка меняет трение между деталями, поэтому момент затяжки должен учитывать коэффициент трения применяемого материала, или K-factor. Для ответственных фланцевых и резьбовых соединений нельзя автоматически использовать параметры сухой сборки. Их сверяют со спецификацией соединения и требованиями арматуры.
Заключение
Чтобы предупредить прикипание гаек на шпильках дисковых задвижек, нужно выбрать защиту с учетом температуры, среды и материала крепежа, а затем соблюдать правила нанесения и затяжки. Смазка подходит для нанесения при сборке и обслуживания, а контролируемое термоотверждаемое покрытие - для задач, где важна воспроизводимость слоя. Ни один из вариантов не заменяет осмотр резьбы и проверку гайки.
Следующий шаг для инженера или снабженца - определить проблемный узел, сверить спецификацию шпилек и гаек, а затем согласовать защитный материал и момент затяжки с документацией на арматуру. При плановом обслуживании стоит включить в карту осмотра проверку состояния резьбы и признаков заедания.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Полимеризация при комнатной температуре позволяет наносить антифрикционные покрытия из аэрозоля на крепеж и узлы, упрощая ремонт.
Полимерные покрытия болтов предотвращают самоотвинчивание при вибрации, герметизируют резьбу и подголовочное соединение.
Анаэробный фиксатор резьбы или антифрикционное покрытие: узнайте, когда нужно скольжение, а когда фиксация резьбовых соединений.