
Полимеризация при комнатной температуре: технология нанесения покрытий из аэрозольных баллонов
Полимеризация при комнатной температуре позволяет наносить покрытие без печи, что удобно при ремонте и обработке габаритных деталей на месте. Но сам факт высыхания на воздухе еще не означает, что покрытие подходит для резьбового соединения: для крепежа важны заданный коэффициент трения, условия сборки и подтверждение характеристик испытаниями.
Статья полезна инженерам и техническим специалистам, которые выбирают антифрикционное покрытие в аэрозоле для крепежа или вибронагруженного узла, а также закупщикам, которым нужно сверить требования к материалу и контролю качества. Разберем подготовку поверхности, нанесение, выдержку до сборки и проверку трения по ISO 16047:2005.
Что означает полимеризация при комнатной температуре
Аэрозольные покрытия, которые высыхают при комнатной температуре, применяют там, где неудобно или невозможно использовать печь.
Такой способ подходит для локального ремонта, обработки больших поверхностей и работ на габаритных узлах. При этом термин «полимеризация» не заменяет технологическую инструкцию: в документации конкретного материала нужно проверить, какой именно процесс указан, сколько длится выдержка и когда разрешена сборка.
Высыхание на воздухе не означает, что поверхность готова к эксплуатации сразу после нанесения. В технических документах для отдельных составов встречается выдержка не менее 30 минут перед сборкой. Это частный режим, а не универсальное требование для всех покрытий. Если собрать соединение раньше срока, состояние пленки и фрикционные свойства могут не соответствовать расчетным ожиданиям.
Почему комнатной сушки недостаточно для выбора покрытия
Покрытие оценивают не только по тому, образует ли оно сухую поверхность. Для крепежа принципиально, как меняется трение при затяжке и насколько стабильно оно от детали к детали. В отраслевой практике для предсказуемой затяжки часто используют ориентир общего коэффициента трения μtot около 0,08-0,16, однако это не универсальная норма стандарта. Требуемое значение нужно согласовать для конкретного соединения.
Также учитывают материал основы и состояние поверхности: сталь, оцинковка, нержавеющая сталь и алюминий могут по-разному взаимодействовать с покрытием. Значение коэффициента трения зависит от материала, типа покрытия, шероховатости, температуры, скорости затяжки и истории хранения. Поэтому паспортное значение нельзя автоматически переносить на любой крепеж.
Когда аэрозольный способ удобен
Аэрозольное нанесение помогает быстро обработать поверхность без отдельного оборудования для нанесения. Это полезно при ремонтных работах и при обработке деталей, которые сложно поместить в сушильную печь. Но удобство способа не отменяет требований к подготовке поверхности и контролю результата.
Перед работой следует выяснить, предусмотрено ли покрытие для нужного материала основы и резьбового соединения. Для крепежа отдельно проверяют фрикционные характеристики, а для узлов с повторной разборкой - сохранение требуемых свойств после сборки и эксплуатации. Если таких данных нет, одной информации о сушке при комнатной температуре недостаточно для технического выбора.
Как подготовить поверхность и нанести покрытие из аэрозольного баллона
Качество покрытия зависит не только от состава, но и от последовательности операций.
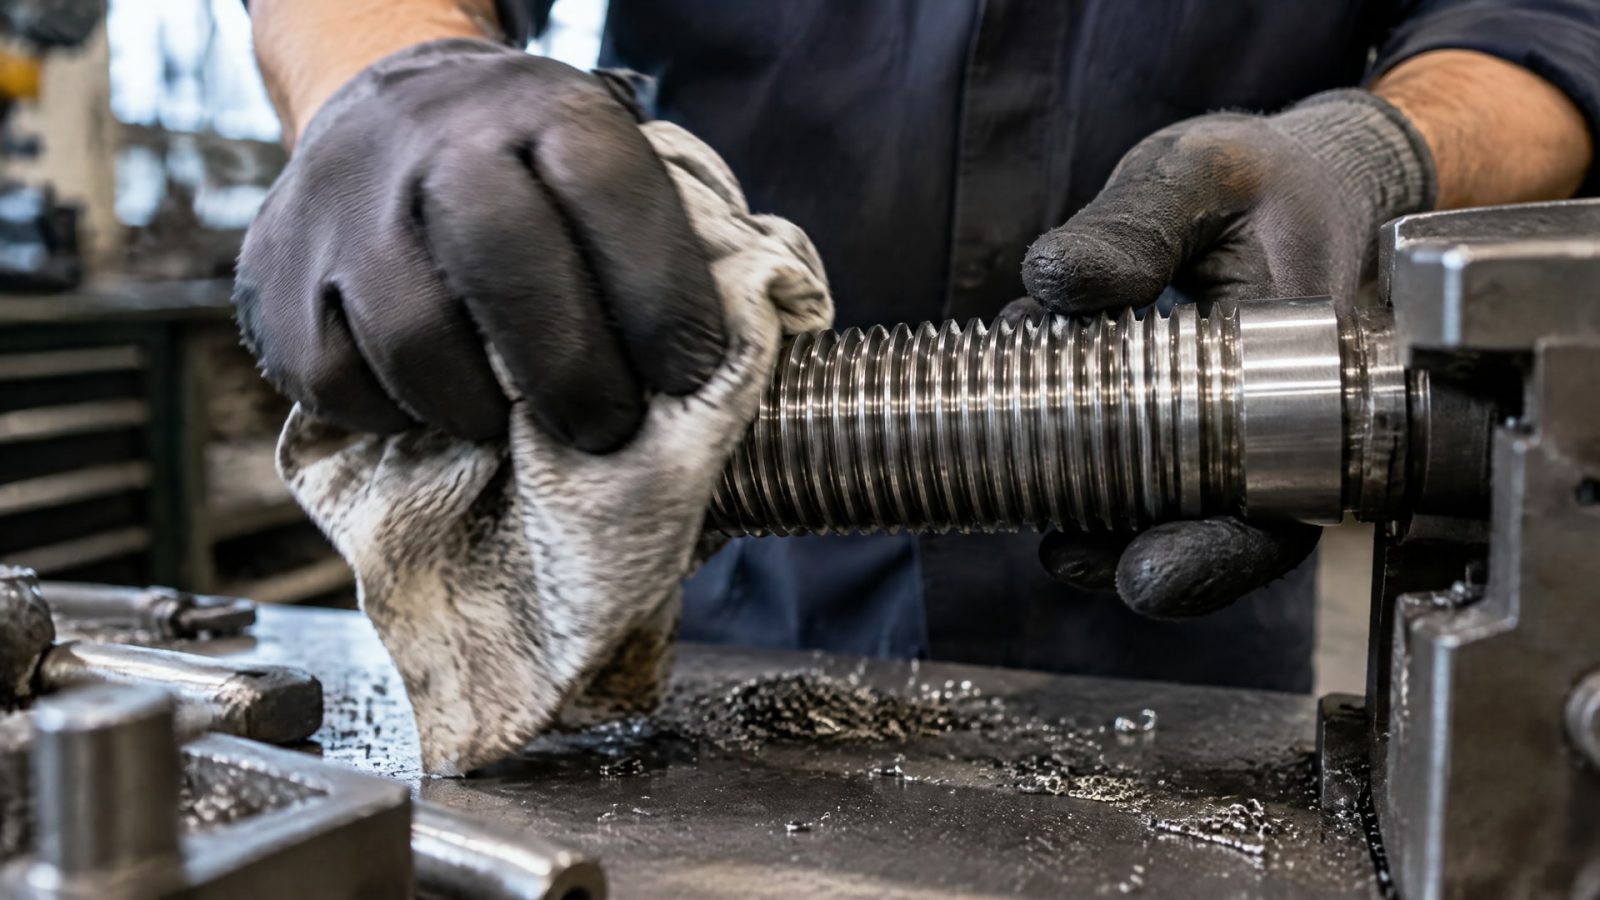
Для работы с резьбой в технических рекомендациях указаны обезжиривание, перемешивание состава, равномерное нанесение и выдержка до сборки. Конкретную дистанцию распыления и толщину пленки нельзя назначить универсально: эти параметры нужно брать из документации к выбранному материалу.
Последовательность работ
Проверьте, подходит ли покрытие для материала детали и условий работы соединения.
Подготовьте поверхность: удалите загрязнения и обезжирьте ее предусмотренным для детали способом.
Перед распылением перемешайте состав, если это указано в инструкции.
Нанесите равномерное покрытие на рабочую поверхность, соблюдая указания производителя по нанесению.
Выдержите деталь до сборки в течение времени, установленного для конкретного состава.
На образцах проверьте момент затяжки и усилие зажима, если покрытие будет работать в резьбовом соединении.
Для одного из описанных режимов нанесения резьбового состава указано заполнение 30-50% витков и выдержка не менее 30 минут до сборки. Это параметры конкретного режима, а не общее правило для любых аэрозольных покрытий. У состава, для которого приведены эти данные, вязкость составляет 150-300 cps при 25 °C. Использовать эти значения для другого материала нельзя.
На что обратить внимание при обработке резьбы
Избыток или недостаток материала в резьбе может повлиять на результат затяжки. Поэтому важно соблюдать предписанное заполнение витков и не заменять технологию на глаз. Если крепеж обрабатывают серией, лучше сначала нанести покрытие на образцы и повторить проверку на нескольких деталях.
Аэрозольная форма упрощает нанесение на месте, но не гарантирует одинаковое трение при любых условиях. На результат влияют материал основы, состояние поверхности, скорость затяжки и время хранения. При изменении любого из этих параметров результат предыдущего испытания может оказаться неприменимым к новой партии или узлу.
Как проверять антифрикционное покрытие для резьбового крепежа
Для крепежа недостаточно подтвердить, что покрытие высохло и визуально выглядит равномерным.
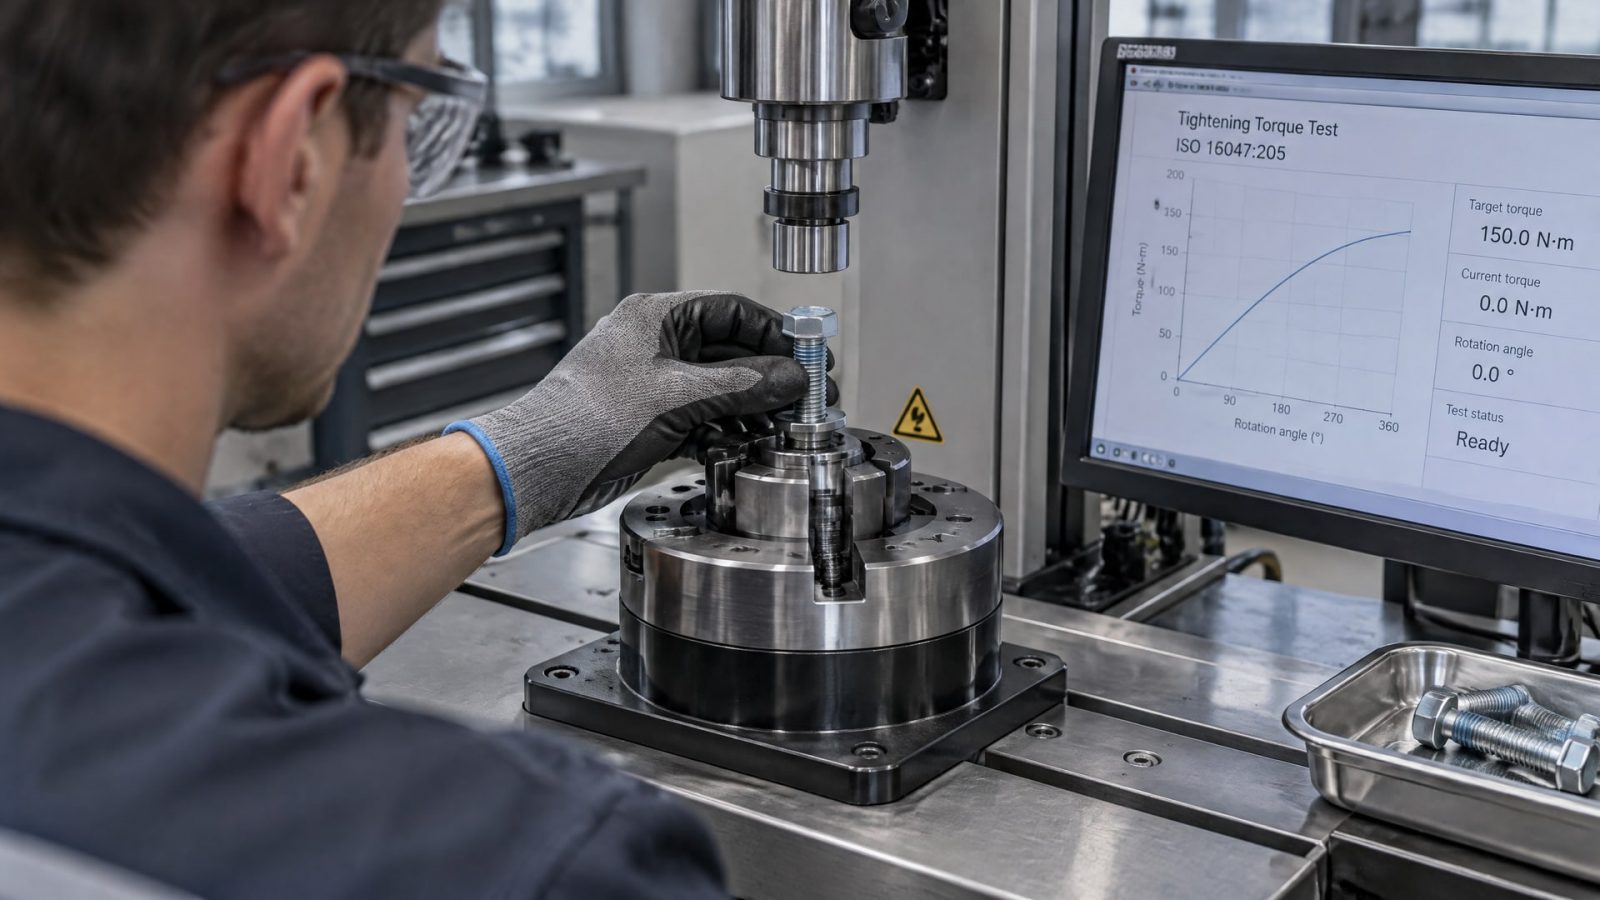
Нужно проверить, как оно влияет на момент затяжки и усилие зажима. Метод испытания описан в ISO 16047:2005. Стандарт предусматривает измерение общего коэффициента трения μtot, а также отдельно коэффициента трения в резьбе μth и под головкой болта или гайкой μb.
Обычно испытания по ISO 16047 проводят при комнатной температуре. Указанный диапазон условий составляет 10-35 °C, если стороны не согласовали иное. Для корректного сравнения образцов фиксируют тип крепежа, размер резьбы, состояние поверхности, температуру, скорость затяжки, наличие смазки или дополнительных слоев покрытия и число повторов.
| Что фиксируют | Зачем это нужно |
|---|---|
| Тип крепежа и размер резьбы | Результат относится к проверенной конструкции соединения |
| Состояние поверхности и материал основы | Эти параметры влияют на трение |
| Температуру и скорость затяжки | Условия позволяют сопоставлять результаты испытаний |
| Наличие смазки, праймера или верхнего слоя | Дополнительные материалы меняют фрикционные свойства |
| Число повторов | Повторные измерения помогают оценить разброс |
Для цинк-ламельных покрытий система может включать верхний слой и добавочную смазку. Поэтому фрикционные характеристики следует задавать отдельно, а не считать их автоматически известными по типу покрытия. Материалы по ISO 10683 также рассматривают требования к трению как согласуемые параметры системы покрытия.
Слишком низкий коэффициент трения не всегда полезен: при заданном моменте затяжки он может привести к перерастяжению крепежа, если расчет не учитывает изменение условий трения. И наоборот, нестабильное или слишком высокое трение затрудняет получение повторяемого усилия зажима. Поэтому результаты проверяют на той паре «болт-гайка» или «резьба-опора», которая будет применяться в узле.
Как учитывать вибрацию и требования к фрикционному покрытию крепежа
Вибронагруженный крепеж требует оценки не только первоначального трения, но и его стабильности в работе.
Если фрикционные свойства меняются, затяжка может выйти за ожидаемый диапазон: появляются риски самоотвинчивания либо чрезмерного растяжения крепежа при выбранном моменте. Поэтому испытание только на плоском образце не заменяет проверку реального соединения.
Для узлов с вибрацией, в том числе крепежа на задвижках, полезно оценивать стойкость покрытия к микроперемещениям и изменение трения после хранения. Фрикционные свойства могут меняться со временем, поэтому дату и условия хранения образцов фиксируют вместе с параметрами испытаний. Если предусмотрена повторная разборка, этот сценарий также нужно включить в оценку.
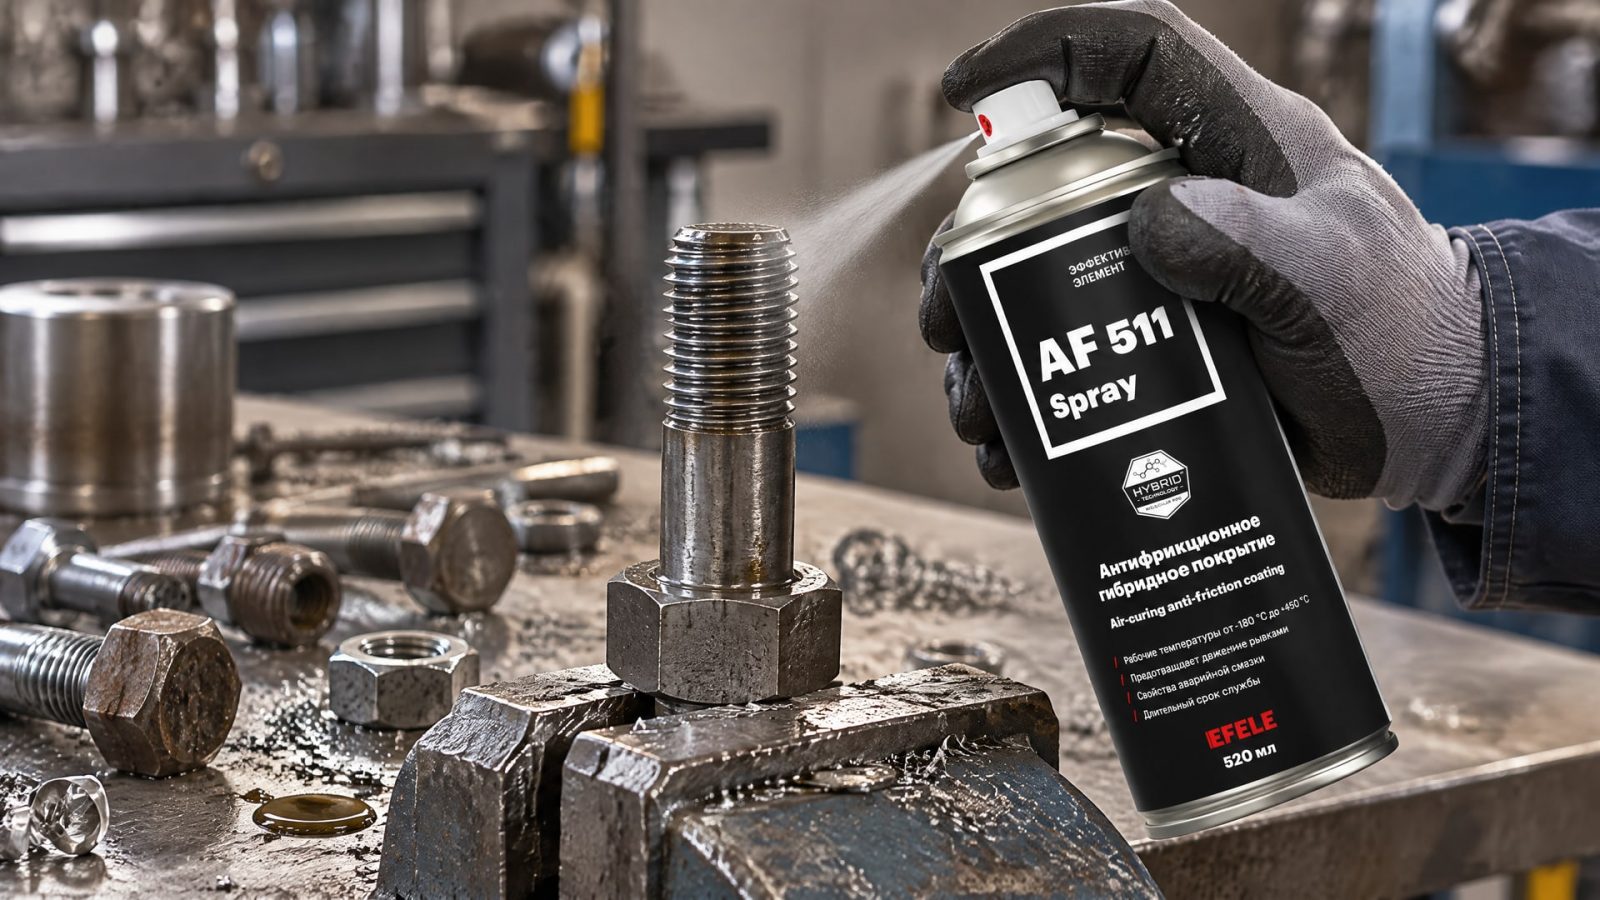
При проблемах с вымыванием, фреттингом и холодным пуском важно сначала установить, какая функция покрытия нужна узлу: снижение трения, стабильное стопорение или защита рабочих поверхностей. Для резьбовых соединений, которым нужны антифрикционные свойства при вибрации и высоком давлении, в работе используют EFELE AF-511 Spray. Его отверждение происходит при комнатной температуре; применимость к конкретному крепежу все равно следует оценивать с учетом требуемого момента затяжки и результатов проверки соединения.
Если задача состоит не в снижении трения, а в получении высокого и стабильного коэффициента трения для стопорения резьбового крепежа, подходит иной принцип выбора. В таких случаях рассматривают MODENGY 1031, функциональное покрытие для обеспечения высокого и стабильного трения. Эти две задачи не следует смешивать: антифрикционное покрытие и покрытие для стопорения выполняют разные функции, а требуемое поведение узла задают в спецификации.
Как организовать контроль и приемку покрытия
До запуска обработки в серию закрепите в технических требованиях назначение покрытия и параметры, по которым будет приниматься результат.
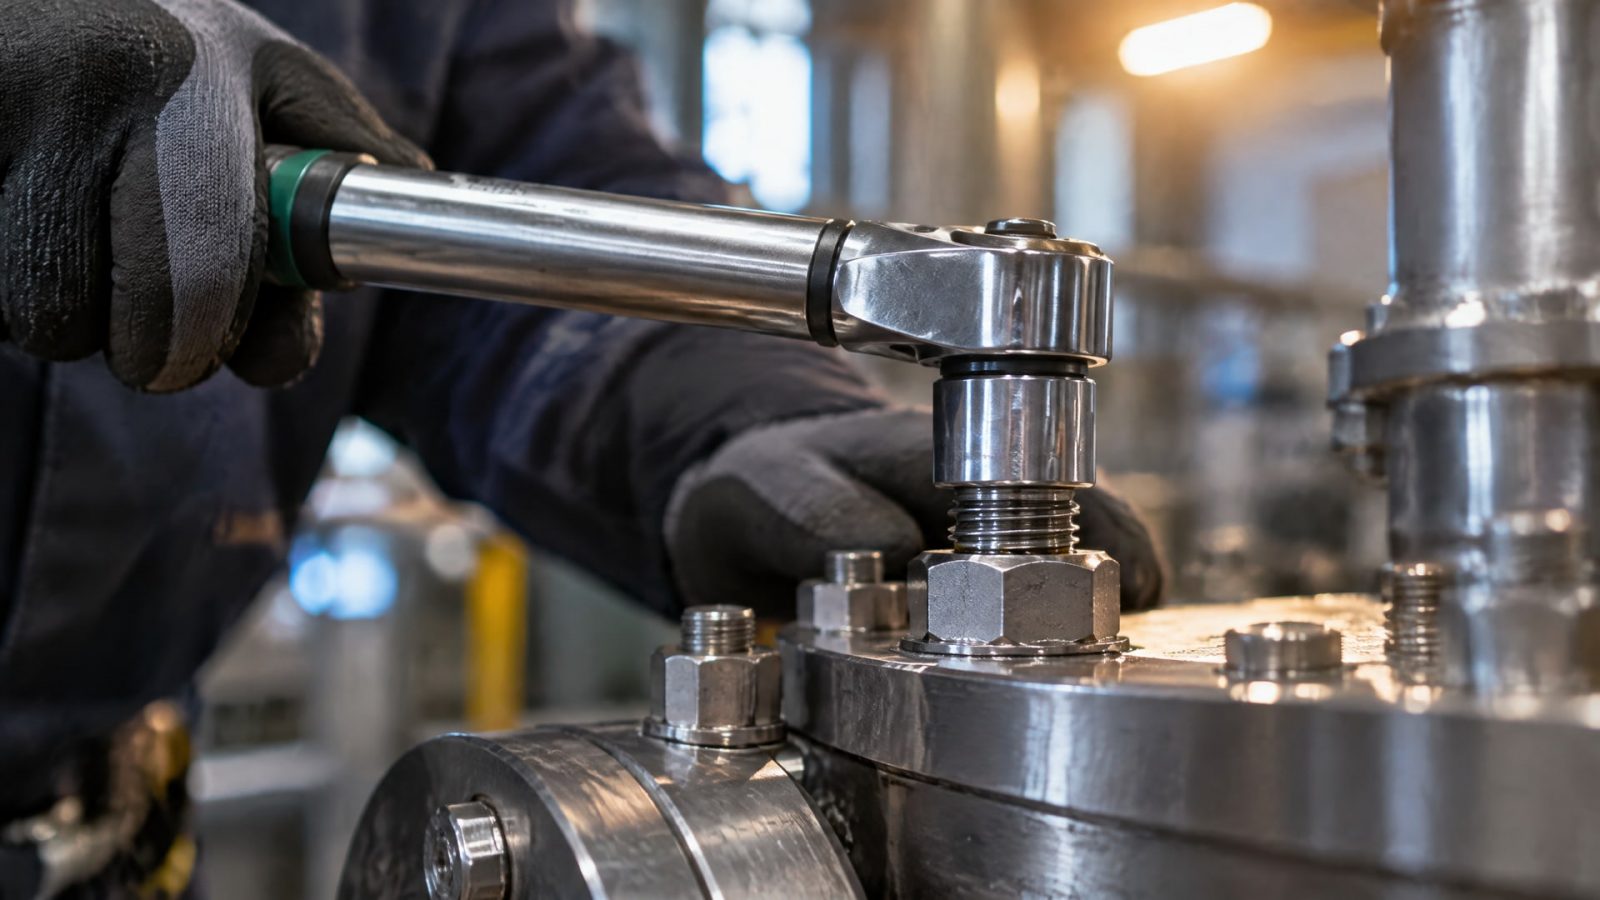
Для резьбового крепежа укажите требуемый коэффициент трения, метод испытания, условия выдержки и способ проверки момента затяжки и усилия зажима. Если узел работает с верхним слоем или дополнительной смазкой, отразите это в описании испытательного образца.
Что включить в план проверки
Материал и состояние поверхности детали.
Тип и размер крепежа, а также проверяемую пару соединения.
Условия нанесения и выдержки до сборки.
Температуру и скорость затяжки.
Наличие дополнительных слоев, смазки или праймера.
Число повторов и допустимый разброс результатов.
Испытания по ISO 16047:2005 позволяют связать момент затяжки с усилием зажима и отдельно оценить трение в резьбе и под головкой или гайкой. Для сопоставимости образцы испытывают при одинаковых условиях. Стандартный диапазон температуры составляет 10-35 °C, если не согласовано иное.
Паспортное значение коэффициента трения полезно при первичном отборе, но не заменяет проверки на реальной детали. На итог влияют геометрия и размер резьбы, материал, состояние поверхности, температура, скорость затяжки и хранение. Если образцы показывают нестабильный результат, нужно проверить подготовку поверхности, равномерность нанесения и соблюдение выдержки, а затем повторить испытание.
Часто задаваемые вопросы
Сколько сохнет аэрозольное покрытие при комнатной температуре?
Единого времени для всех покрытий нет: срок зависит от конкретного состава и режима нанесения. В документации отдельных резьбовых составов указана выдержка не менее 30 минут до сборки. Это значение нельзя переносить на другие материалы без проверки их технической документации.
Подходит ли любое высыхающее на воздухе покрытие для резьбового крепежа?
Нет. Сухая на ощупь поверхность не подтверждает нужный коэффициент трения и повторяемость затяжки. Для крепежа проверяют момент затяжки и усилие зажима на соответствующей паре деталей, учитывая материал, размер резьбы, состояние поверхности и условия испытания.
Как проверить покрытие крепежа на коэффициент трения?
Для испытаний резьбового крепежа применяют ISO 16047:2005. Метод позволяет оценить общий коэффициент трения, трение в резьбе и под головкой или гайкой. В протоколе фиксируют тип и размер крепежа, температуру, скорость затяжки, состояние поверхности и наличие дополнительных слоев.
Можно ли собирать деталь сразу после распыления?
Не следует считать покрытие готовым к сборке сразу после нанесения. Нужно выдержать установленное для конкретного состава время. Для отдельных резьбовых составов указано не менее 30 минут, но у другого материала срок может отличаться; ориентироваться нужно на его техническую документацию.
Заключение
Полимеризация при комнатной температуре упрощает обработку габаритных деталей и локальный ремонт без печи, но сама по себе не подтверждает пригодность покрытия для крепежа. Для резьбового соединения задают нужный коэффициент трения, соблюдают технологию нанесения и проверяют результат по ISO 16047:2005 на реальной паре деталей.
Следующий шаг для инженера или закупщика - определить функцию покрытия и условия работы узла, затем закрепить в спецификации материал основы, требуемые фрикционные характеристики и метод испытания. До серийного применения проверьте образцы с соблюдением выдержки и параметров сборки, предусмотренных для выбранного покрытия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Полимерные покрытия болтов предотвращают самоотвинчивание при вибрации, герметизируют резьбу и подголовочное соединение.
Анаэробный фиксатор резьбы или антифрикционное покрытие: узнайте, когда нужно скольжение, а когда фиксация резьбовых соединений.
Узнайте, как улучшить адгезию финишного покрытия с помощью правильной механической подготовки металла и набивки риски.