
Смазка для волочения проволоки: влияние температуры СОЖ на пенообразование
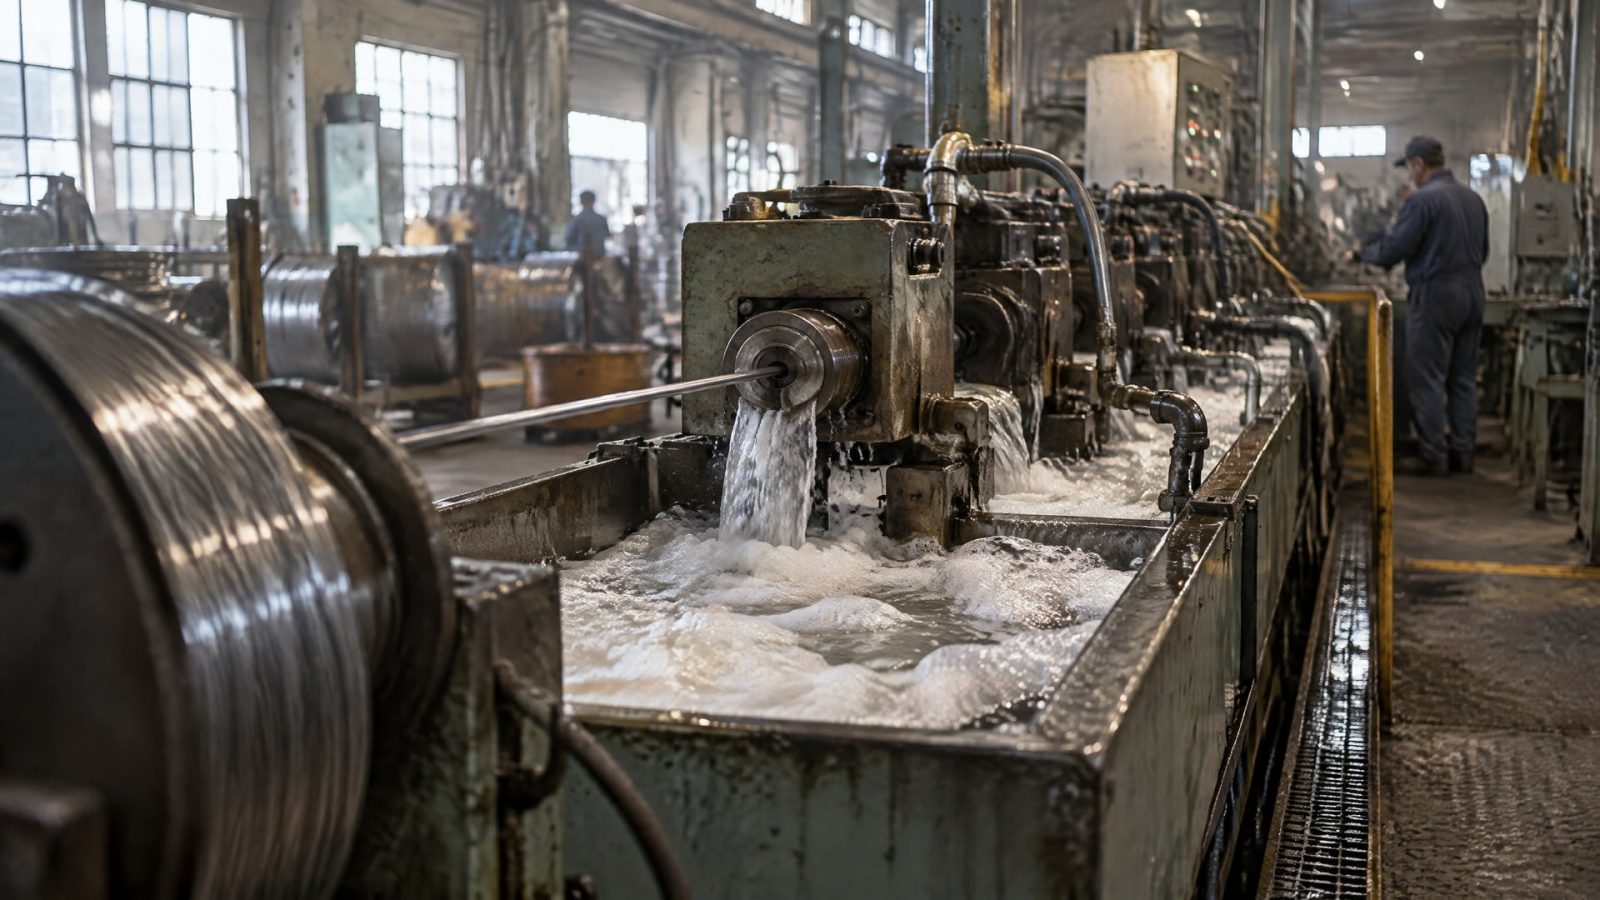
Температура влияет на пенообразование при волочении проволоки, но не действует отдельно от состава смазки, жесткости воды и режима циркуляции. Поэтому универсальной температуры, при которой любая СОЖ перестает пениться, нет. Чтобы снизить риск нестабильной работы системы, контролируют нагрев, состояние водной смазки, аэрацию и фильтрацию, а низкое пенообразование проверяют в условиях, близких к рабочим.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают смазку для волочения проволоки или разбираются с пеной в циркуляционной системе. Ниже рассмотрены различия между мокрым и сухим волочением, температурные ориентиры, контроль водной СОЖ и признаки проблем с фильтрацией.
Как температура влияет на пенообразование смазки для волочения проволоки
При волочении смазка снижает трение, отводит тепло деформации, защищает волоку и помогает очищать рабочую зону от мелких металлических частиц и загрязнений.
Если температура системы меняется, могут меняться вязкость смазки и ее способность стабильно работать в циркуляционном контуре. Это влияет на условия образования и разрушения пузырьков, однако связь не сводится к правилу «чем горячее, тем больше пены».
На пенообразование одновременно воздействуют состав смазки, жесткость воды и механическое вовлечение воздуха. Поэтому одинаковый рост температуры может по-разному сказаться на разных эмульсиях и процессах. Если пена появляется после изменения режима, важно сопоставить температуру с концентрацией, состоянием жидкости и работой циркуляции, а не сразу менять только уровень в баке.
Для алюминиевого волочения отдельно отмечают влияние нагрева на образование алюминиевых мыл. При температуре объема масла выше 50 °C скорость этой реакции возрастает, что может ухудшать вязкость и свойства смазки. Это конкретный ориентир для описанного процесса, а не универсальный порог, применимый ко всем смазочным системам.
Почему высокая температура не всегда означает избыток пены
Пена может усиливаться при механическом перемешивании или захвате воздуха, но ее причиной также бывают изменения водной системы и загрязнение. Снижение уровня жидкости не устраняет источник проблемы, если он связан с температурой, составом или аэрацией. Показательна не только высота пены, но и то, как быстро она образуется и исчезает при штатной циркуляции.
При диагностике полезно фиксировать температуру, концентрацию и другие контролируемые параметры до и после появления пены. Для водных систем также проверяют pH и микробиологическое состояние. Такой подход помогает отличить временное вспенивание при изменении режима от устойчивой нестабильности смазочной жидкости.
Мокрое волочение: контроль водной смазочной жидкости
При мокром волочении смазочная жидкость работает в циркуляционной системе.
Ее состояние зависит не только от температурного режима, но и от концентрации, pH, загрязнений и микробиологического контроля. Если один из этих параметров выходит из привычного для процесса состояния, стабильность эмульсии может ухудшиться, а пенообразование стать заметнее.
Для водных систем в отраслевом обзоре приведено рабочее окно pH 7,0-10,0 и ежемесячная проверка pH, бактерий и концентрации. Эти значения следует рассматривать как ориентиры из описанного материала, а рабочие требования конкретной СОЖ необходимо сверять с ее технической документацией. Одного контроля pH недостаточно: он не заменяет проверку концентрации и состояния жидкости.
Режим смазки влияет и на условия трения. Для мокрого волочения приведен типичный коэффициент трения 0,08-0,15, а для хорошо работающего сухого смазанного режима - 0,01-0,07. Эти диапазоны относятся к описанным процессам и не служат прямой оценкой пенообразования. Они показывают, почему важно не сводить выбор смазки к одному признаку: жидкость должна поддерживать смазывание, отвод тепла и работу системы в целом.
Что проверять при появлении пены
Температуру жидкости и наличие ее отклонений от обычного режима.
Концентрацию и pH водной СОЖ.
Признаки биозагрязнения и попадания посторонних загрязнений.
Состояние циркуляции и участки, где жидкость захватывает воздух.
Качество фильтрации и количество мелких металлических частиц в системе.
Если пенообразование появляется одновременно с изменением концентрации или состояния жидкости, корректировать только режим насоса недостаточно. Сначала собирают показатели системы и устанавливают, что изменилось: температура, состав, загрязненность или характер циркуляции. Это снижает риск устранить внешний симптом, не затронув его причину.
Сухое волочение проволоки: температурные режимы и выбор смазки
Смазки для сухого волочения проволоки работают иначе, чем водные эмульсии в циркуляционном контуре.
Для них важны условия подачи материала и формирование устойчивой смазочной пленки в зоне волоки. Поэтому температурные ориентиры мокрого волочения нельзя автоматически переносить на сухое, а отсутствие водной эмульсии не отменяет контроля нагрева.
В материалах по процессу приведены ориентиры: температура проволоки на входе в волоку составляет 20-35 °C, а температура soap box - 60-80 °C для правильного плавления и адгезии мыла. Эти значения описывают отдельные этапы сухого волочения, а не единый температурный диапазон для любой линии. Режим зависит от материала, оборудования и применяемой смазки.
Различия между процессами отражаются и в трибологических показателях: для мокрого волочения указан коэффициент трения 0,08-0,15, для хорошо работающего сухого смазанного режима - 0,01-0,07. Сравнивать эти диапазоны с целью определить, какая система всегда предпочтительнее, некорректно: они относятся к разным условиям. Для смазок для волочения нержавеющей проволоки также важен подбор под конкретный режим и требования линии, а не перенос температурных рекомендаций с другого материала.
Как оценивать температуру на линии
Измерения полезно связывать с конкретной точкой процесса: входом в волоку, смазочной зоной или емкостью системы. Средняя температура контура может не отражать локальный нагрев в рабочей зоне. Если температура меняется, сопоставляют измерения с качеством поверхности проволоки, состоянием смазки и стабильностью процесса.
При выборе сухой смазки учитывают, сохраняется ли стабильная пленка при установленном режиме, а при выборе водной - как эмульсия ведет себя в циркуляции и при фильтрации. Ориентиром служат технические характеристики продукта и результаты оценки в условиях, близких к производственным. Универсальная температура для сухого и мокрого волочения отсутствует.
Фильтрация смазки волочения и механическое вовлечение воздуха
При волочении в смазочную систему попадают мелкие металлические частицы и загрязнения.
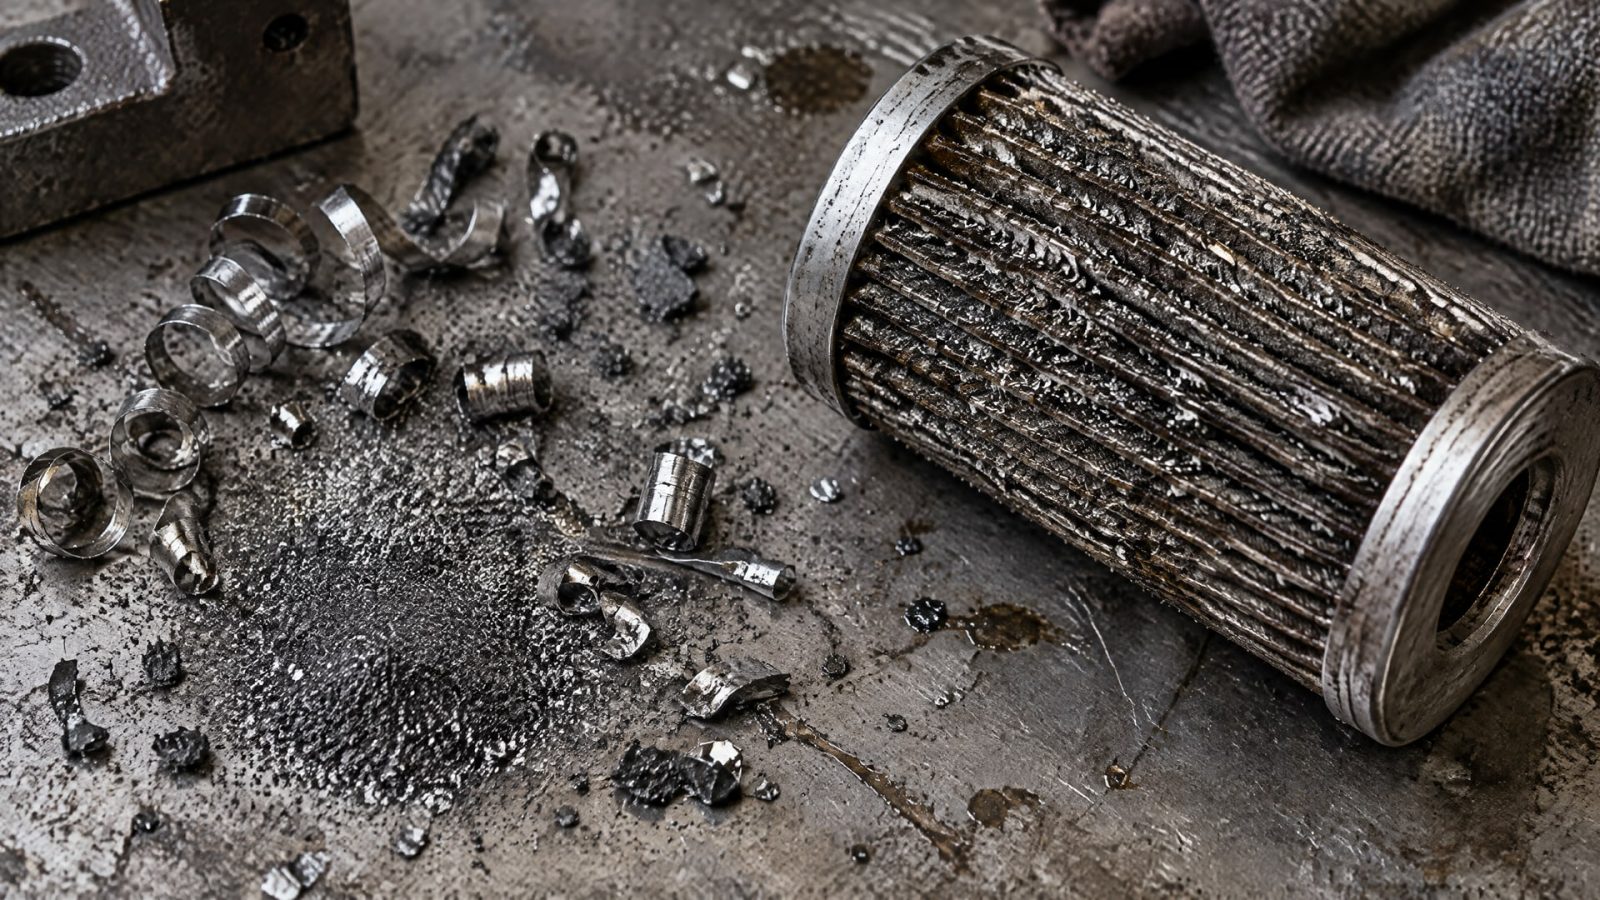
Смазка должна очищать рабочую зону, а фильтрация - удалять нежелательные включения, сохраняя устойчивую работу жидкости. Если загрязнения накапливаются, они могут ухудшать стабильность эмульсии и смазочной пленки, поэтому фильтруемость важна наряду со склонностью к пенообразованию.
Для фильтрации имеет значение не только тонкость очистки, но и то, как устроена циркуляция. Если жидкость чрезмерно захватывает воздух, пена может поддерживаться даже при исправной фильтрации. Поэтому при осмотре системы проверяют зоны возврата жидкости и участки интенсивного перемешивания. Задача - удалять fines и загрязнения без избыточной аэрации.
В технических материалах по смазкам для волочения отдельно указывают низкую склонность к пенообразованию и возможность легкой фильтрации. Это полезные характеристики для сравнения, но паспортная формулировка сама по себе не гарантирует одинакового поведения в любой установке. Для циркуляционной системы стоит оценивать смазку при концентрации, жесткости воды и температуре, соответствующих производственному режиму.
В одном из примеров лабораторной оценки эмульсии пенообразование проверяли в циркуляции при концентрации 8 %, жесткости воды 10 °dH и температуре 40 °C. В технических листах по эмульсиям для волочения также встречается диапазон 75-130 °F. Эти данные описывают конкретные примеры испытаний и рабочих диапазонов, а не обязательные условия для всех линий. При выборе важно выяснить, насколько условия теста сопоставимы с фактической системой.
Как выявить причину пенообразования и обслуживать систему
Одинаковый внешний симптом может быть связан с разными причинами: изменением температуры, состава водной СОЖ, загрязнением или захватом воздуха.
Поэтому начинать диагностику стоит с фиксации параметров, а не с произвольного изменения режима. Полезно записать температуру, концентрацию и pH, отметить состояние жидкости и проверить, в какой точке контура пена образуется активнее всего.
Для водной системы важен регулярный контроль pH, концентрации и бактерий. В одном из отраслевых обзоров для такой проверки указан ежемесячный интервал, а рабочее окно pH составляет 7,0-10,0. При этом загрязнения и мелкие металлические частицы требуют отдельного внимания: их удаление связано с работой фильтрации, а не только с химическим состоянием эмульсии.
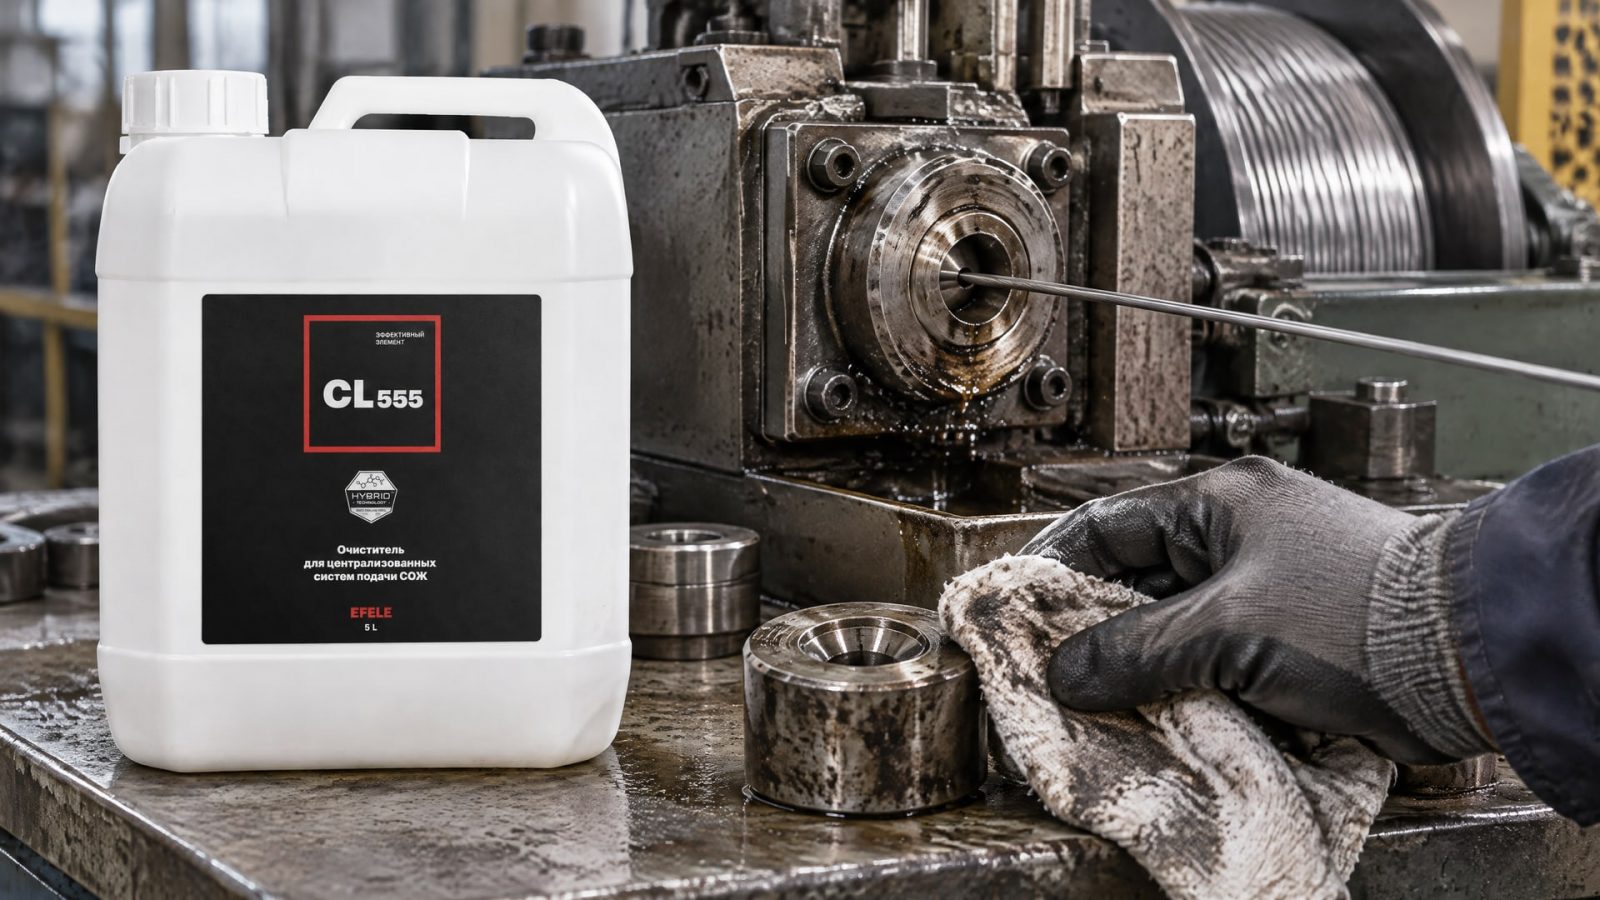
Если жидкость заменяют, остатки старой СОЖ и загрязнения в системе могут осложнить запуск новой. В таком случае проблему решают не простым снижением уровня жидкости, а подготовкой контура к замене. Для промывки системы перед сменой СОЖ в этой задаче применяют EFELE CL-555, очиститель систем СОЖ; он помогает подготовить контур и снизить риск проблем с пенообразованием после замены.
После промывки и заполнения системы следует повторно проверить параметры при штатной циркуляции. Если пена сохраняется, сопоставляют условия работы с характеристиками выбранной эмульсии и условиями ее испытаний. Проверка должна учитывать температуру: лабораторный результат, полученный при другом режиме, не всегда отражает поведение жидкости на линии.
Часто задаваемые вопросы
Есть ли универсальная температура для смазки волочения проволоки?
Нет. Температурные условия зависят от типа процесса и смазочной системы. Для сухого волочения приведены ориентиры 20-35 °C на входе в волоку и 60-80 °C в soap box, тогда как для водных эмульсий используются другие режимы. Эти значения нельзя переносить на все материалы и линии без проверки технической документации.
Почему СОЖ пенится при волочении проволоки?
Пенообразование может быть связано с составом жидкости, температурой, жесткостью воды, концентрацией, загрязнением и механическим захватом воздуха при циркуляции. Поэтому проверяют несколько параметров, включая pH и микробиологическое состояние водной системы. Простое снижение уровня жидкости не устраняет причину, если она связана с нестабильностью состава или аэрацией.
Помогает ли фильтрация смазки от пенообразования?
Фильтрация удаляет мелкие металлические частицы и загрязнения, которые могут ухудшать стабильность эмульсии и смазочной пленки. Но сама по себе она не гарантирует исчезновения пены: значение имеют конструкция циркуляции и захват воздуха. Для выбора смазки оценивают одновременно фильтруемость, склонность к пенообразованию и рабочую температуру.
Чем отличаются смазки для сухого и мокрого волочения?
При мокром волочении используют водную смазочную жидкость в циркуляционной системе, поэтому контролируют концентрацию, pH, загрязнения и микробиологическое состояние. Сухое волочение требует учета температур подачи и зоны мыла. Для этих режимов приведены разные коэффициенты трения: 0,08-0,15 для мокрого и 0,01-0,07 для хорошо работающего сухого смазанного процесса.
Заключение
Температура влияет на свойства смазки и стабильность процесса, но не объясняет пенообразование сама по себе. Для подбора смазки для волочения проволоки учитывают тип процесса, состав жидкости, температурный режим, циркуляцию и фильтрацию. В водных системах дополнительно контролируют концентрацию, pH и микробиологическое состояние; для сухого волочения применяют отдельные температурные ориентиры.
Следующий шаг - зафиксировать параметры работающей линии и сравнить их с техническими данными выбранной смазки и условиями испытаний на пенообразование. Если систему переводят на новую СОЖ, перед заполнением проверяют ее чистоту и готовность контура, а после запуска повторяют контроль при штатной температуре и циркуляции.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка волочения проволоки: причины появления темных пятен на меди, методы диагностики и устранения дефектов, рекомендации для инженеров и снабженцев.
Узнайте, как правильно выбрать фильтровальное полотно для очистки волочильной эмульсии, учитывая тип эмульсии и степень загрязнения.
Узнайте, как перейти на новую смазку для волочения проволоки с очисткой системы и подготовкой оборудования.