
Смазка волочения проволоки: почему медь покрывается темными пятнами
Темные пятна на медной проволоке чаще связаны не только с качеством металла, но и с условиями волочения, остатками смазки, нагревом и влажностью. Чтобы устранить дефект, проверьте состояние смазочно-эмульсионной системы, температуру и pH рабочей жидкости, длительность контакта меди со смазкой, а также условия хранения и перевозки готовой проволоки.
Статья поможет инженерам, техническим специалистам и снабженцам определить вероятную причину потемнения, отличить химические пятна от механических следов и составить последовательность проверок перед заменой смазки волочения. Отдельно разберем, чем отличаются требования к сухому и мокрому процессам.
Почему появляются темные пятна на медной проволоке
Потемнение медной проволоки часто возникает из-за сочетания факторов.
Медь контактирует с воздухом и влагой, а остатки смазки могут продлить контакт поверхности с активными компонентами. При нагреве риск окислительного потемнения повышается. Причиной также могут быть серосодержащие материалы или продукты обработки, попавшие на проволоку при производстве, хранении либо перевозке.
Отдельный фактор - состояние смазочно-эмульсионной системы. Загрязнение, деградация эмульсии и отложения могут ухудшать смазывание и провоцировать нестабильный процесс. В рекомендациях для эмульсионной смазки указан рабочий диапазон pH 7,5-9,5. При pH 7 и ниже медь может краснеть, а при pH 11 и выше появляется риск чернения.
Температура также влияет на состояние поверхности. При температуре смазки 50 °C и выше возможно ускоренное потемнение меди из-за деградации масла. Если температура ниже 30 °C, смазывание может ухудшаться, а образование мыльных или вязких отложений - возрастать. Поэтому оценивать нужно не один параметр, а весь режим работы линии.
Потемнение не всегда означает, что медь имеет низкое качество. Входной контроль сырья важен, но чернение может быть связано с технологическим процессом и условиями после него. Для оценки примесей в медном сырье в источниках упоминается GB/T 3952-2008. При подозрении на проблему с сырьем проверяйте его документы и результаты контроля, одновременно анализируя состояние смазки и условия хранения.
Как отличить окисление меди от механических следов
Окисление медной проволоки и механические повреждения требуют разных действий.
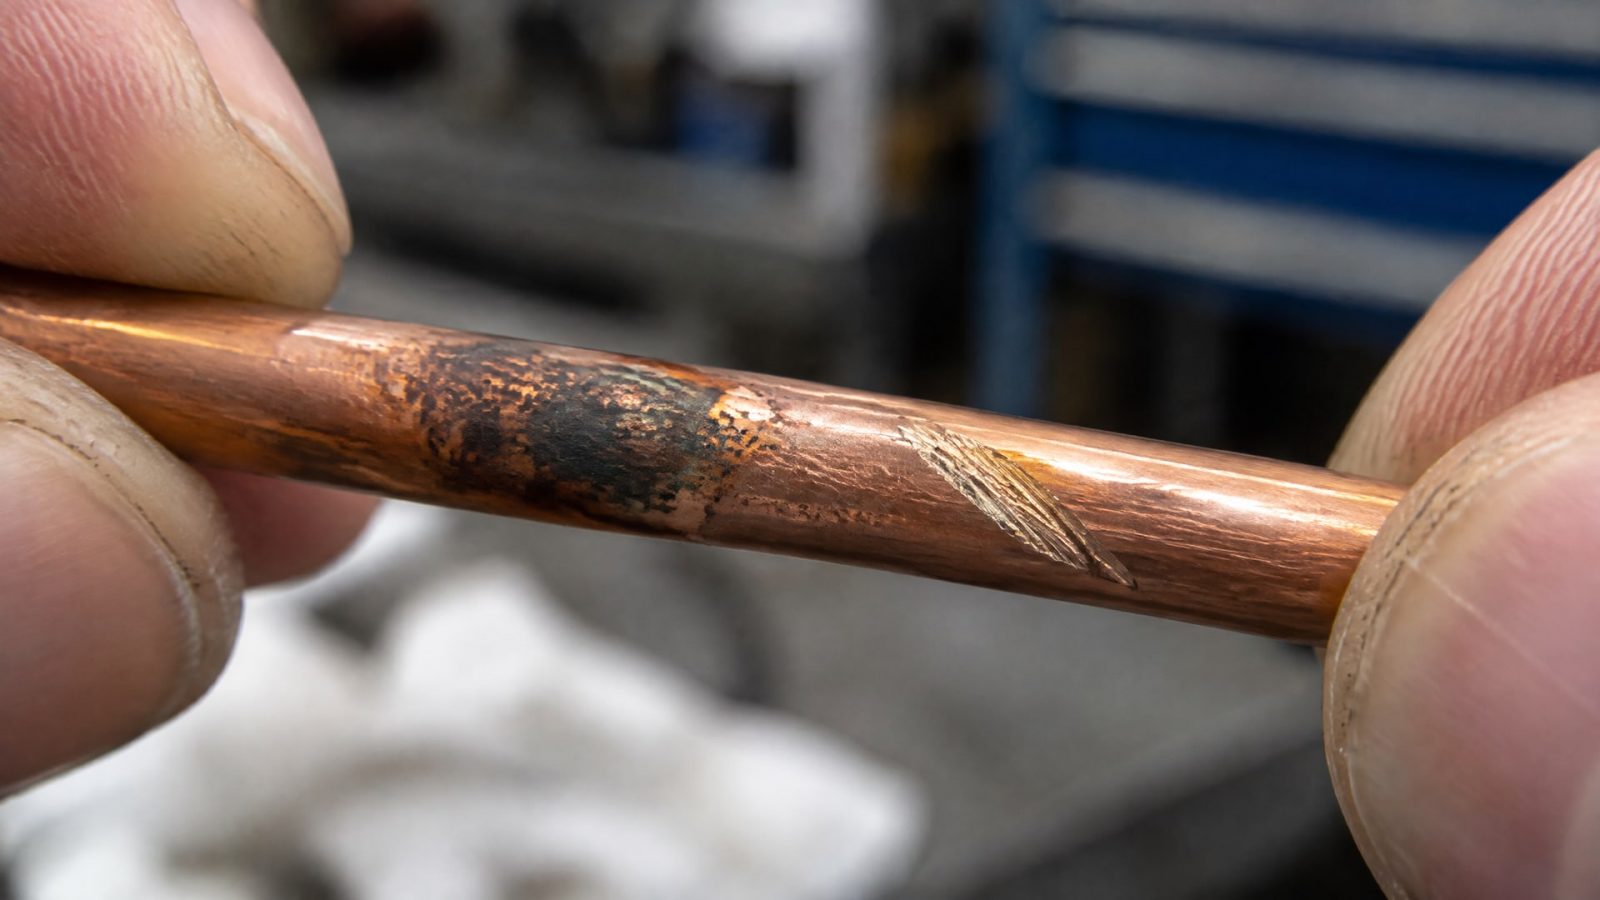
Химическое потемнение обычно проявляется изменением цвета поверхности. Механические дефекты после волочения могут выглядеть как следы фильеры, царапины, задиры или отдельные поврежденные участки. Такие дефекты возникают на стадии волочения и не должны автоматически приниматься за коррозию.
Посмотрите, как распределены пятна: равномерно по поверхности или локально. Точечные, повторяющиеся следы могут быть связаны с каплями и брызгами смазки. Если пятно совпадает с участком локального трения или перегрева на выходе из фильеры, проверьте режим волочения и состояние инструмента. Сопоставьте внешний вид дефекта с положением проволоки на линии и моментом его появления.
При подозрении на химическое потемнение оцените, снимается ли черный слой при аккуратной проверке и равномерно ли он распределен. Это помогает предварительно отличить поверхностный налет от более глубокого изменения поверхности, но само по себе не заменяет анализа технологического процесса. Не ограничивайтесь осмотром готовой проволоки: проверьте остатки смазки, температуру жидкости и наличие влаги при хранении.
Полезно сравнить образцы с разных участков процесса: после фильеры, после удаления остатков смазки и после хранения. Если темные следы появляются сразу после волочения, ищите причину в режиме, фильере и рабочей жидкости. Если проволока темнеет позднее, проверьте длительность контакта с остатками смазки, доступ влаги и воздуха, а также возможные серосодержащие источники.
Как смазка волочения проволоки влияет на потемнение
Смазка волочения проволоки должна соответствовать типу процесса и его режиму.
Для сухого волочения и эмульсионного, или мокрого, волочения применяют разные смазочные системы. Универсального решения для всех материалов и схем нет: требования к смазочной пленке и ее удалению зависят от процесса. Это относится и к смазкам для волочения нержавеющей проволоки: выбирать их по аналогии с медной проволокой без проверки условий нельзя.
Для эмульсионных продуктов в материалах по волочению указана рабочая концентрация 0,5-2,0 %. Это значение следует соотносить с рекомендациями для конкретной смазки и условиями линии, а не воспринимать как одинаковую норму для любой системы. Недостаточная стабильность эмульсии, загрязнение или отклонение pH могут сопровождаться ухудшением смазывания и потемнением меди.
Остатки смазки на поверхности проволоки - отдельный фактор риска. Длительный контакт меди с такими остатками может усиливать окислительное потемнение. Поэтому после волочения важно снижать количество остаточной смазки и не оставлять проволоку надолго в контакте с ней. Одновременно контролируйте температуру: при 50 °C и выше повышается риск ускоренного потемнения, а ниже 30 °C могут усиливаться мыльные и вязкие отложения.
Не следует пытаться устранить шламообразование только выбором более густой смазки. Загустение и отложения могут указывать на загрязнение или деградацию системы, а изменение консистенции само по себе не устраняет причину. При нестабильной эмульсии проверяйте концентрацию, pH, температуру и режим обслуживания ванны.
Что проверить на линии при появлении пятен
Начните с фиксации места и времени появления дефекта.
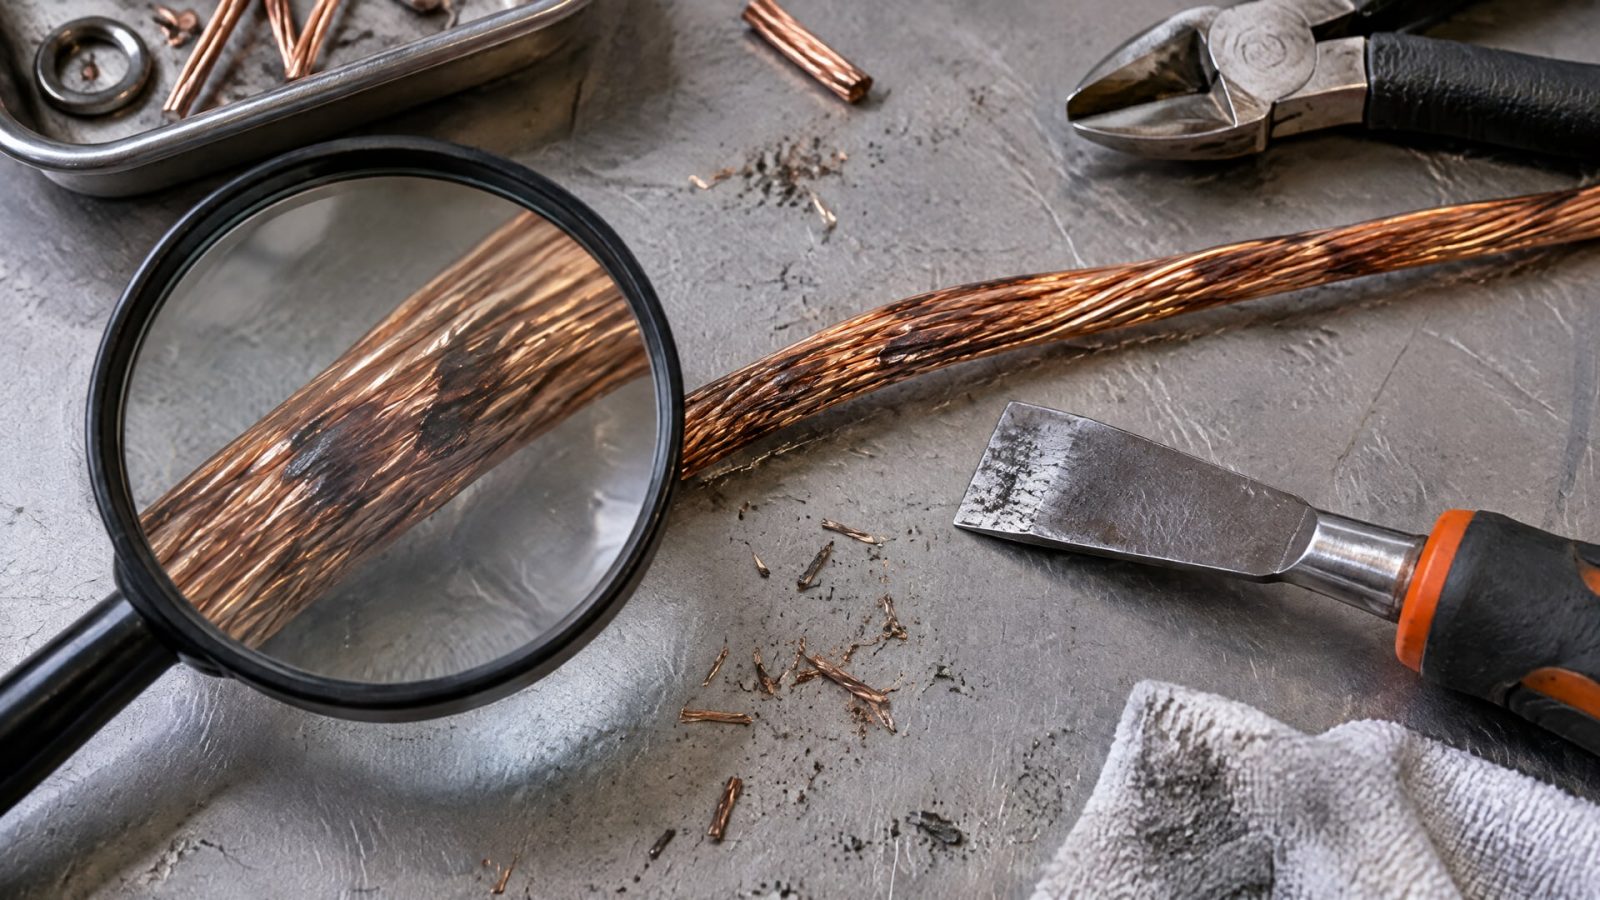
Осмотрите проволоку после фильеры и после участков, где с нее удаляют остатки смазки. Отметьте, повторяются ли точки с одинаковым интервалом, присутствуют ли царапины и задиры, меняется ли цвет после хранения. Эти наблюдения помогут отделить проблему смазочной системы от механического повреждения и последующего окисления.
Для эмульсионного волочения проверьте основные параметры:
Концентрацию рабочей жидкости: в материалах по смазкам для волочения приведен диапазон 0,5-2,0 %.
pH эмульсии: рекомендованный диапазон составляет 7,5-9,5; значения 7 и ниже связывают с покраснением меди, а 11 и выше - с риском чернения.
Температуру: при 50 °C и выше возможно ускоренное потемнение, а при температуре ниже 30 °C может ухудшаться смазывание и увеличиваться образование отложений.
Наличие шлама, загустения и загрязнений в рабочей ванне, насосах и каналах.
Влажность при хранении и перевозке, попадание воды, остатки смазки и возможный контакт с серосодержащими материалами.
Если появляются точечные пятна, проверьте, не попадают ли на проволоку капли или брызги смазки. При царапинах и задирах осмотрите фильеру и другие участки контакта с проволокой. При равномерном потемнении оцените длительность контакта с остатками смазки и доступ воздуха и влаги после волочения.
Результаты проверок удобно фиксировать по сменам и партиям сырья. Сопоставляйте их с состоянием эмульсии и моментами появления дефекта: так проще понять, связано ли потемнение с изменением режима, загрязнением системы или условиями хранения.
Шламообразование и замена смазки волочения
Шлам, загустение и отложения ухудшают смазывание, могут засорять насосы и каналы и повышать риск пятен.
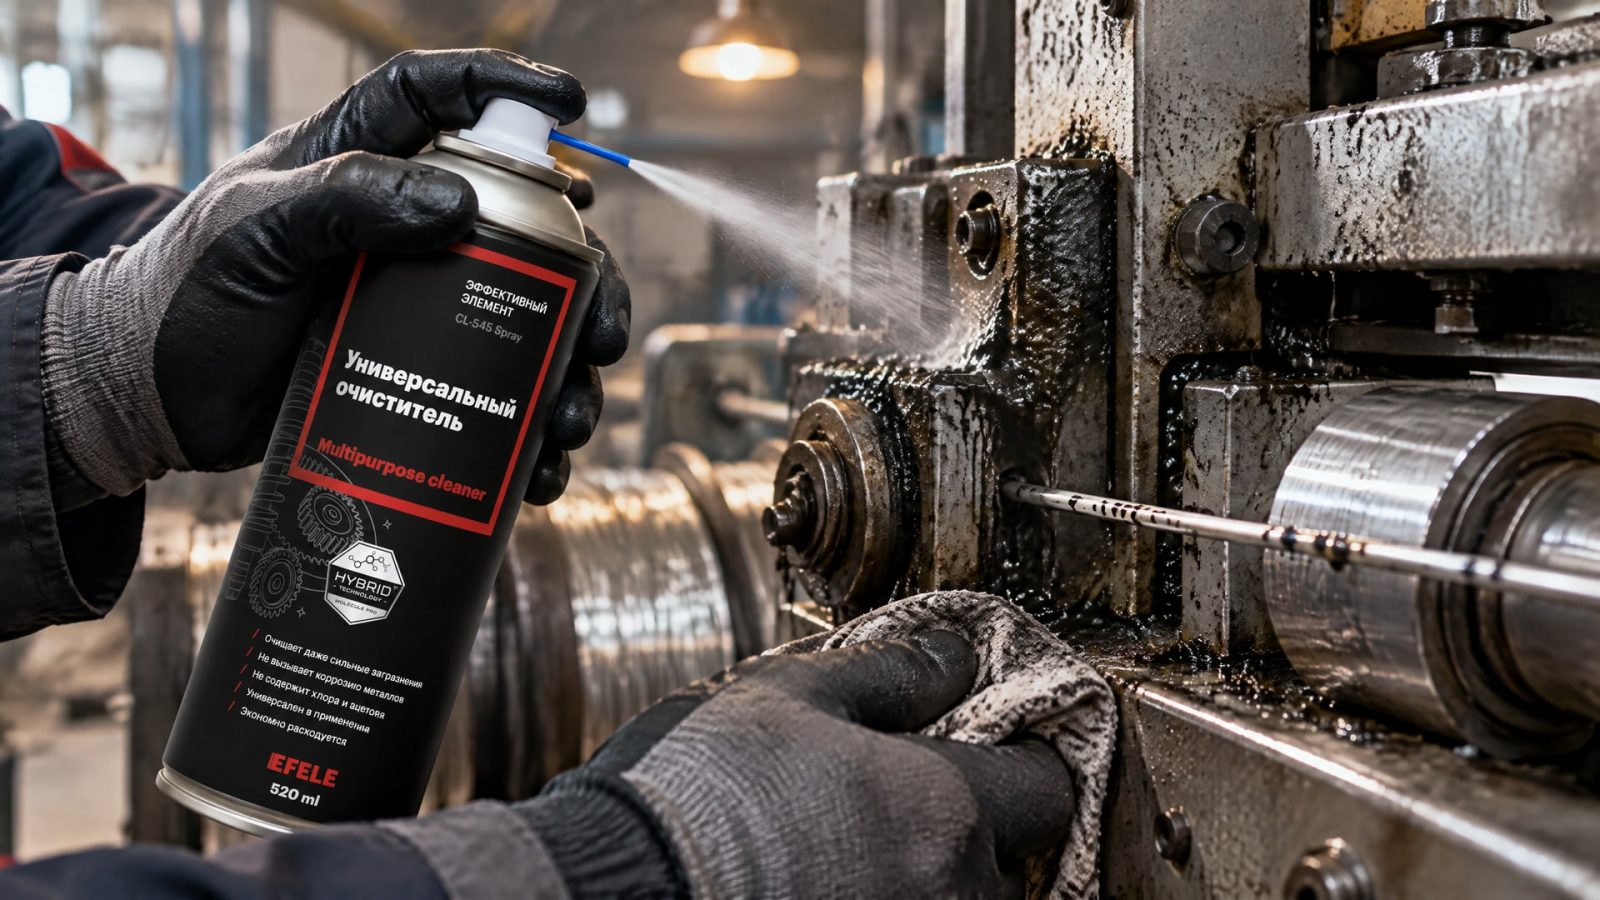
Если осадок появляется повторно, рабочая жидкость теряет стабильность или на проволоке остаются выраженные следы смазки, проверьте необходимость замены смазки волочения и очистки системы. Одной доливки свежего продукта может быть недостаточно, если загрязнения остались в ванне и циркуляционном контуре.
Перед заменой удалите старую жидкость и отложения из системы. Для очистки оборудования перед заменой применяют универсальный очиститель EFELE CL-545 Spray. После очистки проверьте состояние ванны, насосов и каналов, затем заполните систему смазкой, подходящей для выбранного способа волочения. Соблюдайте требования к концентрации и контролируйте pH и температуру эмульсии в рабочем режиме.
Частоту замены не стоит определять только по календарю: ориентируйтесь на состояние жидкости и признаки нестабильности. Учитывайте перегрев, загрязнение и появление шлама, а в жаркий период уделяйте особое внимание охлаждению и обновлению рабочей ванны. После замены проверьте поверхность проволоки на выходе из фильеры и после удаления остатков смазки.
Если дефект сохраняется, не повторяйте замену без дополнительной диагностики. Сверьте результаты измерений pH и температуры, проверьте концентрацию, состояние фильеры и условия хранения проволоки. Одновременно исключите попадание воды и контакт с материалами, способными вызвать химическое потемнение.
Как выбрать смазку для сухого и мокрого волочения проволоки
Сначала определите тип процесса.
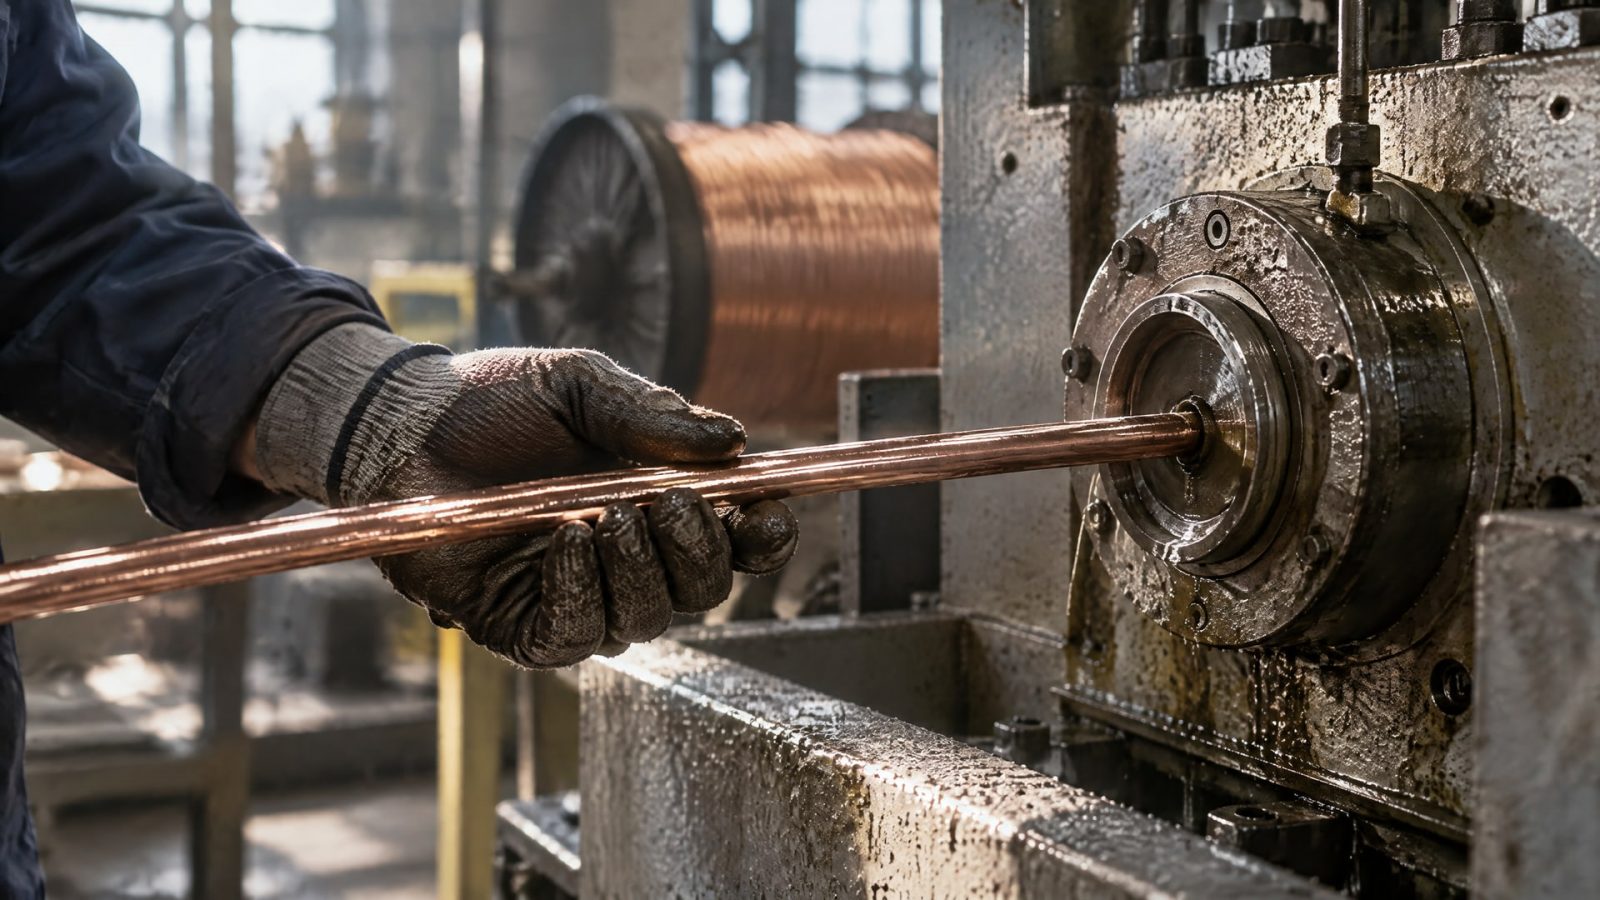
Смазка для сухого волочения проволоки не заменяет эмульсионную систему, а требования к водосмешиваемой СОЖ нужно оценивать с учетом циркуляции, охлаждения и последующего удаления остатков. Для финальных проходов особенно важны чистота поверхности и стабильность смазочной пленки.
При выборе учитывайте материал проволоки, режим линии и требования к поверхности после обработки. Одна и та же смазка не подходит автоматически для меди, нержавеющей проволоки и разных схем волочения. Сверяйтесь со спецификацией продукта и контролируйте рабочие параметры после запуска, включая концентрацию 0,5-2,0 %, если этот диапазон указан для выбранной эмульсионной смазки.
Для водосмешиваемого процесса линейка СОЖ EFELE включает решения для волочения проволоки. При подборе важно согласовать рабочую жидкость с режимом линии и следить за стабильностью процесса, чтобы снизить риск потемнения поверхности. Само название продукта не заменяет проверки pH, температуры, концентрации и состояния ванны.
В закупке фиксируйте не только тип смазки, но и требования к процессу: сухое или мокрое волочение, материал проволоки, режим применения и порядок контроля рабочей жидкости. Такой подход помогает сопоставлять продукты по условиям эксплуатации, а не выбирать их только по общему назначению.
Часто задаваемые вопросы
Почему медная проволока чернеет после волочения?
Причиной могут быть окисление, длительный контакт с остатками смазки, высокая температура, неподходящий pH или загрязнение эмульсии. Проверьте также капли смазки, локальное трение у фильеры, влажность и возможный контакт с серосодержащими материалами. Потемнение не всегда означает низкое качество меди.
Какой pH смазки волочения нужен для медной проволоки?
Для эмульсионной смазки в материалах указан диапазон pH 7,5-9,5. При pH 7 и ниже медь может краснеть, а при pH 11 и выше повышается риск чернения. Оценивайте показатель вместе с температурой, концентрацией и состоянием рабочей жидкости.
Когда нужна замена смазки волочения?
Замена может потребоваться при наличии шлама, загустения, отложений, загрязнения или потере стабильности эмульсии. Перед заполнением системы новой жидкостью очистите ванну, насосы и каналы. Если пятна остаются после замены, проверьте фильеру, параметры эмульсии и условия хранения проволоки.
Подходит ли одна смазка для сухого и мокрого волочения?
Нет, сухое и мокрое волочение требуют разных смазочных систем. Выбор зависит также от материала проволоки и режима линии. Сверяйтесь со спецификацией продукта и контролируйте рабочие параметры, включая концентрацию эмульсии, pH и температуру, если процесс предусматривает водосмешиваемую СОЖ.
Заключение
Темные пятна на медной проволоке чаще связаны с сочетанием остатков смазки, нагрева, неподходящего pH, влаги и длительного контакта с воздухом. Начните диагностику с осмотра поверхности и фильеры, затем проверьте температуру, концентрацию и состояние эмульсии, наличие шлама и условия хранения. При необходимости очистите систему и выполните замену смазки волочения.
Следующий шаг - зафиксировать параметры линии и место появления пятен, измерить pH и температуру рабочей жидкости, осмотреть систему на отложения и проверить, удаляются ли остатки смазки с проволоки. По результатам подберите смазку для конкретной схемы волочения и установите регулярный контроль ее состояния.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать фильтровальное полотно для очистки волочильной эмульсии, учитывая тип эмульсии и степень загрязнения.
Узнайте, как перейти на новую смазку для волочения проволоки с очисткой системы и подготовкой оборудования.
Финишная обработка покрытия после нанесения антифрикционного слоя: возможности и ограничения.