
Финишная обработка покрытия: можно ли обрабатывать деталь после нанесения антифрикционного слоя
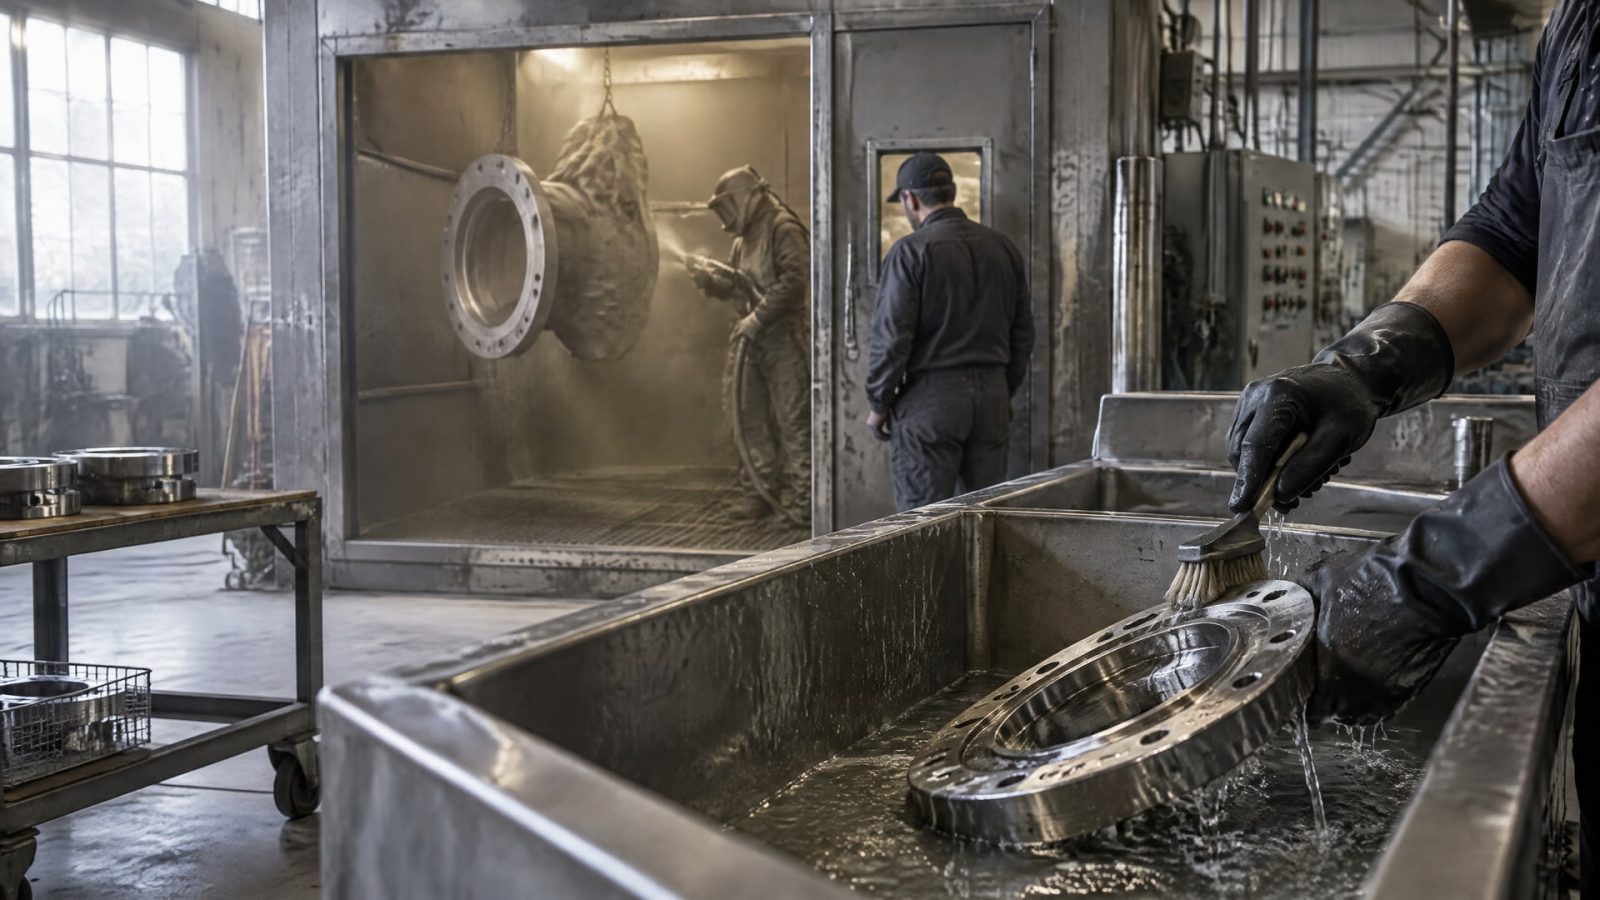
Финишная обработка покрытия после нанесения возможна не для каждой системы. Шлифование, притирку или легкое доведение проводят только тогда, когда это допускает документация на конкретное покрытие: механическое воздействие может повредить функциональный слой. Если важна точная геометрия, ее обычно закладывают до нанесения, учитывая итоговую толщину покрытия.
Статья будет полезна инженерам, технологам и снабженцам, которые выбирают технологию для деталей трения. Разберем, чем отличаются подготовка поверхности, постобработка и финишная обработка, когда можно обрабатывать уже покрытую деталь и какие параметры проверить перед запуском процесса.
Финишная обработка покрытия и подготовка поверхности: в чем разница
Подготовка поверхности предшествует нанесению антифрикционного слоя.
Ее задача - создать основу, пригодную для покрытия и соответствующую требованиям конкретной технологии. В перечень типовых операций входят обезжиривание, мойка, абразивоструйная и кислотная обработка, фосфатирование, анодирование, а также плазменная или коронная обработка. Набор операций выбирают с учетом материала детали и требований технологической документации.
Финишная обработка покрытия - это воздействие на уже нанесенный слой, например шлифование, притирка или легкое доведение. Ее нельзя автоматически считать продолжением подготовки поверхности: после отверждения материал покрытия уже выполняет свою функцию, и механическое снятие может изменить его толщину или повредить рабочую поверхность. Поэтому возможность постобработки должна быть отдельно подтверждена для конкретной системы.
Почему важна последовательность операций
Для антифрикционных покрытий ключевое значение имеют подготовка основы, нанесение и отверждение. Если конечная геометрия важна для посадки или контакта сопряженных деталей, ее предусматривают до нанесения покрытия. При проектировании учитывают будущую толщину слоя, а требования к покрытию и значимой поверхности согласуют с технологом.
После нанесения обычно требуется отверждение. В одном из руководств указаны режимы продолжительностью от 2 до 90 минут при температуре от комнатной до 250 °C. Эти значения описывают широкий диапазон режимов для разных систем, а не универсальную инструкцию: конкретное время и температуру берут из документации на выбранное покрытие.
ISO 2080:2022 задает терминологию процессов поверхностной отделки. Для производственной документации полезно четко разделять подготовку основы, нанесение, отверждение и постобработку. Это помогает не смешивать операции и заранее определить, на каком этапе контролируют геометрию, шероховатость и толщину слоя.
Можно ли обрабатывать деталь после нанесения покрытия
Однозначного ответа для всех антифрикционных покрытий нет.
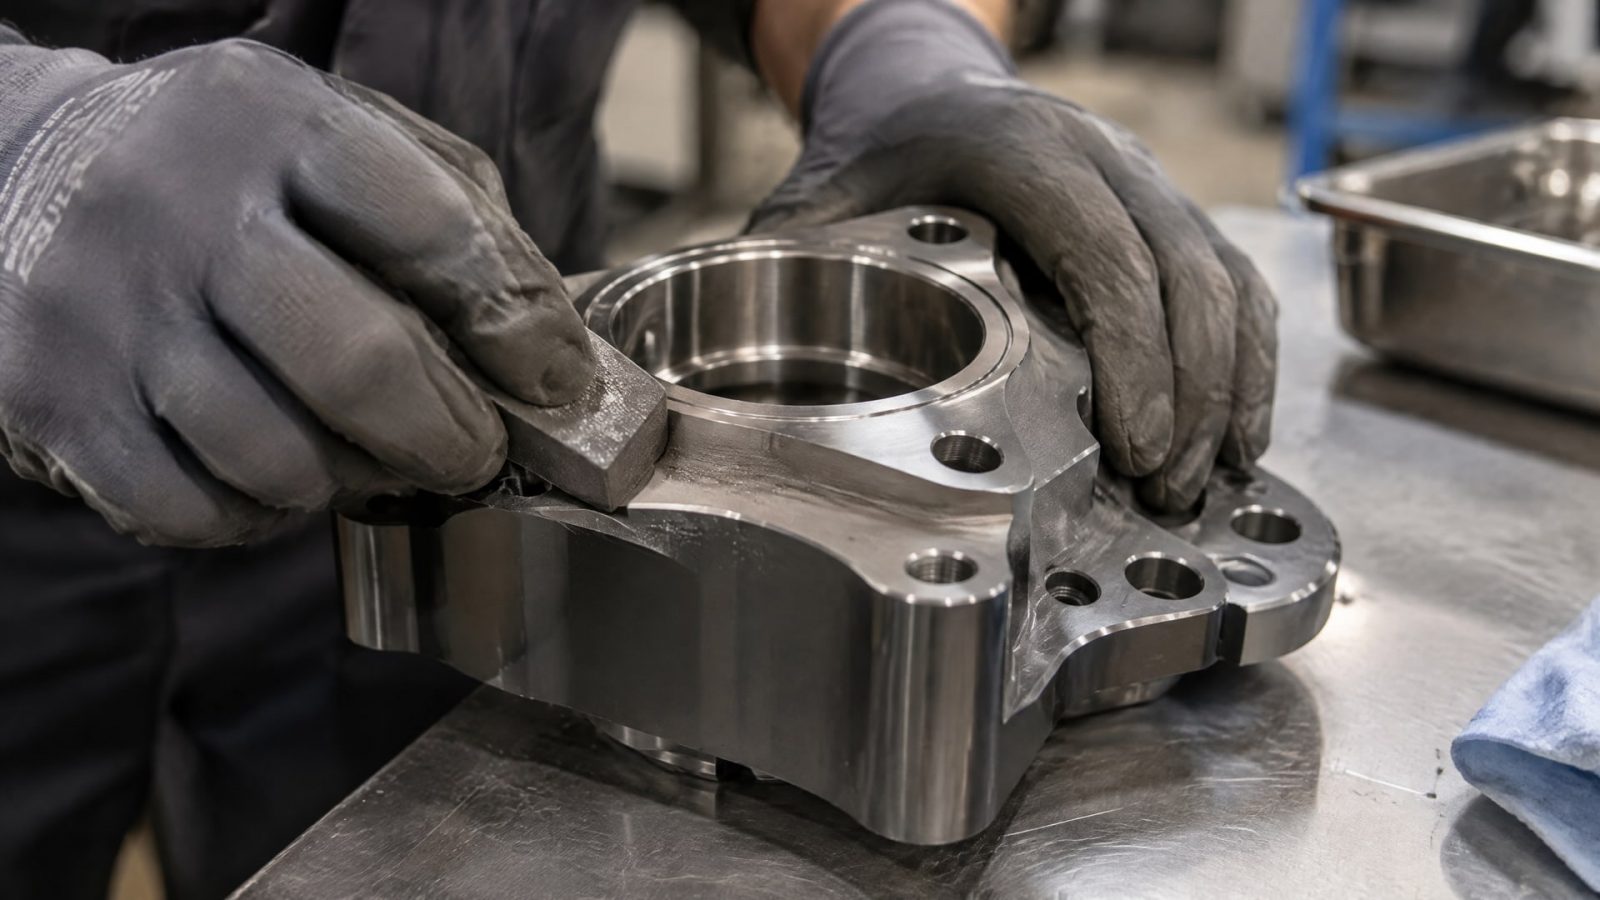
Возможность шлифования, притирки или легкого доведения зависит от конкретной системы, режима отверждения, толщины и адгезии слоя. Поэтому сначала проверяют техническую документацию и получают подтверждение допустимого способа обработки. Если такого подтверждения нет, механическую операцию нельзя считать безопасной по умолчанию.
Цель постобработки тоже имеет значение. Если нужно скорректировать сопрягаемую поверхность, важно соблюдать заданные требования к шероховатости, а не стремиться максимально отполировать слой. Чрезмерное механическое воздействие может снизить толщину покрытия и нарушить его целостность. Если же дефект возник из-за недостаточной подготовки основы или нарушения режима отверждения, доведение поверхности может не устранить первопричину.
Что проверить до запуска постобработки
Разрешает ли документация на покрытие выбранную механическую операцию.
Каковы фактические толщина и состояние отвержденного слоя.
Какой параметр требуется получить: геометрию, шероховатость или качество контакта.
Каким методом будут контролировать поверхность после обработки.
Не затрагивает ли операция значимую рабочую поверхность или сопряженные зоны.
Если постобработка разрешена, ее режим сначала проверяют на образце или пробной детали. После этого оценивают, соответствует ли поверхность требованиям и сохранился ли слой. При заданной конечной шероховатости измерения выполняют по ISO 4288, если этот метод указан в требованиях к контролю. Сам стандарт не задает универсальное значение шероховатости для всех покрытий: требуемый параметр устанавливает документация на узел.
Шероховатость, толщина и отверждение: параметры контроля
Шероховатость основы до нанесения влияет на качество поверхности, а итоговая шероховатость сопрягаемой детали определяет требования к контакту.
Поэтому эти параметры нельзя подменять друг другом или оценивать только визуально. В производственной инструкции отдельно указывают требования к поверхности до нанесения и контроль после покрытия, если он предусмотрен.
В одном корпоративном стандарте для основы перед нанесением покрытия приведено требование 16 microinch или лучше. Это частное техническое требование, а не универсальная норма для всех твердосмазочных покрытий. Его нельзя переносить на другую деталь без проверки документации. Если задана конечная шероховатость, метод измерения должен соответствовать требованиям, в том числе ISO 4288.
Толщина покрытия также контролируется как отдельный параметр. Для ее измерения определяют значимую поверхность детали, на которой проводится контроль. Это особенно важно для узлов с посадками: слой занимает часть предусмотренного зазора, поэтому размеры и допуски следует планировать до нанесения, а не исправлять снятием материала после отверждения.
Режим отверждения также нельзя выбирать по аналогии с другим материалом. В технических руководствах встречаются значения от 2 до 90 минут и температура от комнатной до 250 °C, поскольку требования различаются между системами. После нанесения деталь не следует трогать голыми руками; цикл сушки или отверждения лучше завершить без задержки, чтобы не ухудшить чистоту поверхности и адгезию.
Как планировать обработку твердосмазочного покрытия
Надежнее всего выстроить маршрут так, чтобы основные операции механической обработки завершались до нанесения покрытия.
Технологу следует заранее задать геометрию, шероховатость основы, толщину слоя и требования к конечной поверхности. Затем проверяют, совместимы ли подготовка материала и способ нанесения с конкретной деталью. Для стали, алюминия, магния, титана, меди и их сплавов могут применяться разные варианты предварительной подготовки.
Если без доведения готовой детали обойтись нельзя, сначала нужно определить допустимую глубину и характер воздействия. Сам факт, что покрытие отверждено, не означает, что его можно обрабатывать инструментом. В документации проверяют разрешенные операции, а при отсутствии конкретных указаний согласуют решение с поставщиком покрытия или разработчиком технологии.
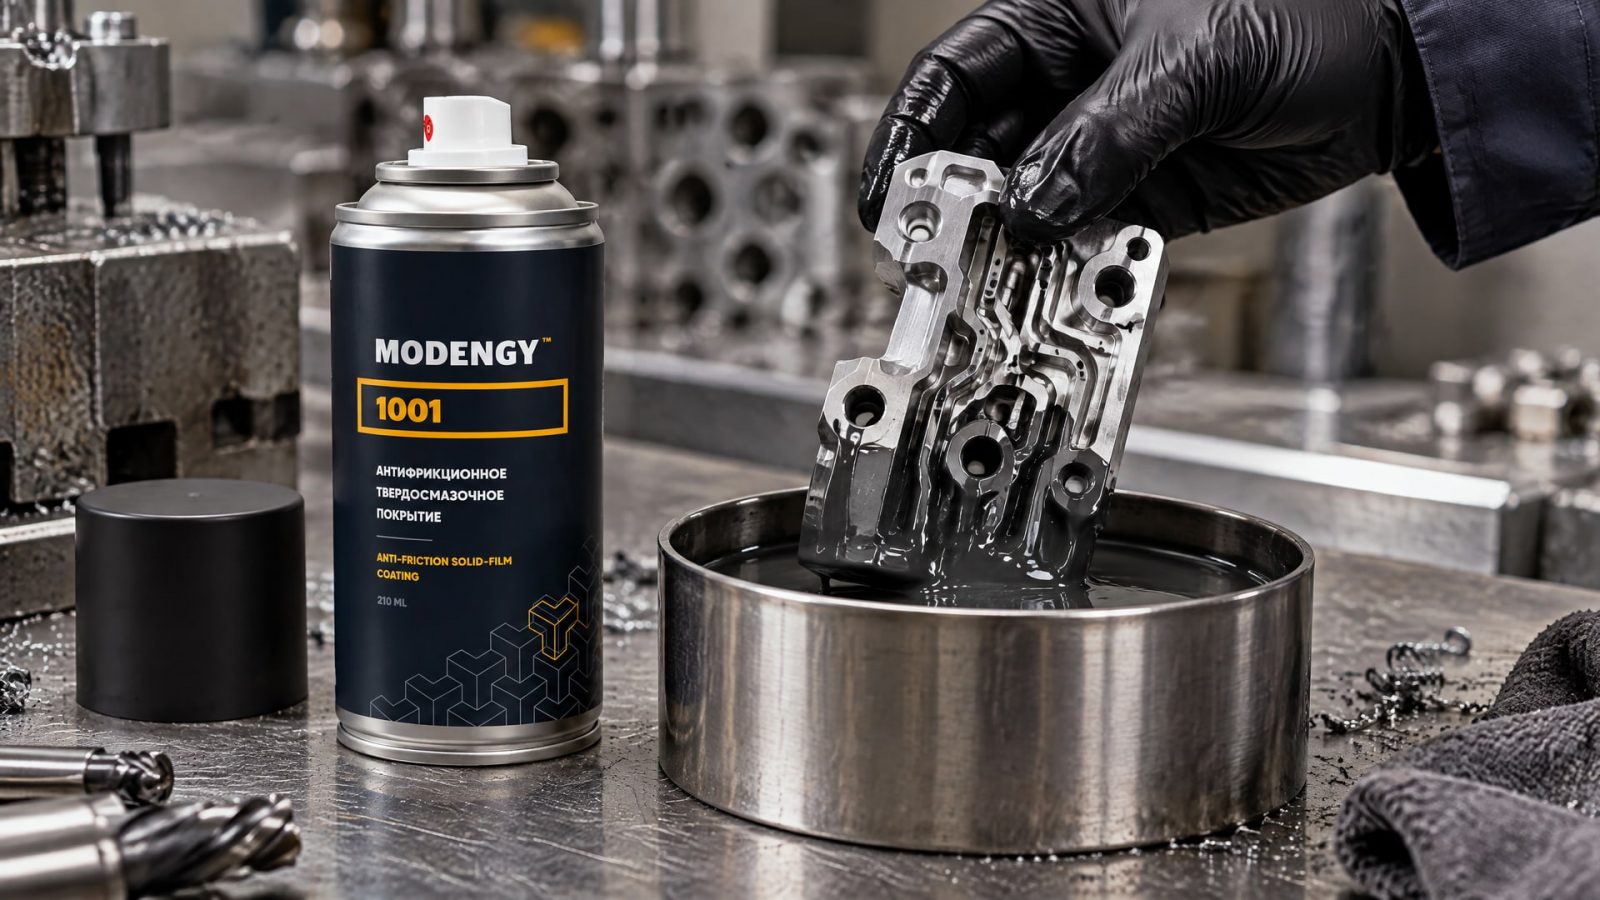
Для сложной детали с внутренними каналами и плунжерными отверстиями важен доступ к поверхностям, на которые необходимо нанести слой. В таких случаях рассматривают способ обработки методом окунания и отдельно оценивают, нужна ли последующая механическая доводка. Для этой задачи в производственном процессе применяют антифрикционное твердосмазочное покрытие MODENGY 1001: оно предназначено для обработки таких внутренних поверхностей методом окунания и отверждается при комнатной температуре. Это не отменяет проверки требований к конкретной детали и допустимости постобработки.
Что включить в технологический маршрут
Подготовку основы с учетом материала детали.
Нанесение покрытия выбранным способом.
Отверждение по режиму, установленному для системы.
Контроль толщины на определенной значимой поверхности.
Измерение заданной шероховатости по применимому методу.
Постобработку только при наличии отдельного допуска.
Такой порядок помогает отделить исправление поверхности от попытки устранить дефекты нанесения. Если проблема появилась из-за загрязнения, неправильной подготовки или отклонения от режима отверждения, механическая доводка может не решить ее и дополнительно повредить слой.
Типичные ошибки при постобработке антифрикционного покрытия
Первая ошибка - считать, что любое покрытие можно шлифовать после отверждения.
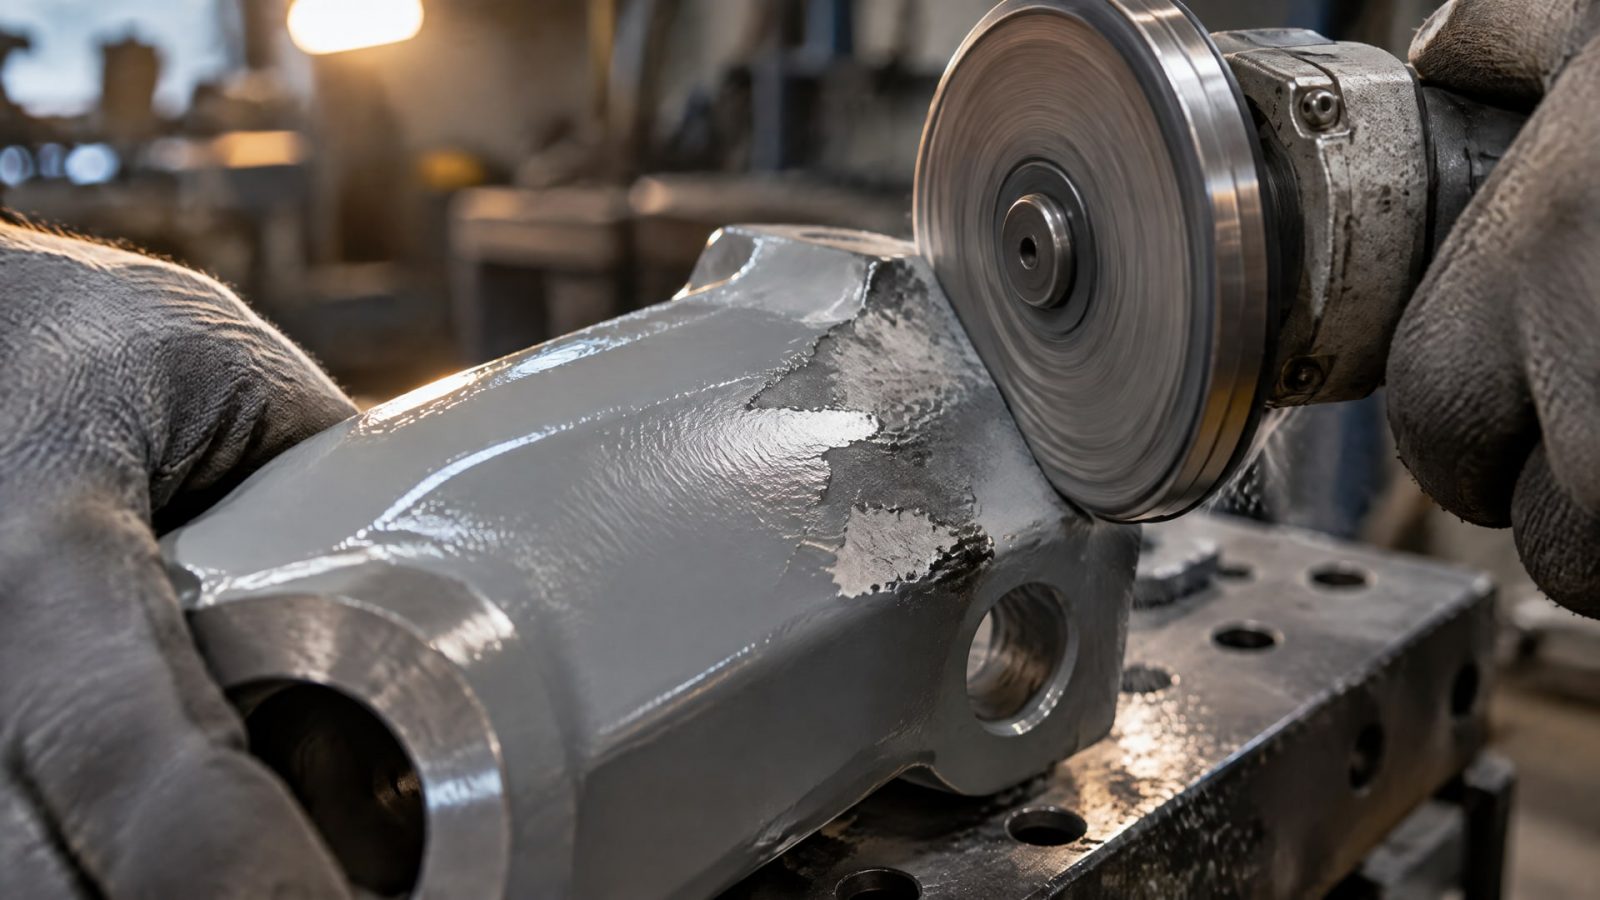
Допустимость операции зависит от свойств конкретной системы, толщины, адгезии и режима отверждения. Без подтверждения механическая обработка может снять часть функционального слоя. Поэтому технологическую карту нельзя составлять только по привычному маршруту обработки металлической детали.
Вторая ошибка - пытаться исправить доведением дефект, который возник раньше. Если причина связана с неподходящей подготовкой основы или нарушением сушки, поверхностная обработка не обязательно устранит ее. Наоборот, дополнительное воздействие может изменить толщину и состояние покрытия. Причину несоответствия сначала определяют по этапам процесса, а затем выбирают корректирующее действие.
Третья ошибка - ориентироваться только на визуальную гладкость. Низкая шероховатость не всегда означает, что функциональный слой сохранен в нужном состоянии. Контролируют требуемую геометрию, толщину и качество поверхности, а показатели сопоставляют с документацией на деталь и покрытие. Если задана конечная шероховатость, измерение выполняют по ISO 4288.
Еще один риск - не учитывать толщину слоя при проектировании посадки. Покрытие влияет на доступный зазор, поэтому размер сопряжения планируют до нанесения. Измерение толщины проводят на значимой поверхности, определенной для конкретного контроля. Такой подход позволяет решить вопрос с допусками заранее, а не пытаться компенсировать их удалением покрытия после отверждения.
Часто задаваемые вопросы
Можно ли шлифовать антифрикционное покрытие после отверждения?
Только если это прямо допускает документация на конкретную систему или операцию согласовали с разработчиком технологии. Универсального разрешения нет: пригодность к шлифованию зависит от толщины, адгезии и режима отверждения. До обработки проверяют требования к конечной шероховатости и сохранности функционального слоя.
Что лучше: обработать деталь до нанесения покрытия или после?
Точную геометрию обычно закладывают до нанесения, учитывая толщину будущего слоя. Подготовка основы и постобработка - разные этапы. Механическую доводку готового покрытия применяют только при наличии допуска, поскольку она может изменить толщину и повредить рабочую поверхность.
Как контролировать шероховатость после обработки покрытия?
Сначала определяют требуемую конечную шероховатость и поверхность, на которой проводят контроль. Если для измерения задан соответствующий метод, используют ISO 4288. Числовое значение шероховатости нельзя назначить универсально: его устанавливают для конкретной детали и условий контакта.
Можно ли исправить механической доводкой дефект нанесения?
Не всегда. Если причина связана с загрязнением основы, неподходящей подготовкой или нарушением отверждения, доведение поверхности может не устранить дефект. Дополнительная обработка способна повредить слой. Сначала устанавливают причину несоответствия, затем выбирают способ исправления с учетом документации на покрытие.
Заключение
Финишная обработка покрытия после нанесения допустима только при наличии подтвержденной технологии для конкретной системы. В большинстве случаев геометрию детали и требуемую шероховатость предусматривают заранее, до нанесения, а толщину слоя учитывают при расчете сопряжений. Если постобработка необходима, контролируют ее влияние на поверхность и сохраняют функциональный слой.
Следующий шаг - сверить документацию на покрытие и чертеж детали: определить значимую поверхность, требуемую шероховатость, толщину и допустимые операции после отверждения. Если разрешение на механическую доводку не указано, до серийной обработки согласуйте режим и проверьте его на пробной детали.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Защита плунжерных пар твердосмазочным покрытием снижает трение и износ, узнайте, как выбрать состав и нанести покрытие.
Обработка каналов смазкой методом окунания: как оценить пригодность, задать параметры и проверить результат для сложных деталей.
Изучите сравнительные триботехнические испытания антифрикционных материалов на основе бронзографита и их применение.