
Защита плунжерных пар: выбор твердосмазочного покрытия и способа нанесения
Защита плунжерных пар твердосмазочным покрытием помогает снизить трение, износ и риск задиров на сопрягаемых поверхностях. Для результата важно подобрать состав по режиму работы узла, подготовить поверхность и выбрать способ нанесения с учетом геометрии и требований к толщине слоя.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают покрытие для плунжерных пар и оценивают технологию его нанесения. Разберем подготовку деталей, сравним распыление и окунание, а также покажем, какие параметры нужно проверить до запуска процесса.
Как твердосмазочное покрытие защищает плунжерные пары
Плунжерная пара работает за счет взаимодействия сопрягаемых поверхностей, поэтому трение и износ напрямую влияют на состояние деталей.
Антифрикционное покрытие формирует функциональный слой, который снижает трение и риск задиров. Его задача не в окрашивании металла, а в защите контактирующих поверхностей в заданных условиях эксплуатации.
В качестве основы таких покрытий применяют системы на базе дисульфида молибдена и графита. Для плунжерных пар важны низкий коэффициент трения, противозадирные свойства и износостойкость. Однако одного названия основы недостаточно для выбора: нужно учитывать нагрузку, температуру, рабочую среду и то, применяется ли в узле традиционная смазка.
Некоторые покрытия позволяют отказаться от последующего смазывания на протяжении срока службы узла. Это не универсальное правило: возможность работы без дополнительной смазки зависит от режима эксплуатации и характеристик конкретного материала. До выбора нужно проверить, соответствует ли покрытие условиям контакта и требуемой стойкости к задирам.
Для одного из покрытий, применяемых в узлах с плунжерными парами, указан рабочий диапазон от -70 °C до +315 °C и кратковременная стойкость до +450 °C. Эти значения относятся к конкретному материалу, а не ко всем твердосмазочным покрытиям. Их нельзя переносить на другой состав без проверки технической документации.
Что оценить до выбора
Нагрузку и температуру в узле.
Наличие традиционной смазки или возможность работы без нее.
Тип рабочей среды и требуемую стойкость к задирам.
Геометрию детали и требования к толщине слоя.
Необходимость контролировать адгезию и равномерность покрытия.
Такой перечень помогает связать свойства материала с условиями работы плунжерной пары, а не выбирать состав только по общему описанию.
Подготовка поверхности и этапы нанесения
Адгезия покрытия зависит от состояния поверхности.
Перед нанесением детали обезжиривают; в зависимости от материала и задачи применяют фосфатирование и механическую обработку. Если пропустить подготовку, сцепление покрытия с основанием и ресурс защитного слоя могут снизиться.
Для серийного процесса важно соблюдать последовательность операций. Она включает перемешивание материала, нанесение, сушку, полимеризацию и контроль адгезии и толщины. Конкретный режим определяют по документации выбранного покрытия: температура и длительность обработки могут различаться.
Для одного из покрытий, применяемого на плунжерных парах, описан режим нанесения распылением с последующей полимеризацией до +200 °C в течение 20 минут. Это частный технологический пример, а не готовый режим для любого материала. Перед запуском процесса его сверяют с документацией на применяемый состав.
При подготовке технологии заранее определяют, как будут контролировать покрытие на рабочих поверхностях и в плунжерных отверстиях. Если слой распределяется неравномерно или его толщина выходит за допустимые для узла пределы, это может помешать сопряжению деталей. Поэтому контроль покрытия закладывают в технологический процесс, а не оставляют на этап после нанесения.
Что зафиксировать в технологическом процессе
Способ подготовки поверхности.
Метод нанесения и последовательность операций.
Режим сушки и полимеризации, установленный для выбранного материала.
Способ контроля толщины и адгезии.
Требования к равномерности слоя на сопрягаемых участках.
Технология нанесения покрытия: распыление, окунание и печать
Твердосмазочные покрытия наносят распылением, окунанием и трафаретной печатью; иногда используют кисть или валик.
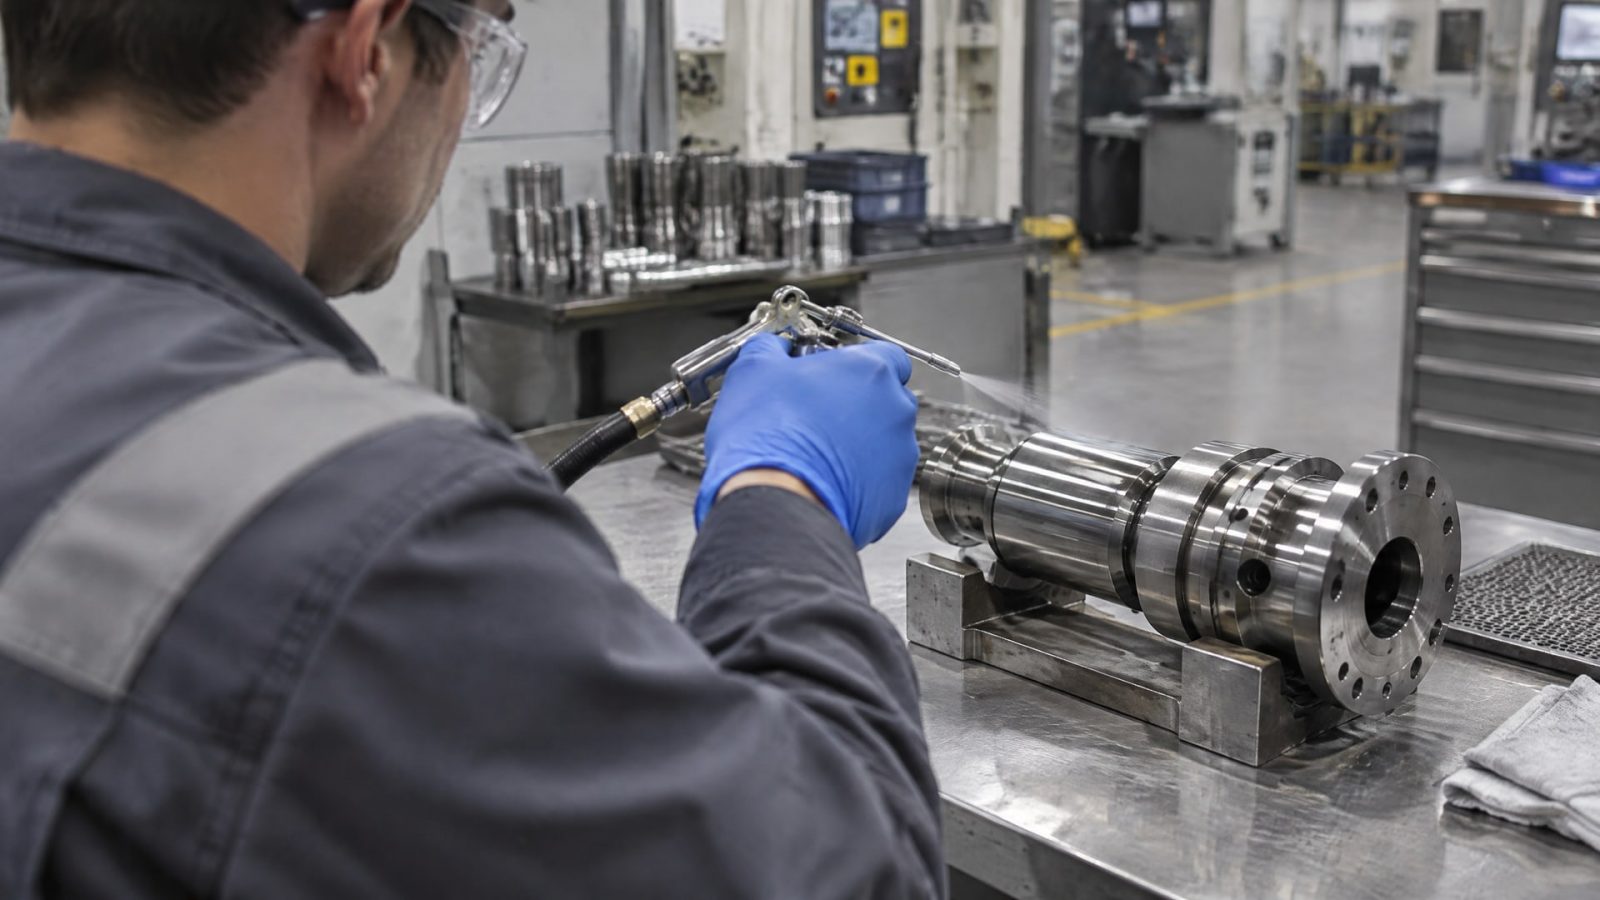
Выбор способа зависит от геометрии детали и того, насколько равномерным должен быть слой. Поэтому оценивать метод только по простоте нанесения недостаточно.
Распыление подходит для задач, где нужно более управляемое нанесение на сложную геометрию. Окунание проще организовать, но результат по толщине контролировать труднее. Трафаретная печать, кисть и валик также относятся к применяемым способам, однако их целесообразность определяют по конфигурации поверхности и требованиям конкретного процесса.
| Метод | Особенность | Что учитывать |
|---|---|---|
| Распыление | Применяется для нанесения покрытия на плунжерные пары; позволяет лучше управлять распределением слоя | Геометрия детали и режим последующей полимеризации |
| Окунание | Простой и распространенный способ | Толщина и равномерность пленки контролируются хуже |
| Трафаретная печать | Один из применяемых способов нанесения | Подходит ли он для геометрии и зоны покрытия |
| Кисть или валик | Иногда используются для нанесения | Требования к равномерности слоя |
При защите сопрягаемых поверхностей плунжера важно учитывать и доступность зоны нанесения. Для внутренних участков и сложной геометрии заранее проверяют, удается ли получить требуемое покрытие без избыточного слоя. Если контроль толщины принципиален, предпочтение отдают более управляемому способу, а не выбирают окунание только из-за простоты.
Твердосмазочное покрытие методом окунания: ограничения и контроль
Метод окунания прост и распространен, но он не всегда обеспечивает нужную точность.
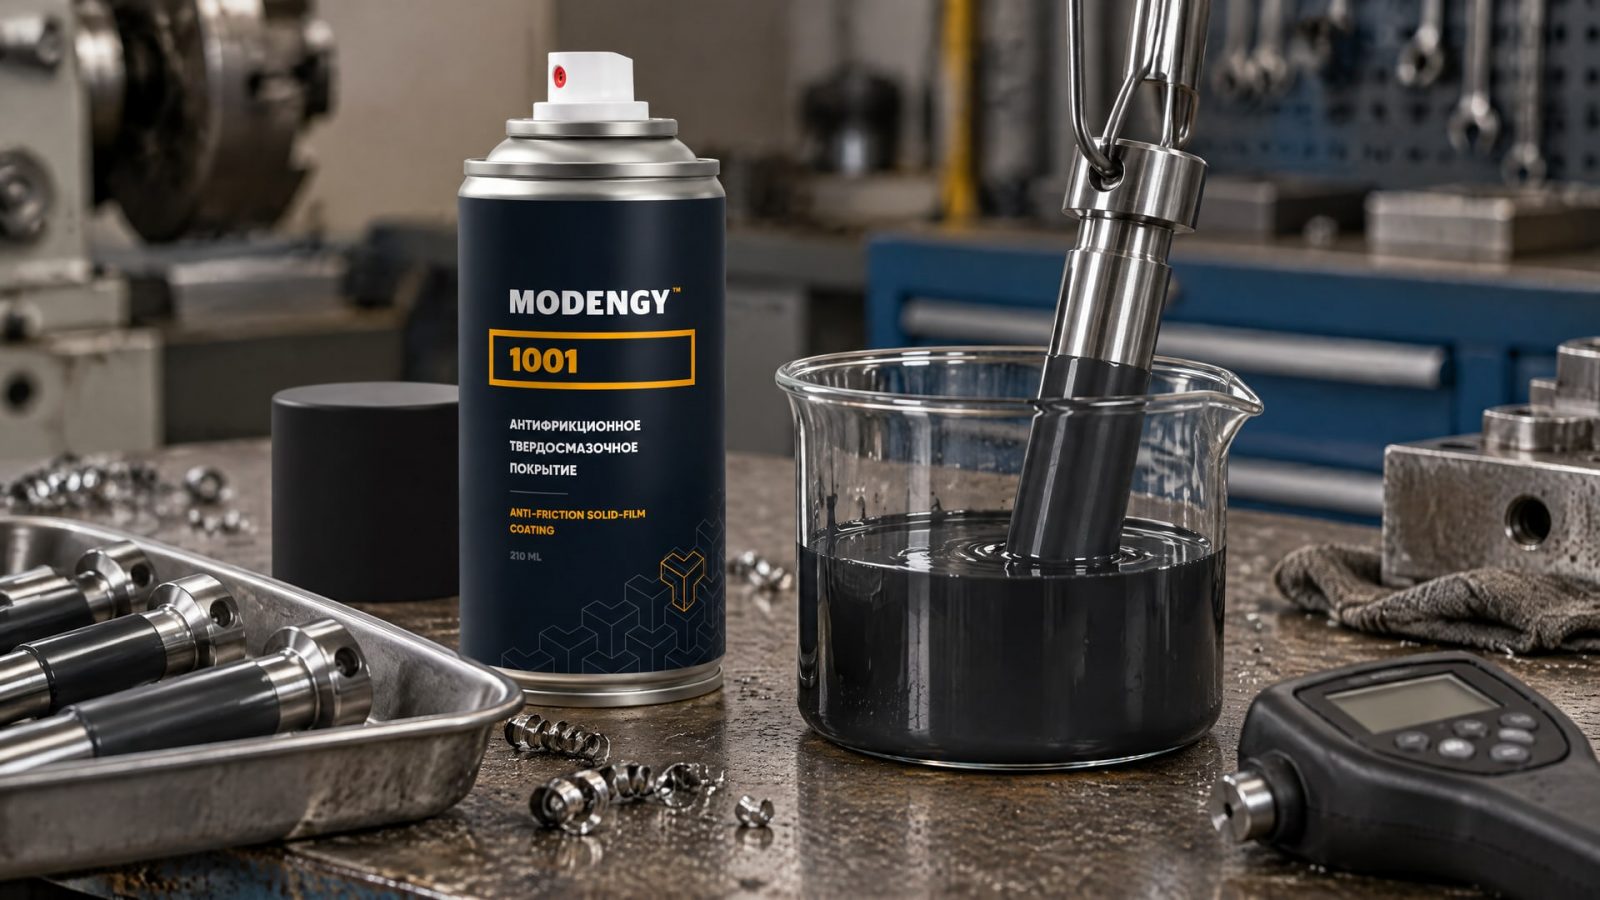
Для этого способа описан разброс толщины пленки примерно от 5 до 50 мкм. Такой диапазон показывает, почему окунание хуже подходит для деталей, где требуется строго контролируемый слой.
На сложной геометрии равномерность покрытия также может быть проблемой. Если узел чувствителен к толщине или нельзя допустить избыточного нанесения на сопрягаемые участки, технологию нужно оценить до запуска серии. В материалах по нанесению отдельно отмечено, что окунание не рекомендуют там, где требуется контроль толщины.
При этом метод может быть уместен, если требования к слою допускают особенности процесса и обеспечен контроль результата. До выбора оценивают геометрию детали, доступность покрываемых поверхностей и возможность проверить толщину пленки. Если слой должен быть управляемым, рассматривают распыление как альтернативу окунанию.
Когда при работе плунжерной пары нужно снизить трение и защитить поверхности от износа, важно подобрать состав под условия узла, а не ориентироваться только на удобство нанесения. Для такой задачи применяют антифрикционное твердосмазочное покрытие MODENGY 1001: при выборе под окунание его оценивают с учетом низкого коэффициента трения и защиты от износа, одновременно проверяя, подходит ли метод к требуемой толщине и геометрии детали.
Контроль перед серийным применением
Проверить, подходит ли разброс толщины при окунании для конструкции пары.
Оценить равномерность покрытия на всех сопрягаемых участках.
Убедиться, что технология позволяет контролировать толщину пленки.
При недостаточном контроле рассмотреть нанесение распылением.
Как выбрать покрытие для защиты сопрягаемых поверхностей плунжера
Подбор начинают с условий эксплуатации, а не с метода нанесения.
Учитывают нагрузку, температуру, рабочую среду, наличие традиционной смазки и требуемую стойкость к задирам. Затем сопоставляют требования узла с характеристиками покрытия и доступными способами нанесения.
Если плунжерная пара должна работать без последующего смазывания, этот режим нужно подтвердить для выбранного материала. Некоторые покрытия допускают такую эксплуатацию в течение срока службы узла, но это зависит от условий работы. Нельзя считать, что любой состав на основе твердой смазки автоматически позволяет отказаться от обычной смазки.
Отдельно проверяют параметры технологического процесса. Для покрытия, нанесение которого описано распылением, приведен режим полимеризации до +200 °C в течение 20 минут. Для другого материала может быть предусмотрен иной режим, поэтому эти значения используют только при работе с составом, к которому они относятся.
В источниках не приведены конкретные номера ГОСТ или ISO для защиты плунжерных пар. Поэтому техническое решение принимают на основе требований к узлу и документации выбранного покрытия, а не на основании неподтвержденной ссылки на стандарт. Для снабженца это также практический ориентир: в спецификации важно закрепить не только наименование материала, но и требования к подготовке, нанесению и контролю слоя.
Часто задаваемые вопросы
Можно ли отказаться от последующей смазки плунжерной пары?
Некоторые твердосмазочные покрытия позволяют работать без последующей смазки в течение срока службы узла. Такая возможность зависит от условий эксплуатации и характеристик конкретного материала. Перед отказом от традиционной смазки проверяют нагрузку, температуру, рабочую среду и стойкость покрытия к задирам.
Подходит ли окунание для плунжерных отверстий?
Окунание применяют для нанесения покрытий, но толщину слоя этим способом контролировать сложнее. Для метода указан разброс пленки примерно от 5 до 50 мкм. Если для плунжерных отверстий важна точная толщина и равномерность, следует оценить альтернативный способ, например распыление.
Как подготовить поверхность перед нанесением покрытия?
Перед нанесением поверхность обезжиривают. В зависимости от задачи дополнительно применяют фосфатирование и механическую обработку. После подготовки в технологическом процессе предусматривают нанесение, сушку, полимеризацию и контроль адгезии и толщины. Конкретные операции определяют с учетом материала и требований к узлу.
Какой температурный режим учитывать при полимеризации?
Режим зависит от выбранного покрытия. Для одного из материалов, применяемых в узлах с плунжерными парами, описана полимеризация до +200 °C в течение 20 минут после нанесения распылением. Эти параметры нельзя автоматически использовать для других составов: режим сверяют с документацией конкретного материала.
Заключение
Защита плунжерных пар твердосмазочным покрытием требует согласованного выбора материала, подготовки поверхности и способа нанесения. Окунание удобно, но хуже подходит там, где необходим точный контроль толщины; для таких задач рассматривают распыление и заранее предусматривают контроль адгезии и равномерности слоя.
Следующий шаг для инженера - зафиксировать требования к нагрузке, температуре, среде и толщине покрытия, затем сверить их с документацией материала и технологией нанесения. Закупщику стоит включить эти параметры в спецификацию, чтобы выбранное покрытие соответствовало условиям эксплуатации плунжерной пары.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Обработка каналов смазкой методом окунания: как оценить пригодность, задать параметры и проверить результат для сложных деталей.
Изучите сравнительные триботехнические испытания антифрикционных материалов на основе бронзографита и их применение.
Измерение коэффициента трения скольжения на трибометре по схеме «пин-диск» позволяет оценить износ материалов, покрытий и смазочных составов.