
Толщина слоя покрытия при окунании: почему метод не подходит для точного машиностроения
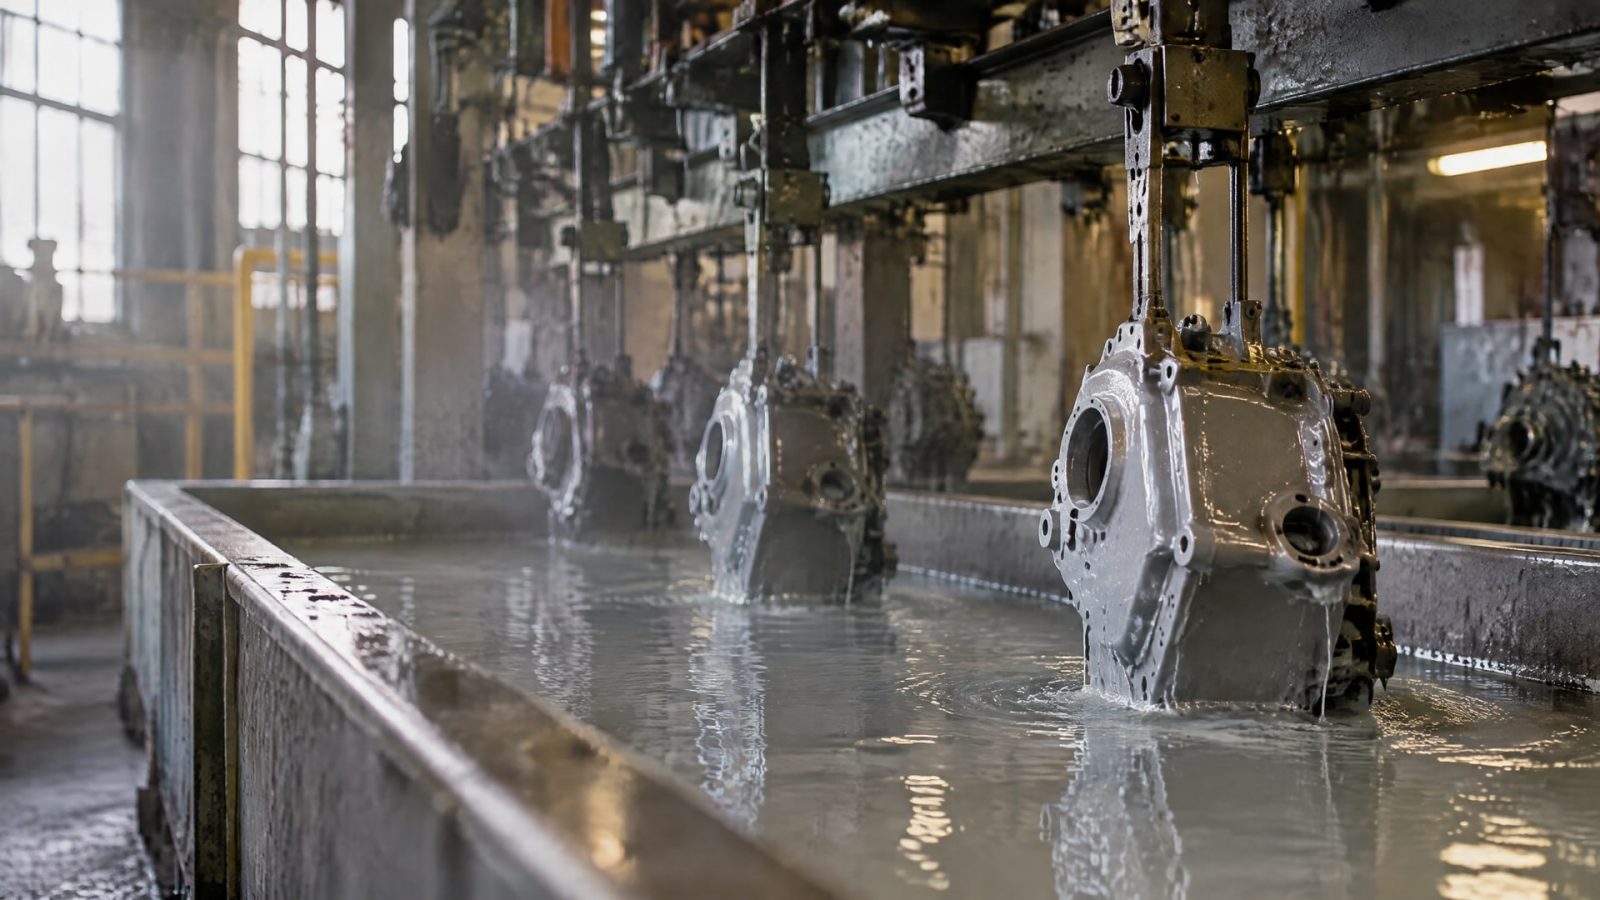
Для точного машиностроения окунание не гарантирует одинаковую толщину слоя покрытия на всей детали. Итог зависит от вязкости состава, скорости извлечения, времени выдержки, температуры, состояния ванны и геометрии изделия. На сложных поверхностях возникают утолщения в местах стекания и капиллярного удержания, а также более тонкие участки. Это затрудняет контроль размеров и воспроизводимость результата.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают методы нанесения покрытий и оценивают защиту деталей от износа. Разберем, как геометрия влияет на слой, чем неравномерность опасна для ресурса и как выбрать способ измерения толщины. Отдельно рассмотрим детали насосов, для которых важны защита от коррозии и износа.
Почему толщина слоя покрытия при окунании получается неодинаковой
Окунание кажется простым способом нанести состав на деталь, но толщина покрытия определяется не только его химическим составом.
На результат влияют вязкость, скорость извлечения, профиль погружения, время выдержки, температура, состояние ванны и последующая сушка. Изменение любого из этих параметров способно привести к другой толщине пленки.
После извлечения состав стекает под действием силы тяжести. Поэтому он может накапливаться на нижних кромках, в углублениях и местах, где удерживается капиллярно. На выступах и резких переходах распределение покрытия также отличается от ровных участков. В результате на одной детали соседствуют зоны с разной толщиной.
Сложная геометрия усиливает этот эффект. Карманы воздуха и скрытые полости мешают равномерному смачиванию поверхности, а переходы и кромки меняют движение состава. Поэтому результат, полученный на плоской испытательной пластине, не всегда отражает толщину слоя на реальной детали.
ASTM D823-18(2022) рассматривает моторизованное окунание как один из способов получения пленок, но предусматривает оценку толщины в нескольких зонах. Это важно: один замер не показывает, насколько равномерно покрыта вся поверхность. Визуально одинаковые детали тоже не подтверждают, что процесс дал одинаковый результат.
Как геометрия детали влияет на покрытие и ресурс
При выборе процесса важно оценивать не только материал и назначение детали, но и ее реальную геометрию.
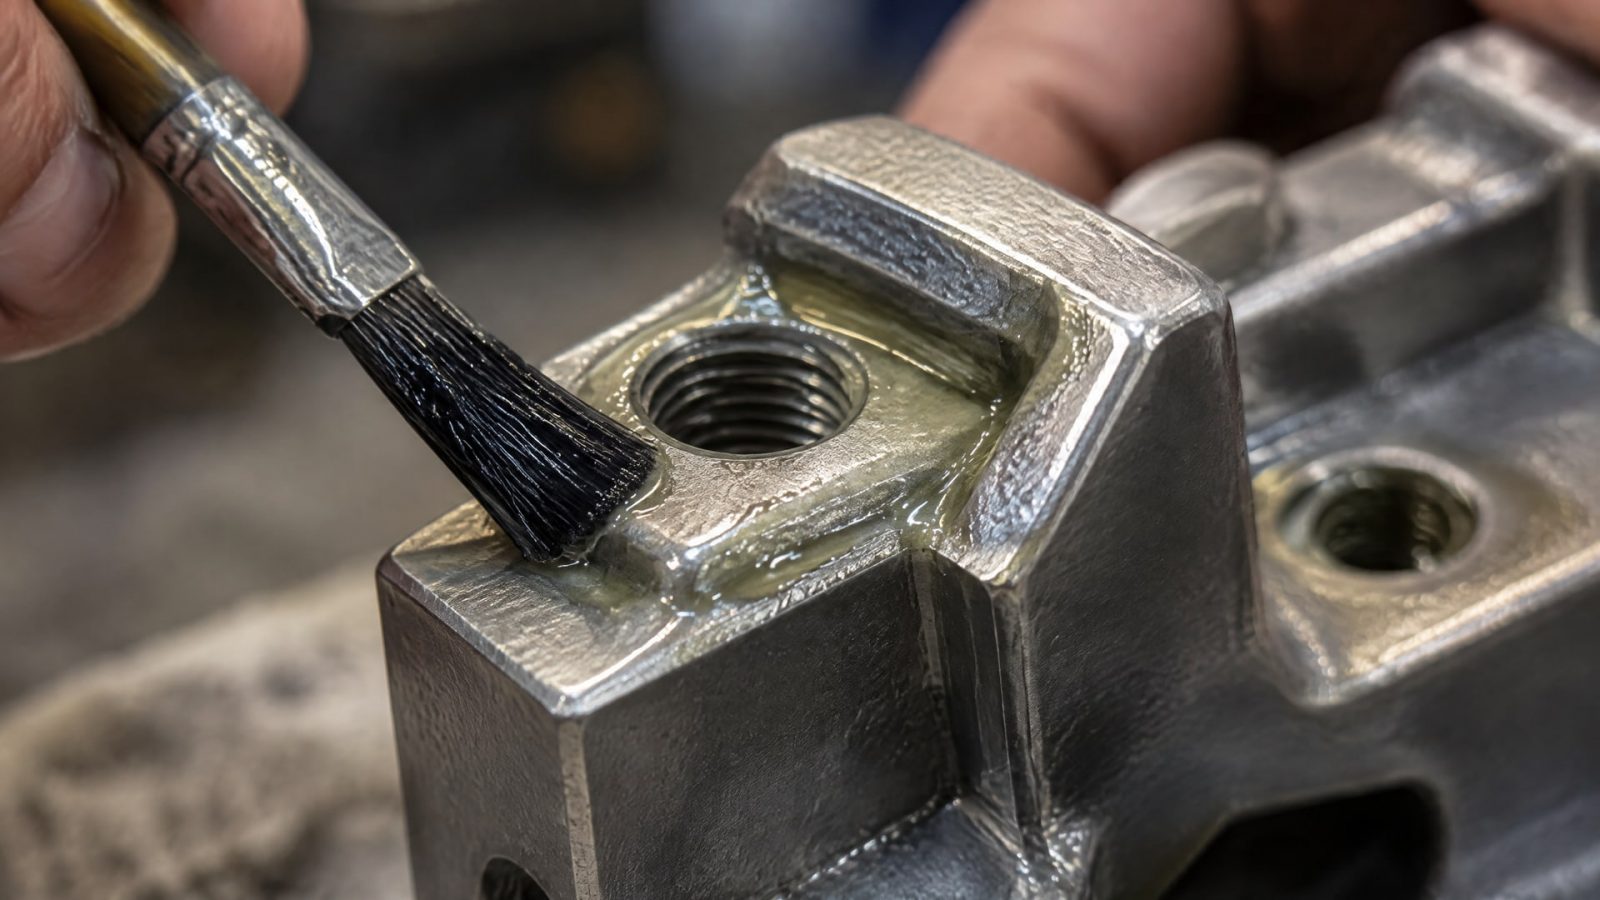
Испытательные пластины удобны для проверки состава, однако не воспроизводят карманы, отверстия, кромки и переходы конкретного изделия. Именно на таких участках при окунании вероятнее всего проявляется локальная разница толщины.
Для точного машиностроения это влияет не только на внешний вид. Избыточный слой способен изменить посадки и зазоры, повлиять на балансировку и теплопередачу узла. Если толщина недостаточна на отдельных участках, защита от износа там может оказаться слабее ожидаемой. Если покрытие чрезмерно толстое, возрастает риск отслоения или трещинообразования.
Такая неоднородность может сократить ресурс детали двумя способами. Тонкие зоны разрушаются локально, а в слишком толстых участках возникают дефекты покрытия. Поэтому при оценке процесса важно выяснять не только среднюю толщину, но и то, где слой минимален и максимален, а также где появляются признаки повреждения.
Для деталей насосов и арматуры покрытия применяют прежде всего для защиты от коррозии и износа. На валах, кольцах и других элементах насосных узлов удобство нанесения не должно подменять оценку защитных свойств и соответствия покрытия задаче детали. Условия работы и геометрия определяют, какие участки необходимо проверять в первую очередь.
Как измерить толщину слоя покрытия
Метод измерения выбирают с учетом типа покрытия и материала основы.
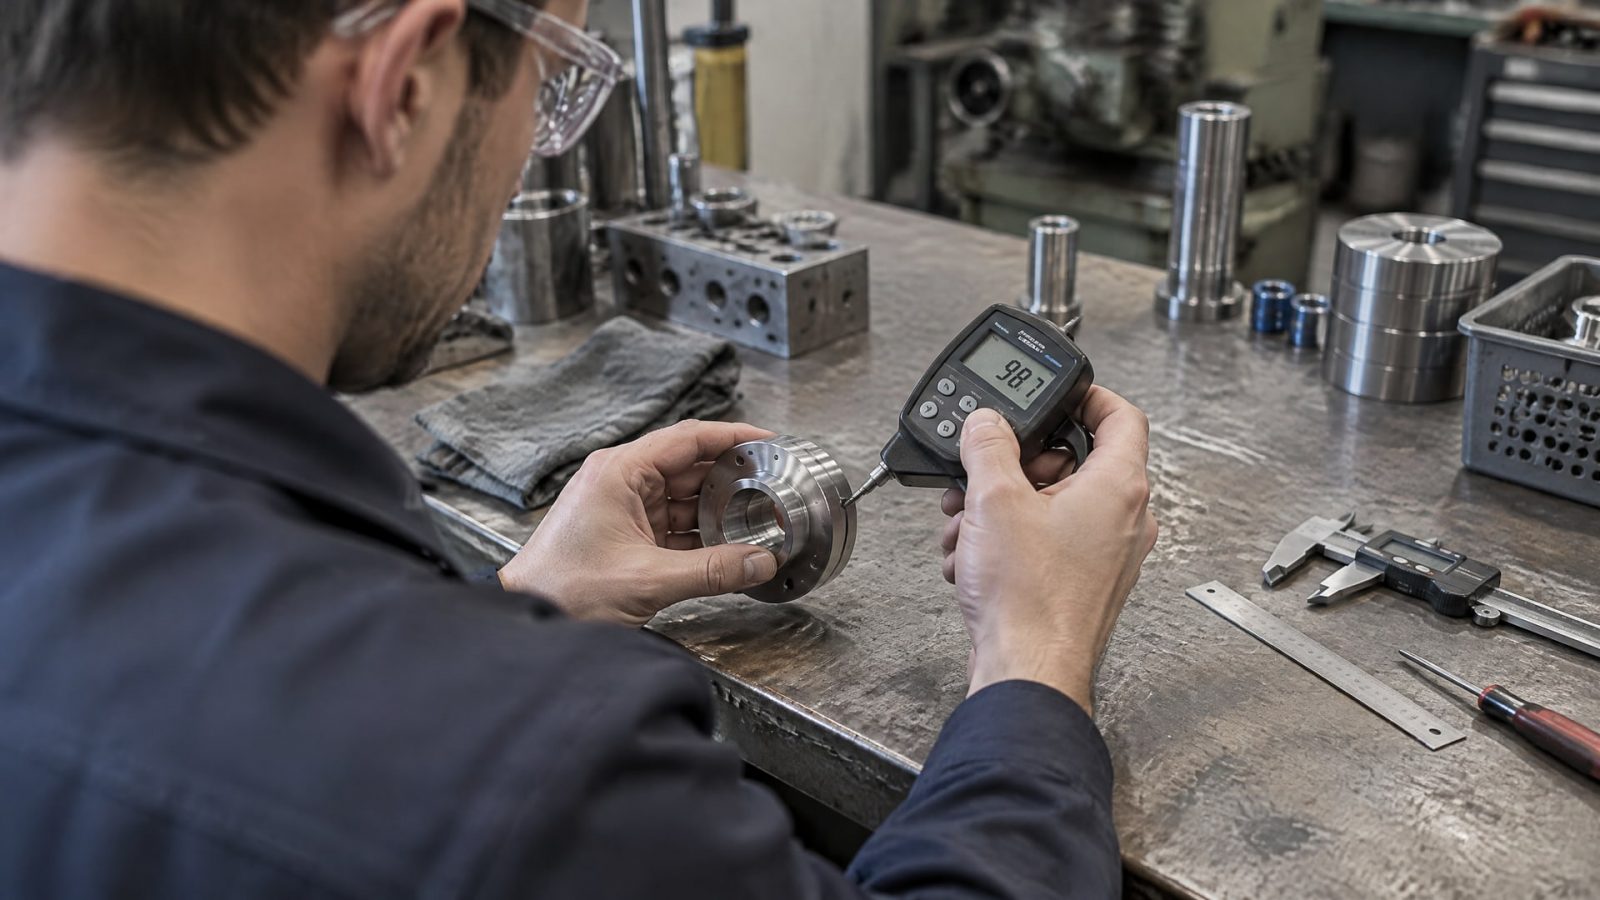
Один и тот же физический принцип не подходит для всех систем: измерительные приборы по-разному работают с металлами, диэлектриками и многослойными покрытиями. Поэтому сначала определяют, что именно нанесено и на какую подложку, а затем выбирают способ контроля.
Для мокрой пленки применяют ASTM D1212 и ASTM D4414. Для сухого покрытия на немагнитном слое, нанесенном на ферромагнитную основу, используют ASTM D7091-22. ASTM D1005 относится к сухим органическим покрытиям на свободных пленках или подложках. Эти стандарты описывают разные условия измерения, поэтому их нельзя считать взаимозаменяемыми.
Для контроля используют неразрушающие и разрушающие методы:
магнитный и вихретоковый методы;
ультразвуковой и оптический методы;
микрометрический и гравиметрический методы;
измерение по поперечному сечению.
Даже подходящий прибор не заменяет правильного выбора точек замера. При проверке окунания толщину измеряют в нескольких зонах, включая места стекания, нижние кромки и участки сложной геометрии. Так проще увидеть локальные отклонения, которые не обнаружит единичный замер на ровной поверхности.
Какие стандарты помогают контролировать толщину покрытия
Стандарт выбирают не по удобству названия, а по типу покрытия, основе и требуемому способу контроля.
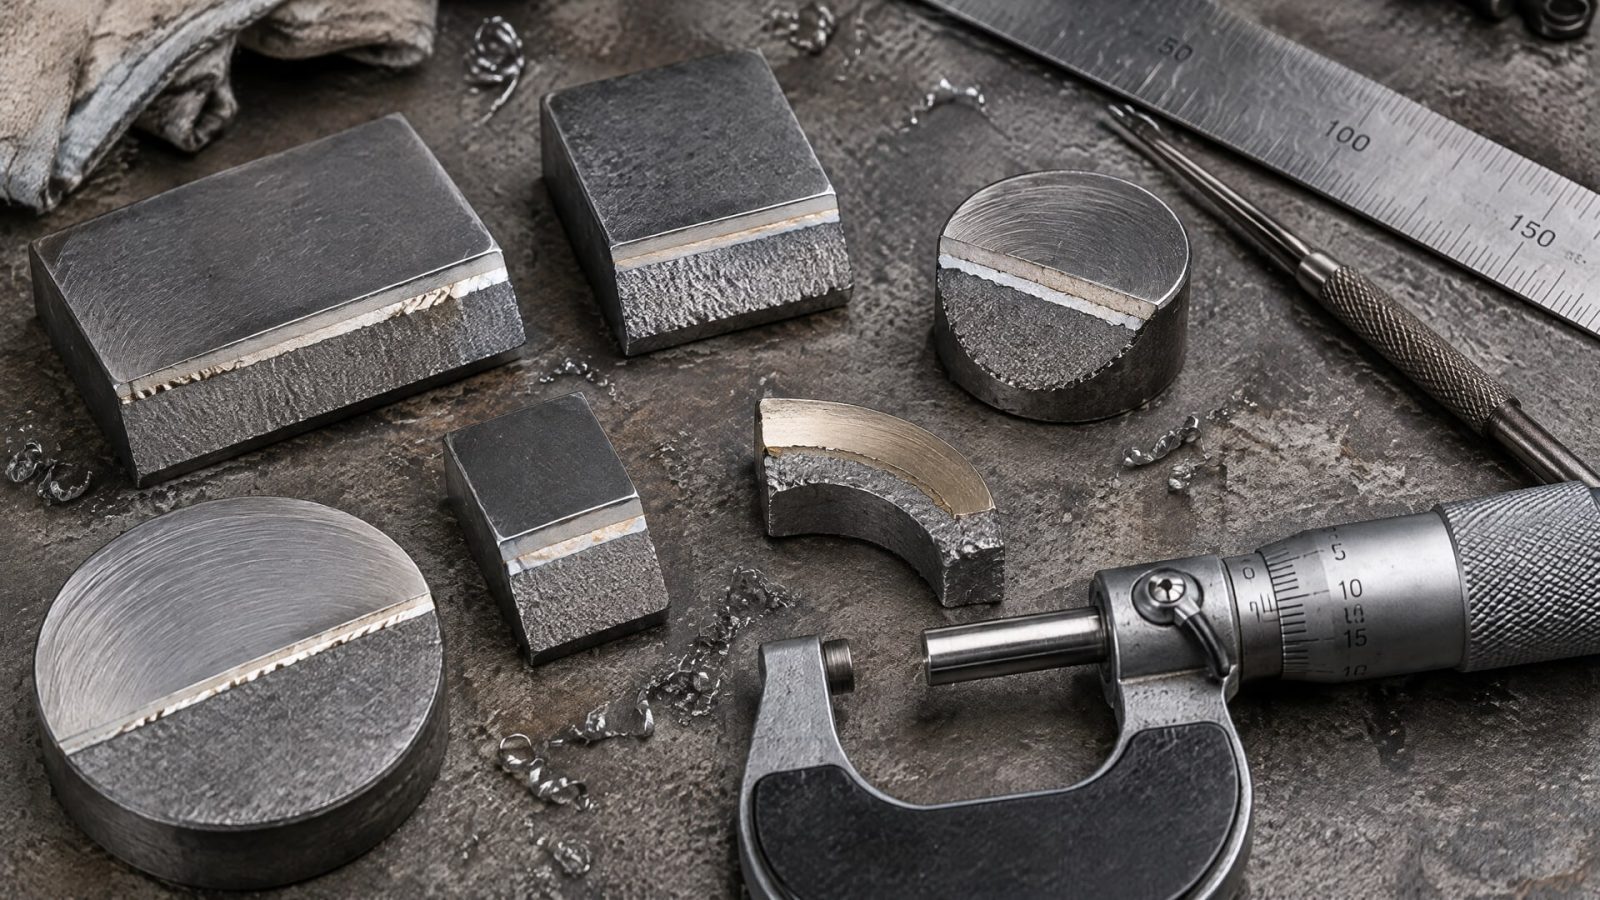
Одни методы позволяют провести неразрушающее измерение готовой детали, другие требуют подготовить образец или выполнить разрез. Для ответственных изделий важно заранее решить, допустим ли разрушительный контроль.
| Стандарт | Область применения |
|---|---|
| ASTM D1212 и ASTM D4414 | Измерение толщины мокрой пленки |
| ASTM D7091-22 | Неразрушающее измерение сухого покрытия на немагнитном слое и ферромагнитной основе |
| ASTM D1005 | Измерение сухих органических покрытий на свободных пленках или подложках |
| ISO 4518:2021 | Измерение толщины металлического покрытия по высоте ступеньки |
| ISO 9220:2022 | Разрушающее измерение локальной толщины по поперечному шлифу с помощью SEM |
ISO 4518:2021 применяют для измерений в диапазоне от 0,01 до 1000 мкм на плоских поверхностях; на цилиндрических поверхностях метод используют при соблюдении необходимых мер предосторожности. Для ISO 9220:2022 нужен поперечный шлиф, поэтому такой контроль разрушает образец.
Выбор метода зависит от того, нужно ли измерить мокрую пленку в ходе процесса, проверить готовое покрытие без повреждения детали или получить точные данные по локальному сечению. Для металлических покрытий метод по ступеньке и поперечный шлиф решают разные задачи. Перед проверкой необходимо свериться с применимым стандартом и убедиться, что принцип измерения подходит конкретной системе покрытия.
Как оценить, подходит ли окунание для детали
Окунание может использоваться для получения пленок, в том числе на испытательных образцах.
Но для точной детали важно подтвердить не только возможность нанести покрытие, но и стабильность процесса на ее геометрии. Купон или плоская пластина не заменяют проверку реального изделия, если у него есть полости, резкие кромки и поверхности с разной ориентацией.
До запуска процесса определяют рабочие параметры: окно вязкости, скорость извлечения и условия погружения. Затем проверяют мокрую и сухую пленку и измеряют толщину в нескольких точках. Такой контроль помогает выявить участки с максимальной и минимальной толщиной и установить, где возникают дефекты.
Признаки, что метод требует дополнительной проверки:
деталь имеет скрытые полости, карманы или выраженные переходы;
покрытие меняет посадочные размеры или рабочие зазоры;
требуется одинаковый результат от детали к детали;
локальная толщина влияет на защиту от износа и ресурс узла;
важны балансировка или теплопередача.
Если отклонения обнаружены, нужно пересмотреть параметры нанесения или выбрать другой метод, который можно подтвердить измерениями на реальной детали. Решение принимают по результатам проверки покрытия и требованиям к узлу, а не по тому, насколько равномерно оно выглядит при осмотре.
Часто задаваемые вопросы
Почему при окунании толщина покрытия меняется по поверхности?
При окунании на толщину влияют вязкость, скорость извлечения, выдержка, температура, состояние ванны и геометрия детали. Состав стекает и может накапливаться на нижних кромках и в местах капиллярного удержания. Карманы воздуха и скрытые полости дополнительно затрудняют равномерное распределение покрытия.
Достаточно ли измерить толщину покрытия в одной точке?
Нет, один замер не позволяет оценить равномерность всей поверхности. ASTM D823-18(2022) предусматривает измерение в нескольких зонах. Для сложной детали проверяют участки, где вероятны утолщения или недостаточная толщина, включая кромки, полости и места стекания состава.
Как выбрать метод измерения толщины покрытия?
Сначала определяют тип покрытия и материал основы, затем выбирают совместимый метод измерения. Для мокрой пленки применяют ASTM D1212 или ASTM D4414, для отдельных сухих покрытий - соответствующие методы ASTM D7091-22 или ASTM D1005. Для металлических покрытий могут подойти измерение по ступеньке или поперечному шлифу.
Чем опасен слишком толстый слой покрытия?
Избыточная толщина может повлиять на посадки, зазоры, балансировку и теплопередачу. Кроме того, слишком толстые зоны могут отслаиваться или растрескиваться. Поэтому увеличение толщины не означает автоматически более надежную защиту: важно контролировать локальное распределение покрытия и соответствие слоя требованиям детали.
Заключение
Окунание не гарантирует равномерную толщину слоя покрытия на сложной детали: результат меняют параметры процесса, стекание состава и геометрия изделия. Для точного машиностроения это может отразиться на посадках, зазорах и ресурсе. Надежная оценка требует проверки реальной детали и измерений в нескольких зонах подходящим для покрытия и основы методом.
Следующий шаг - определить участки детали, где отклонение толщины сильнее всего повлияет на работу узла, выбрать применимый стандарт измерения и провести контроль на реальном изделии. Если покрытие неравномерно, пересмотрите параметры процесса или метод нанесения, подтвердив результат повторными измерениями.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как смазка дозатора пищевой категории H1 поддерживает стабильную работу оборудования и влияет на производительность фасовочных линий.
Узнайте, как правильно выбрать смазку шпинделя станка, обслуживать подшипники и контролировать работу шпиндельных узлов.
Узнайте, чем смазать капот, чтобы петли не скрипели и не ржавели, а замок и тросик работали без сбоев.