
Обработка каналов смазкой методом окунания: возможности и ограничения
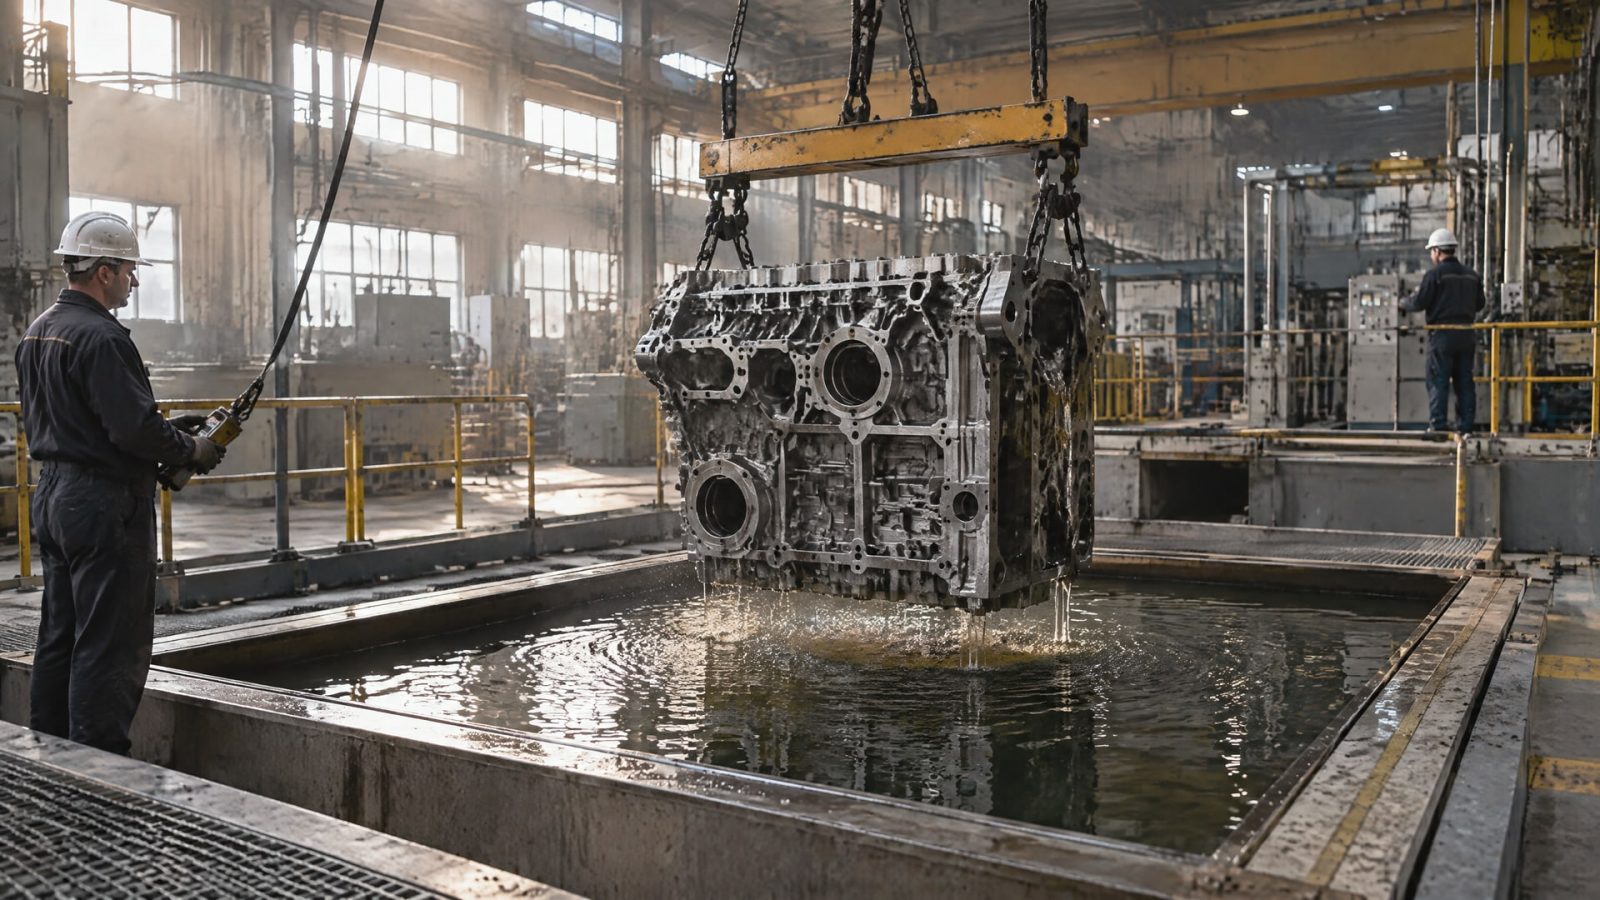
Обработка каналов смазкой методом окунания возможна, но погружение детали само по себе не гарантирует равномерного покрытия внутренних поверхностей. Для глубоких, узких и извилистых каналов могут понадобиться принудительный поток состава, вакуум, продувка или специальная оснастка. Если технологический процесс не обеспечивает доступа к поверхности, стоит рассмотреть другой или комбинированный метод нанесения.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые выбирают твердосмазочное покрытие для детали со сложной геометрией. Разберем, как оценить пригодность окунания, какие параметры задать для внутренних полостей и как проверить результат.
Как работает окунание деталей со сложной геометрией
При окунании деталь погружают в жидкий состав, после чего покрытие формируется на доступных ему поверхностях.
Для простой наружной геометрии процесс может быть прямолинейным, но у детали с карманами, отверстиями и каналами появляются зоны, где состав задерживается или, наоборот, не достигает поверхности. Поэтому сложная геометрия требует оценки не только внешнего вида детали, но и пути движения жидкости внутри нее.
Основные риски - неравномерность слоя, затененные участки и наплывы. Излишки могут скапливаться в нижних зонах, а узкие или сильно извилистые каналы иногда оказываются недоступны для выбранного состава и оснастки. Для жидких и суспензионных покрытий на распределение материала влияет реология, поэтому важно заранее определить способ отвода излишков после погружения.
Перед выбором процесса нужно отделить поверхности, которым покрытие действительно необходимо, от остальных. Внутренняя стенка может быть рабочей трибологической зоной, требовать защиты от коррозии или не выполнять функциональной роли. От этого зависят схема нанесения, необходимость маскирования и критерии приемки.
Окунание внутренних каналов следует рассматривать как технологическую задачу, а не как автоматическое следствие погружения детали. Для трубчатых полостей может потребоваться принудительный ламинарный поток внутри канала: он помогает обеспечить условия для испарения растворителя и формирования пленки. Для другой геометрии могут понадобиться вакуум, продувка или специальная оснастка. Если доступ к поверхности этими способами не обеспечить, потребуется альтернативный либо гибридный процесс.
Окунание внутренних каналов: как оценить геометрию
До запуска процесса инженер описывает каналы и полости, которые требуется обработать.
Для оценки важны глубина карманов, соотношение глубины и ширины отверстий (aspect ratio), изгибы и возможные зоны удержания остатков состава. Чем труднее обеспечить доступ к поверхности и удалить избыток материала, тем выше риск непокрытых участков или локального утолщения.
Для плунжерных отверстий обработка должна учитывать назначение поверхности и допуски сопряжения. Если покрытие попадет на участок с жесткими размерными ограничениями, избыточная толщина может оказаться нежелательной. Поэтому вместо общего требования «покрыть всю деталь» задают перечень зон: какие поверхности покрывать, какие маскировать и где контролировать слой.
В техническом задании полезно отдельно зафиксировать:
функциональные поверхности и участки, которые не нужно покрывать;
минимальную толщину на рабочих или коррозионно-опасных зонах;
допустимую максимальную толщину возле кромок и в областях с жесткими допусками;
способ контроля покрытия внутри отверстий и каналов;
доступность детали для очистки и инспекции после обработки.
Средняя толщина по детали не показывает, что происходит в конкретном канале. На одной поверхности слой может быть достаточным, а в соседней полости - отсутствовать или иметь наплыв. Поэтому критерии приемки формулируют для отдельных участков, а осуществимость процесса проверяют на пробных деталях с той же геометрией.
Как выбрать смазочное покрытие для каналов
Выбор начинается с функции покрытия.
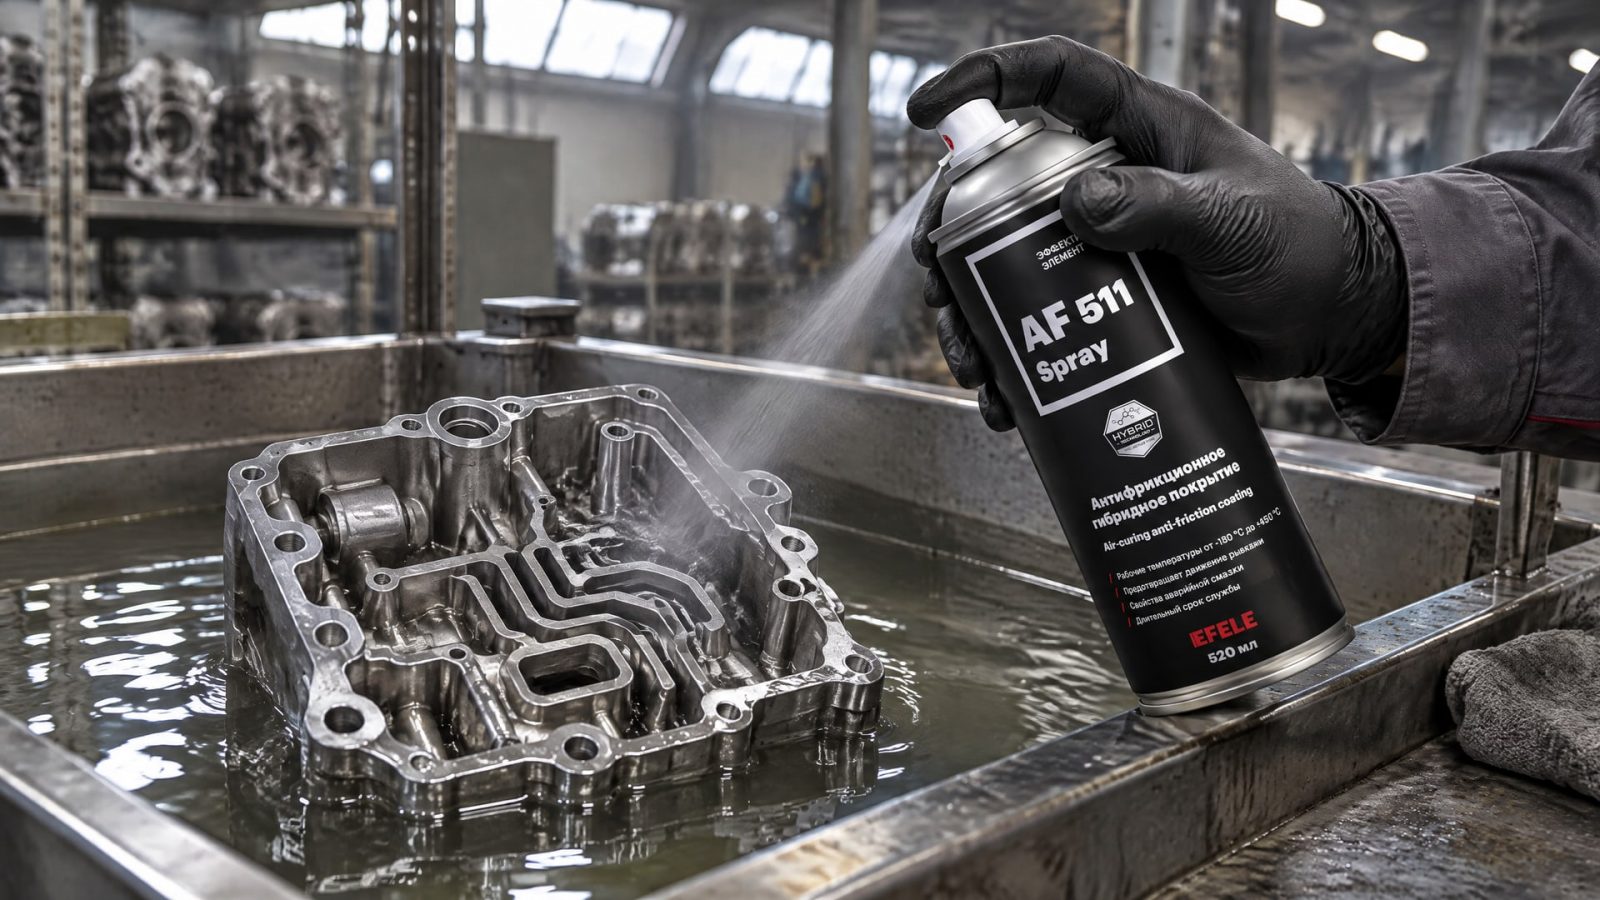
Для одних деталей важна смазка при контакте поверхностей, для других - защита от износа или коррозии. Также учитывают, какой участок должен получить покрытие и допустим ли материал в зонах с жесткими размерными требованиями. Само по себе применение окунания не определяет, какое покрытие подойдет детали.
Если обычная смазка может вымываться из рабочей зоны, а контакт сопровождается фреттингом или затрудненным холодным пуском, важно оценить твердосмазочное покрытие как отдельный вариант защиты. Для обработки окунанием деталей со сложной геометрией и внутренними каналами в этой задаче применяют антифрикционное сухое покрытие EFELE AF-511 Spray. Его выбор следует увязать с перечнем обрабатываемых поверхностей и пробным подтверждением равномерности внутри каналов.
Для широкого спектра задач со сложными поверхностями рассматривают антифрикционные покрытия MODENGY. Однако название линейки не заменяет подбора под конкретную деталь: нужно сверить требования к рабочим зонам, способ нанесения и допустимую толщину. Если канал узкий или извилистый, важно подтвердить, что выбранный состав и схема окунания позволяют обработать нужную поверхность.
При смазочном заполнении внутренних полостей может быть уместна более мягкая пластичная смазка. Диапазон NLGI 000–1 относится к очень текучим и очень мягким классам, которые рассматривают, когда нужны прокачиваемость и распределение по труднодоступным зонам. Например, для NLGI 2 в таблице приведен диапазон worked penetration 265–295 по DIN ISO 2137. Эти показатели описывают консистенцию, а не качество и не способность покрытия проникнуть в любую геометрию.
Классификация пластичных смазок по ISO 6743-9 связана с условиями применения. ISO 12924-2023 задает спецификации для family X (greases) в классе L по ISO 6743-9. Соответствие классификации само по себе не подтверждает пригодность материала для конкретного канала: применимость оценивают с учетом задачи и конструкции детали.
Как настроить процесс нанесения и отвода излишков
Для равномерного результата недостаточно выдержать деталь в составе.
Нужно обеспечить поступление материала к целевым поверхностям и контролировать его удаление после погружения. Если состав задерживается в нижней части кармана или канала, там может образоваться утолщение. Если внутренняя поверхность плохо омывается, возможна зона с недостаточным покрытием.
Для внутренних трубчатых полостей может применяться принудительный ламинарный поток. Его задача - создать условия для полноценного испарения растворителя и формирования пленки внутри трубы. Конкретный способ подачи и отвода состава зависит от формы детали, глубины полости и технологической оснастки; универсального решения для всех каналов нет.
При подготовке процесса стоит проверить:
как состав поступает к каждой целевой поверхности;
где после извлечения детали могут удерживаться его остатки;
можно ли удалить избыток без нарушения требуемого покрытия;
доступна ли внутренняя поверхность для последующей очистки;
позволяет ли оснастка повторять положение детали и условия стекания.
Для сложной геометрии настройки подтверждают на пробной детали. Это помогает увидеть, где возникают наплывы, затенение или непрокрытые участки, прежде чем распространять процесс на серию. Если результат нельзя оценить визуально, заранее выбирают метод инспекции, который подходит для внутренней поверхности.
Контроль качества покрытия внутри детали
Контроль должен отвечать на вопрос, покрыты ли именно функциональные участки, а не только наружная поверхность.
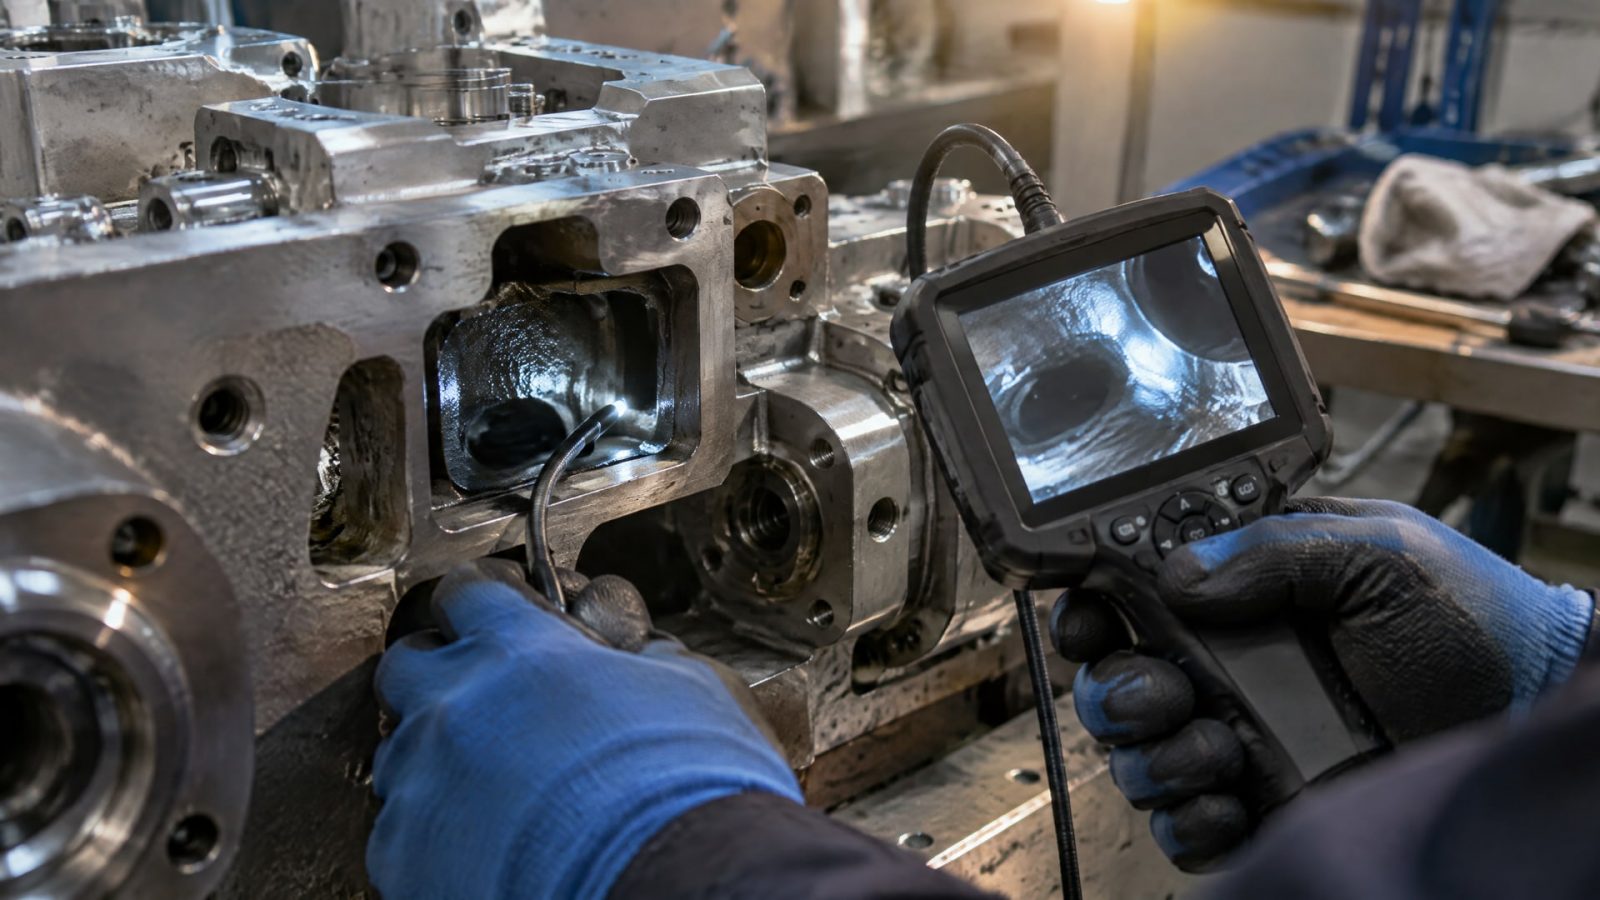
Для каналов и отверстий используют способы инспекции, позволяющие осмотреть внутренние стенки, в том числе borescope-контроль. Если геометрия не дает провести осмотр или измерение выбранным способом, это ограничение учитывают еще при разработке процесса.
На пробных деталях проверяют равномерность покрытия, наличие непрокрытых зон и скоплений материала. Для этого заранее задают точки контроля и допустимую толщину по зонам. При жестких допусках отдельно оценивают участки, где слой может повлиять на сопряжение. Проверка одной доступной наружной поверхности не подтверждает качество обработки внутренних каналов.
Критерии приемки следует связать с функцией каждой поверхности. Для рабочей зоны важны непрерывность покрытия и соответствие заданной толщине; для участка с размерными ограничениями - соблюдение установленного максимума. Если внутренняя поверхность имеет сложный профиль, способ контроля выбирают так, чтобы он действительно позволял оценить нужную зону.
Результат пробной обработки фиксируют вместе с геометрией детали, схемой нанесения и способом контроля. Если обнаружены недоступные участки или нестабильное распределение материала, корректируют оснастку и процесс либо рассматривают альтернативную технологию. Такой подход надежнее предположения, что покрытие при погружении автоматически попадет во все каналы.
Часто задаваемые вопросы
Можно ли обработать внутренние каналы окунанием?
Можно, если процесс обеспечивает доступ состава к внутренней поверхности и позволяет сформировать равномерное покрытие. Для трубчатых полостей может потребоваться принудительный ламинарный поток, а для сложных каналов - вакуум, продувка или специальная оснастка. При невозможности обеспечить доступ рассматривают другой либо гибридный метод.
Подойдет ли окунание для плунжерных отверстий?
Это зависит от глубины и формы отверстия, его назначения и размерных допусков. До обработки определяют, какие поверхности должны быть покрыты, и задают допустимую толщину. Затем проверяют результат на пробной детали, уделяя внимание внутренним стенкам и участкам сопряжения.
Какую пластичную смазку выбрать для труднодоступных полостей?
Если требуется прокачиваемость или распределение по внутренним полостям, рассматривают мягкие классы NLGI 000–1. NLGI описывает консистенцию, но не подтверждает пригодность материала для конкретной детали. Выбор также сверяют с условиями применения по ISO 6743-9 и проверяют на пробной детали.
Как контролировать покрытие внутри канала?
Нужен метод, который позволяет оценить внутреннюю поверхность, например borescope-инспекция. До запуска процесса определяют точки контроля и критерии для разных зон, включая минимальную и максимальную толщину. Если геометрия не позволяет достоверно провести осмотр, способ контроля необходимо пересмотреть.
Заключение
Обработка каналов смазкой методом окунания возможна, когда технологический процесс обеспечивает доступ к внутренним поверхностям, контролируемое удаление излишков и проверку результата. Для узких, глубоких и извилистых каналов погружение само по себе не гарантирует равномерности, поэтому нужно учитывать геометрию, свойства материала и способ контроля.
Следующий шаг - составить карту функциональных поверхностей детали, задать минимальную и максимальную толщину по зонам и провести пробную обработку с инспекцией внутренних каналов. По ее результатам можно подтвердить окунание или выбрать альтернативное технологическое решение.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Изучите сравнительные триботехнические испытания антифрикционных материалов на основе бронзографита и их применение.
Измерение коэффициента трения скольжения на трибометре по схеме «пин-диск» позволяет оценить износ материалов, покрытий и смазочных составов.
Узнайте, как правильно подобрать образцы для испытаний узлов трения, режимы и нагрузку для получения достоверных результатов.