
Снижаем риски попадания смазки в продукт: практические советы технологам
Технолог пищевого производства ежедневно сталкивается с критичной задачей: оборудование должно работать безупречно, а безопасность продукции - оставаться неприкосновенной. Именно здесь возникает парадокс смазок с допуском H1. Многие закупщики и инженеры воспринимают эту маркировку как полное разрешение «безопасно использовать везде». На самом деле H1 означает лишь одно: смазка допустима для случайного, технически неизбежного контакта с продуктом, а не для его защиты от загрязнения вообще. Риски остаются - и их нужно управлять активно. Эта статья раскрывает, как выбрать нужную смазку, где ее применять и какие ошибки в дозировке приводят к нарушениям даже при наличии H1-сертификата.
Технолог пищевого производства отвечает не только за рецептуру и технологию приготовления блюда или продукта, но и за чистоту производственной среды. Смазочные материалы, попадая в эту среду, становятся его ответственностью. Статья подскажет, как минимизировать риски и сохранить аккредитацию предприятия.
Что означает H1: разница между допуском и защитой
H1 - это не марка смазки, а регистрация NSF, подтверждающая, что продукт может безопасно соприкасаться с пищей в процессе обработки.
Ключевое слово здесь - может, а не должна. Допуск регулируется нормативом 21 CFR 178.3570, который задает перечень допустимых ингредиентов смазочного базового масла и присадок. Если в смазке используются только разрешенные компоненты, она может получить статус H1 или пройти сертификацию по ISO 21469.
Однако наличие H1-сертификата еще не означает, что смазка не попадет в продукт. Это означает только то, что если она туда попадет в случайно неизбежном количестве, это не создаст опасности для здоровья потребителя. Норма безопасного контакта установлена на уровне 10 ppm для смазочных масел - это примерно одна капля на тысячу литров продукта. Эта граница не волшебная, а научная: выше ее - риск, ниже - контроль.
Главное различие, которое часто упускают технологи: H1 не предотвращает загрязнение смазкой, она лишь допускает случайное загрязнение в рамках нормы. Если смазка попадет в продукт сверх этой нормы - даже H1-смазка создаст проблему.
Источники риска: где и как смазка попадает в продукт
Попадание смазки в пищу происходит через три основных канала: капли, остатки и брызги.
Чтобы их контролировать, нужно понять механизм каждого.
Избыточное нанесение как главный риск
NSF прямо указывает на требование минимально необходимого количества. Это не рекомендация, а обязательное условие применения H1-смазок над продуктовыми линиями. Практика показывает: многие мастера по смазке наносят смазку «с запасом», полагая, что сгустить лучше, чем недосмазать. Это прямой путь к проблемам.
Когда смазки слишком много, она неизбежно вытекает из узла, попадает на технологические поверхности, контактирующие с продуктом, и стекает вниз. Если это конвейер с открытым лотком, если это упаковочное оборудование с зазорами - капли смазки окажутся прямо на продукции.
Для узлов, где смазка наносится в профилактических целях (шпиндели, направляющие, зазоры суппортов), минимально необходимое количество - это то, которое оставляет на трущихся поверхностях тонкую пленку. После высыхания избыток удаляется.
Неправильный выбор места нанесения
Пищевое производство разделяется на несколько зон по риску контакта:
Зоны с прямым контактом (над открытым продуктом, на упаковочных лентах, на режущих кромках): здесь даже H1-смазку нельзя применять постоянно; можно только как временную антикоррозионную пленку перед сборкой, которая затем полностью удаляется.
Зоны возможного контакта (над закрытыми линиями, над конвейерами с защитными экранами, в суставах регулировочных болтов): H1-смазка применяется, но в минимальном количестве и с регулярной проверкой.
Зоны без контакта (двигатели под полом, редукторы в отдельном помещении, гидравлические системы в закрытых шкафах): для таких узлов пищевой допуск не требуется; нужна смазка по техническим параметрам, NLGI и температурному диапазону.
Ошибка происходит, когда технолог не разделяет эти зоны или полагает, что раз смазка пищевая, можно применять ее везде. На практике: смазка-аэрозоль для очистки зовется «пищевой», потому что может попасть на оборудование над продуктом, но это не означает, что нужно ее распылять на каждый болт.
Остатки после обслуживания
NSF указывает на необходимость удаления излишков смазки после ее нанесения, если есть риск перехода в продукт. Это особенно важно для антикоррозионных пленок и смазок, которые наносят перед сборкой оборудования.
Закупщики и инженеры часто забывают эту процедуру: смазка нанесена, узел собран, оборудование запущено. Никто не проверяет, остались ли капли на внешних поверхностях, не вытекает ли смазка из зазоров первого же часа работы. За смену это может стать хронической проблемой.
Для управления риском нужна чек-лист: после нанесения смазки на критичные участки проверить видимые поверхности, удалить излишки чистой безворсовой салфеткой и только затем запустить оборудование.
Как выбрать правильную H1-смазку: критерии и проверки
Выбор начинается не с красивого названия, а с трех проверок: соответствие нормативу, сертификация и параметры консистенции.
Первая проверка: 21 CFR 178.3570 и NSF-регистрация
Прежде чем купить смазку, закупщик должен запросить у поставщика документ, подтверждающий, что продукт зарегистрирован в NSF как H1-смазка. Это не сложно: NSF ведет открытый реестр одобренных смазочных материалов. Номер регистрации, дата и статус - все можно проверить. Если поставщик не может предоставить номер NSF-регистрации, это первый признак того, что смазка не имеет H1-допуска.
Второе требование - соответствие 21 CFR 178.3570. Этот нормативный документ содержит два списка: компоненты, которые разрешены, и компоненты, которые запрещены. H1-смазка должна содержать только разрешенные ингредиенты. Поставщик обязан предоставить техническое описание (TDS) с указанием состава или хотя бы типа базового масла и присадок. Если TDS расплывчив («минеральное масло пищевого назначения» без деталей) - это красный флаг.
Вторая проверка: ISO 21469
ISO 21469 - это не альтернатива H1, а дополнительный стандарт гигиенических требований. Он охватывает не только состав смазки, но и дисциплину производства (чистота производственной линии, контроль микробиологии, отсутствие посторонних примесей) и рекомендации по применению (минимальное количество, хранение, обслуживание). Смазка, сертифицированная по ISO 21469, прошла комплексную проверку.
Если у поставщика есть ISO 21469 - это плюс. Если ее нет, но есть H1 - это приемлемо, но требует большей внимательности со стороны технолога при применении.
Третья проверка: консистенция (NLGI) и температурный диапазон
NLGI - класс, определяющий вязкость пластичной смазки: от мягкой (NLGI 0, 1) до жесткой (NLGI 2, 3). Для каждого узла оборудования нужна смазка с определенным NLGI: для подшипников - обычно NLGI 2; для суставов и зазоров - часто NLGI 1 или 0; для направляющих - зависит от скорости движения.
Ошибка: закупить H1-смазку NLGI 2 для узла, который требует NLGI 0. Результат: смазка не попадет в трущиеся поверхности, узел перегреется, и мастер добавит еще смазки, что приведет к ее вытеканию.
Температурный диапазон (обычно от -10°C до +60°C или иной) должен соответствовать условиям работы оборудования. Для холодильных камер нужны смазки с низкой температурой застывания; для линий с горячей обработкой - со стойкостью к окислению.
Регламент нанесения: минимальность и контроль
Минимально необходимое количество - это не просто число миллилитров.
Это объем, который обеспечивает техническую функцию (предотвращение износа, коррозии или скрипа) и при этом не создает риска избытка.
Как определить минимально необходимое количество
Для каждого узла оборудования есть технический регламент от производителя: смазку нанести точечно на оси вращения, тонким слоем на направляющие, несколько капель в суставы. Это не прихоть, а расчет. Производитель оборудования знает емкость узла, скорость вращения, температурный режим - и на основе этого предписывает объем.
Технолог или инженер должен запросить регламент смазки для каждого критичного узла и документировать его. Это не усложнение, а защита от ошибок. Затем, на месте, обучить мастеров, как правильно наносить: не визуально «видно было смазано», а по алгоритму. Например: включить оборудование в холостую, добавить 3-5 капель смазки на подшипник, работать 1-2 минуты, остановить, вытереть излишки, потом уже работать с продуктом.
Периодичность и точки контроля
Смазка изнашивается, окисляется и высыхает. Интервал переслазки зависит от температуры и нагрузок: в холодильнике и при низких нагрузках это может быть раз в 3-6 месяцев; при высоких температурах или скоростях - раз в 2-4 недели. Закупщик и технолог должны вместе установить периодичность и зафиксировать ее в регламенте обслуживания.
Точки контроля - это видимые места на оборудовании, где можно обнаружить утечку или избыток смазки. Для конвейерной линии это могут быть направляющие рельсы, натяжные ролики, шарниры. Для упаковочного автомата - подшипники, муфты, суставы рычагов. Во время профилактического осмотра мастер проверяет наличие потеков, капель и остатков. Если смазка вытекает регулярно - это сигнал к корректировке дозировки вниз.
Когда смазка контактирует с продуктом: алгоритм минимизации риска
Случайный контакт H1-смазки с продуктом все равно нежелателен, даже если норматив это допускает.
Цель технолога - свести его к абсолютному минимуму.
Сценарии риска и ответные меры
Сценарий 1: смазка на внешней поверхности конвейера, по которому проходит открытый продукт
Ответ: между смазкой и продуктом должна быть преграда. Для современного оборудования это экран из пищевого пластика или нержавеющей стали. Если конвейер старого образца без экранов - необходимо установить дополнительный щиток. Если это невозможно - снизить дозировку смазки до микроскопического объема и увеличить интервал переслазки. Смазка должна наноситься так, чтобы полностью впитаться в подшипник, а на внешних поверхностях оставался только тонкий, едва видимый слой.
Сценарий 2: смазка на ремне или цепи, которые близко проходят над продуктом
Ответ: использовать смазки низкой консистенции (NLGI 0, 1) для минимизации брызг при центрифугировании. Или применить специальные масла вместо пластичной смазки, если это позволяет конструкция. Для цепей и ремней есть H1-масла, которые лучше подходят для этого.
Сценарий 3: смазка в суставах или болтах над продуктом, которые периодически разбираются
Ответ: перед разборкой узла остатки смазки удаляются полностью. Затем узел смазывается заново минимальным количеством, собирается и только после этого устанавливается на место. Смазка, наносимая перед монтажом, служит антикоррозионной пленкой, а не рабочим смазочным материалом. После сборки эта пленка остается внутри узла, на внешние поверхности она не попадает.
Использование антикоррозионных пленок и их удаление
H1-смазки часто применяют как антикоррозионные пленки: перед длительным хранением или перед отправкой в холодильник элементы оборудования покрывают тонким слоем смазки для защиты от ржавчины. Это законно - NSF одобрил такое применение. Но есть условие: перед тем как оборудование вернется в режим производства, пленка должна быть полностью удалена.
На практике это означает: смазка нанесена, оборудование постояло, потом его протерли чистой салфеткой до сухого вида. Если требуется еще работоспособность смазки - наносится свежий минимальный слой после пуска.
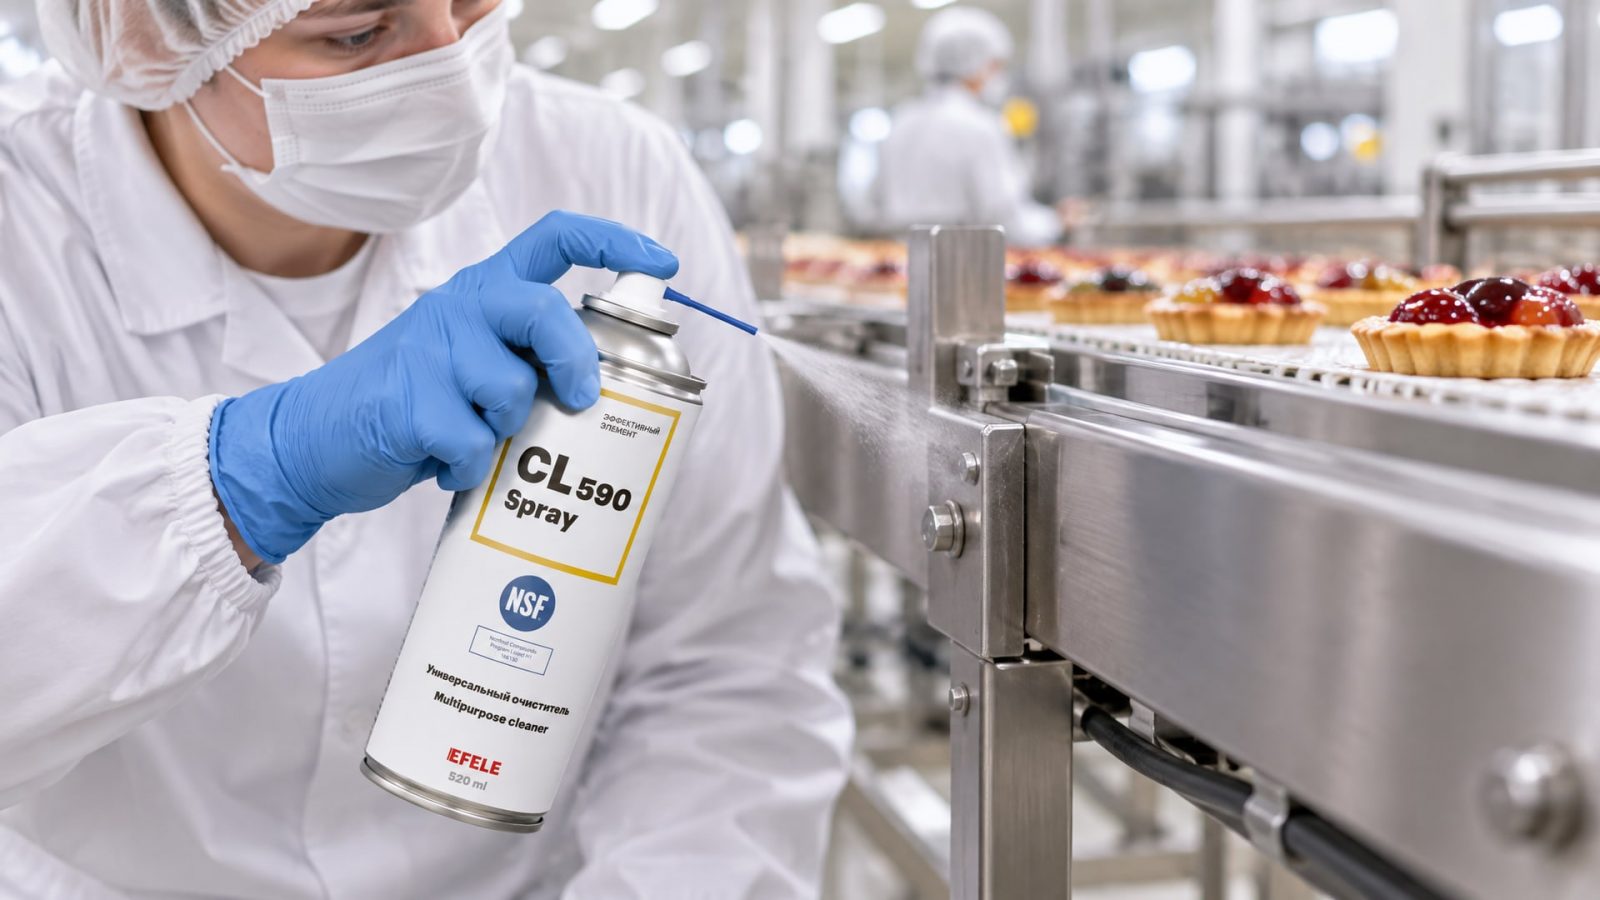
Для очистки поверхностей и оборудования в пищевой промышленности, где возможен случайный контакт с продуктами, целесообразно применять очистители с пищевым допуском NSF H1, например EFELE CL-590 Spray, который позволяет эффективно удалить старые остатки смазки и антикоррозионные пленки, подготовив узлы к свежей переслазке.
Контрольный лист технолога: от выбора до применения
Чтобы минимизировать риск попадания смазки в продукт, технолог должен проверить несколько пунктов перед каждым этапом.
До закупки
Запросить у поставщика номер NSF-регистрации H1 для предложенной смазки. Проверить в открытом реестре NSF.
Запросить техническое описание (TDS) с указанием типа базового масла и присадок. Убедиться, что они соответствуют 21 CFR 178.3570.
Проверить, что консистенция (NLGI) и температурный диапазон подходят для вашего оборудования.
При возможности выбрать смазку, сертифицированную по ISO 21469.
Узнать срок годности и условия хранения (если смазка хранится при неправильной температуре, она может деградировать).
После доставки, перед применением
Проверить, что упаковка не нарушена и цвет, консистенция соответствуют спецификации.
Прочитать и распечатать рекомендации производителя смазки по применению; выделить пункт о минимально необходимом количестве.
Уточнить в технической документации оборудования точки смазки и рекомендуемый объем; если документации нет - запросить у производителя или сервисной службы.
При нанесении смазки
Убедиться, что рабочая зона над продуктом очищена и сухая (не смешивать остатки старой смазки с новой).
Нанести смазку точно в обозначенные точки, не разбрызгивая.
После нанесения протереть внешние поверхности узла чистой салфеткой - убрать видимые остатки.
Если это антикоррозионная пленка - дать ей высохнуть, потом полностью удалить перед запуском.
Документировать: дату, время, объем (если возможно), инициалы мастера, признаки: 0 = утечек не видно, 1 = минимальная течь, 2 = видимая течь.
Регулярный контроль (еженедельно или поквартально)
Визуально проверить точки смазки на предмет потеков и остатков.
Если видны брызги на внешних поверхностях, конвейере или продукте - снизить дозировку или увеличить интервал между переслазками.
Вести журнал наблюдений: фиксировать дату, место утечки, причину (если понятна), принятые меры.
Часто задаваемые вопросы
Если я использую H1-смазку, нужно ли ее удалять после нанесения?
Да, если смазка нанесена как антикоррозионная пленка перед сборкой или хранением. NSF прямо указывает на необходимость удаления излишков, если есть риск перехода в продукт. Если смазка нанесена непосредственно в рабочий узел (подшипник, суставу), ее не удаляют - она остается внутри узла и не контактирует с продуктом, что безопасно.
Что означает 10 ppm, и как это контролировать?
10 ppm (миллионных долей) - это допустимое максимальное содержание смазочного масла в пище. Это примерно одна капля на тысячу литров. Контролировать это числовое значение в цехе практически невозможно без лабораторного оборудования. Вместо этого контролируют источники риска: дозировку, герметичность узлов, наличие экранов. Если эти параметры управляются, риск превышения 10 ppm минимален.
Может ли одна H1-смазка заменить все остальные на производстве?
Нет. H1-смазка подходит только для узлов, где возможен контакт с пищей. Для редукторов, электромоторов, гидравлических систем в отдельных помещениях пищевой допуск не требуется - можно использовать обычные промышленные смазки, выбирая их по техническим параметрам. Применение H1-смазки везде повышает затраты без добавления безопасности.
Правда ли, что пищевые смазки никогда не вытекают?
Нет. Любая смазка может вытечь, если ее слишком много, если температура высокая, если узел изношен или неправильно подобран NLGI. Пищевой допуск H1 не означает, что смазка останется на месте магически. Это означает только то, что если она попадет в продукт случайно, это будет безопасно - при соблюдении нормы 10 ppm.
Что делать, если смазка все равно попадает в продукт, несмотря на все меры?
Это сигнал к срочному аудиту. Причины могут быть: неправильный выбор NLGI для узла, избыточная дозировка, износ подшипников, неплотное прилегание узла, отсутствие экранов. Нужно последовательно проверить каждый пункт: снизить объем, проверить консистенцию, осмотреть техническое состояние, установить дополнительные защиты. Если проблема сохраняется - возможно, нужна смена конструкции узла (например, переход с открытого подшипника на закрытый).
Заключение
Технолог пищевого производства, ответственный за качество продукта, должен понимать: H1-допуск смазки - это не гарантия безопасности, а лишь предусловие для безопасного применения. Реальная безопасность достигается через соблюдение трех принципов: выбор правильной смазки с проверкой NSF-регистрации и соответствия 21 CFR 178.3570; применение минимально необходимого количества согласно техническому регламенту оборудования; регулярный контроль точек смазки и удаление излишков.
Разумное подходит к выбору H1-смазок практикуется на большинстве современных пищевых производств и проверяется при аудитах. Закупщик и технолог, которые документируют регламент смазки, ведут журнал обслуживания и корректируют дозировку по результатам наблюдений, минимизируют риск попадания смазки в продукт и одновременно экономят на ее расходе. Первый шаг - запросить у поставщика полный пакет документов на предложенную H1-смазку и сверить его с требованиями вашего производства и стандартом 21 CFR 178.3570.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как pH СОЖ влияет на коррозию оборудования и стойкость инструмента, и как поддерживать оптимальный уровень для эффективной работы.
Аналоги пищевых смазок H1: узнайте, как выбрать качественный смазочный материал по цене и избежать подделок для безопасности производства.
Узнайте, как защита от ржавчины с помощью смазки продлевает срок службы садовых инструментов, делая их надежными и эффективными.