
Антипригарное покрытие для узлов трения металл-металл: сравнение свойств и износостойкости
Для узлов металл-металл антипригарное покрытие выбирают не по одному признаку «скользкости», а по сочетанию коэффициента трения, износостойкости, адгезии к подложке и условий работы. Низкое трение само по себе не гарантирует долгий ресурс: в испытании PTFE-покрытия коэффициент трения составил около 0,18, но пленка разрушилась примерно после 130 циклов в конкретной тестовой схеме.
Материал полезен инженерам, техническим специалистам и снабженцам, которым нужно подобрать покрытие узлов трения для скользящих пар, соединений и упаковочного оборудования. Разберем различия между сухими антифрикционными пленками, покрытиями PTFE и PVD, покажем, как учитывать подготовку поверхности и результаты испытаний, а также объясним, почему выбор зависит от режима узла, а не от универсального рейтинга.
Что означает антипригарное покрытие для промышленного узла
В промышленности под антипригарным покрытием обычно понимают не бытовое покрытие посуды, а сухую антифрикционную пленку, anti-seize-состав или твердое покрытие, которое помогает снизить трение, заедание и износ металлических поверхностей.
Для выбора важно установить, какое именно явление нужно ограничить: налипание материала, фреттинг при малых перемещениях, микросваривание при нагрузке или скачкообразное движение stick-slip.
Покрытия типа anti-friction наносят тонкой пленкой. Она сглаживает влияние микронеровностей и помогает получить более стабильный коэффициент трения, в том числе при высокой нагрузке. Но сам термин «антипригарное» не описывает ресурс покрытия: он не сообщает, насколько прочно пленка держится на металле и как долго сопротивляется механическому воздействию.
Бытовое сравнение со сковородой с антипригарным покрытием может быть полезно только для общего понимания функции: поверхность меньше удерживает контактирующий материал. Однако промышленный узел работает при других нагрузках и видах движения, поэтому свойства покрытия для сковородки с антипригарным покрытием нельзя напрямую переносить на скользящую пару или крепежное соединение.
Перед выбором определяют режим работы узла:
Статический контакт или относительное движение поверхностей.
Непрерывное скольжение, вибрация или редкие перемещения.
Высокая нагрузка, температурные колебания или влажная среда.
Требования к коэффициенту трения, моменту затяжки и защите от фреттинга.
Anti-seize-составы используют не только в резьбовых соединениях. Они применяются также в динамических системах, посадках с натягом, шлицах, муфтах и сопряжениях с относительным движением. Это не означает, что смазка и покрытие взаимозаменяемы: решение зависит от конструкции узла, способа нанесения и требуемой стабильности трения.
Какое антипригарное покрытие лучше: сравнение типов
Универсального ответа на вопрос, какое антипригарное покрытие лучше, нет.
Разные группы решают разные задачи, а их свойства зависят от подложки, подготовки поверхности и режима эксплуатации. Сравнивать варианты стоит по одинаковым показателям и по результатам испытаний, проведенных в сопоставимых условиях.
| Тип решения | Что учитывают при выборе | Ограничения и особенности |
|---|---|---|
| PTFE-покрытие | Низкое трение и антиадгезионные свойства | Ресурс зависит от нагрузки, адгезии и условий испытания |
| Покрытие на основе MoS2 | Нагрузка, защита от фреттинга и stick-slip | В одном из источников отмечено ограничение для влажной среды |
| Полимерное или фторполимерное сухое покрытие | Скользящие свойства стальных деталей и снижение прилипания | Требуется проверить совместимость покрытия с подложкой и режимом |
| Твердое PVD-покрытие | Износостойкость и антиадгезионное поведение | Свойства зависят от конкретного материала покрытия и обрабатываемой детали |
| Anti-seize-состав | Защита от заедания и снижение трения в соединении | Избыток состава может повлиять на герметичность и предсказуемость соединения |
В испытании PTFE-покрытия зафиксировали коэффициент трения около 0,18. При этом пробой пленки произошел примерно после 130 циклов в конкретной схеме испытания, а критическая нагрузка разрушения адгезии к металлической подложке составила около 8,5 Н. Эти значения полезны для сопоставления методик, но не служат универсальными характеристиками всех PTFE-покрытий.
Для твердого PVD-покрытия CrN отмечены хорошая адгезия и антиадгезионный эффект при применении на алюминии и меди. В целом низкофрикционные твердые PVD-покрытия связывают с повышением износостойкости и снижением прилипания. Но одного названия материала недостаточно: нужно сверять данные по конкретному покрытию и подложке.
Поэтому вместо условного рейтинга покрытий оценивают показатели, связанные с задачей: коэффициент трения, износ, адгезию, твердость, стойкость к среде и устойчивость к выбранному виду нагрузки. Для крепежа отдельно учитывают момент затяжки: приведенные для anti-seize расчетные k-factors составляют около 0,13-0,15, для смазанного крепежа - 0,15-0,18, а для сухой стали - около 0,20. Эти ориентиры нельзя переносить на другие составы без проверки технических данных.
Как износостойкость зависит от толщины и подготовки поверхности
Для антифрикционных покрытий типичная толщина пленки составляет 5-20 мкм.
Слой должен быть толще шероховатости сопрягаемых поверхностей, чтобы перекрыть неровности и сформировать рабочую пленку. Однако увеличивать толщину без необходимости не следует: слишком толстое покрытие хуже выдерживает механическую нагрузку.
Ресурс определяется не только толщиной. На эффективность влияют обезжиривание и подготовка металлической поверхности. В зависимости от детали и технологии применяют фосфатирование, пескоструйную обработку или анодирование. Эти способы не взаимозаменяемы: их выбирают с учетом материала подложки и требований к покрытию.
Перед нанесением поверхность очищают от масла, грязи и старых смазочных материалов. Если загрязнения остаются, покрытие может хуже сцепляться с металлом, а его поведение под нагрузкой станет менее предсказуемым. Для контроля процесса также важны чистый инструмент и однородность состава: повторное загрязнение кисти разными материалами снижает предсказуемость свойств.
Практически полезно зафиксировать в технологической карте как минимум следующие параметры:
Состояние и способ подготовки поверхности.
Требуемую толщину пленки и метод ее контроля.
Участки нанесения и участки, которые должны остаться чистыми.
Условия сушки или последующей обработки, если они предусмотрены технологией.
Испытательный режим, по которому оценивают трение и износ.
Для anti-seize в резьбовых и фланцевых соединениях наносят тонкий слой только на контактные поверхности. Избыток состава может вытечь или повлиять на герметичность, особенно в соединениях с прокладками. Сгущение состава при хранении тоже меняет коэффициент трения и работу соединения, поэтому перед применением проверяют его состояние.
Результаты испытаний необходимо читать вместе с описанием методики. Например, значение адгезии около 8,5 Н для исследованного PTFE-покрытия относится к конкретной испытательной схеме, а не задает норму для любого металла и любого способа нанесения. Если нагрузка, подложка или подготовка отличаются, прямое сравнение результатов может ввести в заблуждение.
Покрытие узлов трения: выбор по режиму работы
Выбор покрытия узлов трения начинают с анализа движения и среды, а не с общего обещания «не пригорает».
Для непрерывного скольжения важны устойчивость пленки и износ. При вибрации и микроперемещениях обращают внимание на фреттинг и stick-slip. В резьбовом соединении важны повторяемость трения и влияние состава на момент затяжки.
Влажность также меняет выбор. Для MoS2-решений в материалах по теме отмечено ограничение при работе во влажной среде, поэтому такой вариант нельзя назначать автоматически. Для термонагруженного узла помимо коэффициента трения проверяют адгезию, твердость, стойкость к температурным колебаниям и совместимость с подложкой. Числовые пределы этих характеристик берут из технических данных конкретного покрытия, а не переносят с похожего решения.
В упаковочном оборудовании отдельная задача возникает там, где движущийся или нагреваемый элемент контактирует с нетканым материалом. Если материал пригорает или удерживается на поверхности, это может нарушать ход операции и требовать очистки узла. Простая замена смазки упаковочного оборудования не всегда решает проблему: сначала выясняют, нужна ли жидкая смазка или сухое покрытие на контактирующей металлической поверхности.
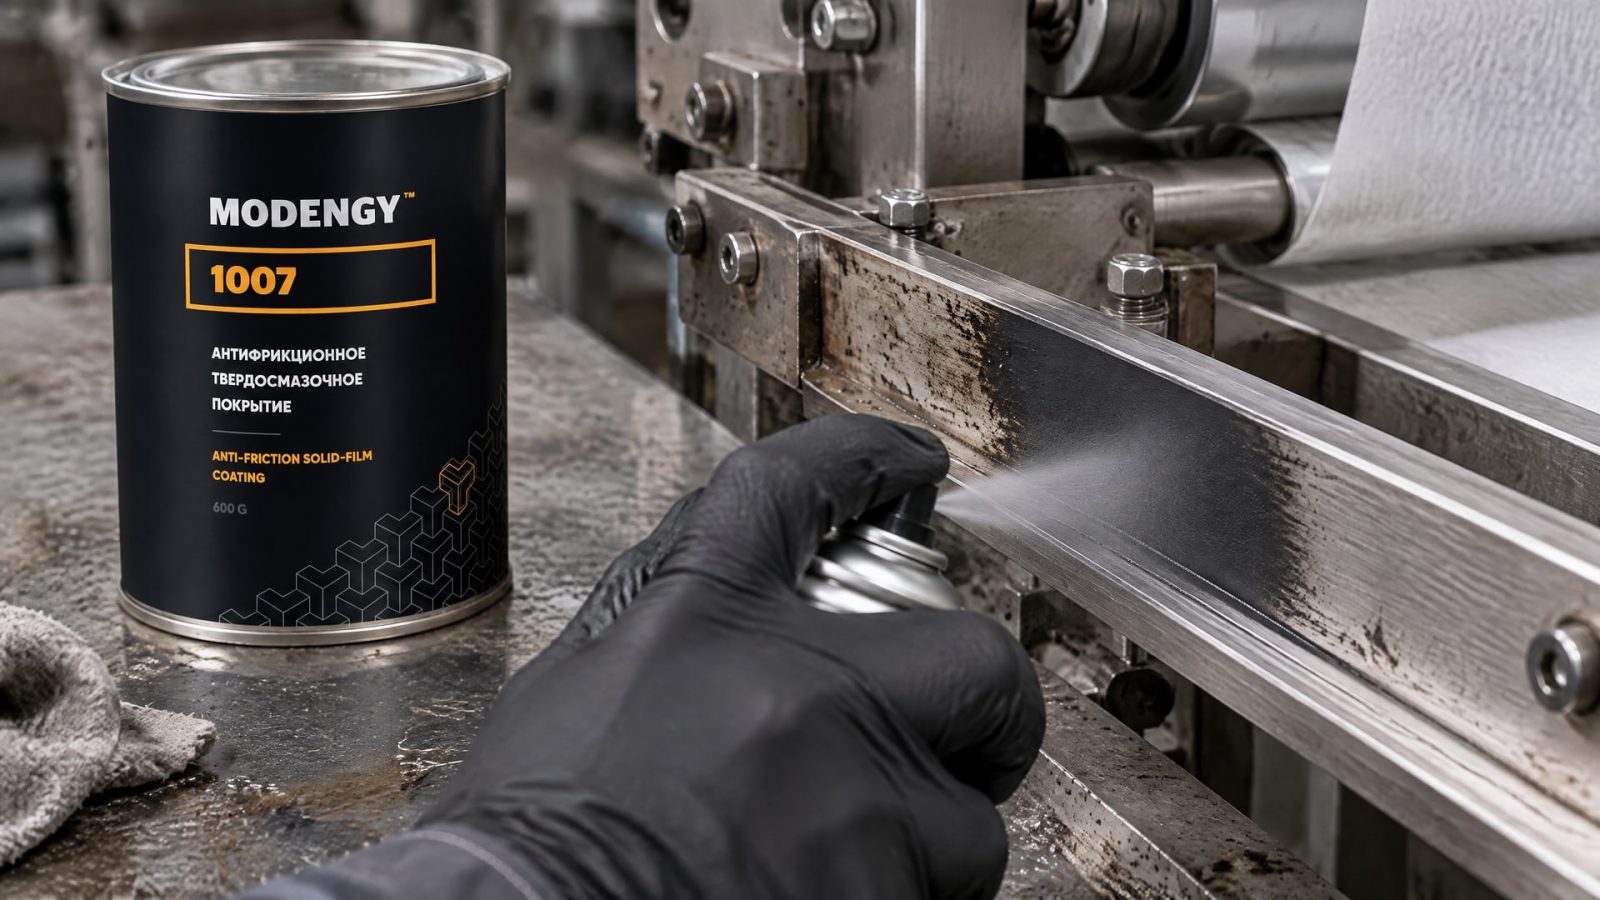
В реальном применении антифрикционное покрытие MODENGY 1007 используют для исключения пригорания нетканого материала в упаковочном оборудовании. При оценке подобного решения важно учитывать конструкцию контактирующего элемента и условия его работы, а затем проверять результат на самом узле. Такой подход помогает не подменять анализ задачи общим подбором «самого скользкого» материала.
Для других условий, когда требуется иное сочетание антиадгезионных и антифрикционных свойств, в линейке MODENGY представлены покрытия на основе ПТФЭ. Конкретный вариант выбирают по подложке, режиму движения и среде. Одного указания на полимерную основу недостаточно, чтобы заключить, что покрытие подойдет для конкретной детали.
Как оценить покрытие до внедрения
До внедрения покрытия определяют критерии приемки.
Ими могут быть коэффициент трения, число циклов до износа, отсутствие заедания, устойчивость пленки или стабильность момента затяжки. Если сравниваются два решения, условия испытаний должны быть одинаковыми: материал деталей, подготовка поверхности, нагрузка и схема движения влияют на результат.
Для крепежа нельзя использовать средний коэффициент трения как универсальную константу. В расчетах для резьбовых соединений приводятся ориентиры k-factor: около 0,20 для сухой стали, 0,15-0,18 для смазанного крепежа и примерно 0,13-0,15 для anti-seize. Конкретное значение зависит от состава, поэтому при заданном моменте затяжки сверяются с техническими данными производителя.
При проверке сухого покрытия полезно отдельно оценить:
Адгезию к металлической подложке после подготовки поверхности.
Износ при нагрузке и движении, соответствующих реальной эксплуатации.
Стабильность коэффициента трения на протяжении испытания.
Поведение при воздействии влажной среды и температурных колебаниях, если они присутствуют в узле.
Возможность наносить слой с заданной толщиной на детали требуемой геометрии.
Отдельное внимание уделяют тому, как получены заявленные показатели. Низкий стартовый коэффициент трения может сочетаться с ограниченным ресурсом, как показывает испытание PTFE-покрытия с результатом около 0,18 и пробоем примерно после 130 циклов в конкретной схеме. Эти данные не позволяют сделать вывод о долговечности всех покрытий того же типа, но показывают, почему необходимо оценивать пленку в течение всего испытания.
Если соединение герметичное или содержит прокладку, проверяют, не попадает ли состав на лишние участки и не возникает ли вытекания. Для скользящей пары оценивают не только начальное движение, но и износ после заданного числа циклов. Такой план испытаний дает инженеру основание сравнить варианты по рабочим показателям, а снабженцу - описать требования к поставляемому материалу без привязки к неопределенному понятию «лучшее покрытие».
Часто задаваемые вопросы
Какое антипригарное покрытие лучше для металлического узла?
Лучшее покрытие определяется режимом узла. Для выбора учитывают вид движения, нагрузку, влажность, подготовку поверхности и требуемые свойства пленки. PTFE может давать низкий коэффициент трения, но результаты конкретного испытания показывают, что износостойкость нужно проверять отдельно. Сравнивайте материалы по одной методике и для одинаковых условий.
Можно ли судить об износостойкости только по коэффициенту трения?
Нет. Коэффициент трения описывает сопротивление движению в условиях измерения, но не показывает сам по себе, сколько циклов выдержит пленка и какова ее адгезия к металлу. В одном испытании PTFE-покрытие имело коэффициент около 0,18, однако пробой произошел примерно после 130 циклов. Это результат конкретной схемы, а не универсальная оценка.
Чем промышленное покрытие отличается от покрытия на сковороде?
Промышленное покрытие подбирают под контакт металлических деталей, нагрузку, движение и среду. Покрытие на сковороде предназначено для другой задачи, поэтому его свойства нельзя напрямую переносить на узел трения металл-металл. Для промышленного применения проверяют толщину пленки, подготовку подложки, адгезию и износостойкость в условиях, близких к эксплуатации.
Почему слишком толстая пленка может быстрее изнашиваться?
Слишком толстый слой хуже выдерживает механическую нагрузку. При этом чрезмерно тонкая пленка может не перекрыть шероховатость сопрягаемых поверхностей. Для anti-friction coatings типичный ориентир по толщине составляет 5-20 мкм, но требуемое значение зависит от шероховатости, технологии нанесения и конструкции узла.
Заключение
Антипригарное покрытие для узла металл-металл выбирают по комплексу характеристик: трению, износу, адгезии, толщине пленки, подготовке поверхности и условиям эксплуатации. Сравнение только по стартовому коэффициенту трения может скрыть ограниченный ресурс, а бытовое представление о покрытии посуды не заменяет инженерной оценки промышленного контакта.
Следующий шаг - описать режим работы узла, материал деталей, состояние поверхности и критерий приемки, затем сопоставить технические данные подходящих покрытий и проверить их на репрезентативном испытании. Для узла упаковочного оборудования с пригоранием нетканого материала отдельно оценивают контактирующую поверхность и возможность применения сухого антифрикционного покрытия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как антипригарное покрытие оборудования решает проблемы прилипания и пригорания нетканых материалов в упаковочных узлах.
Узнайте, когда графитовые твердые смазочные покрытия превосходят PTFE, учитывая температуру, нагрузку и среду.
Узнайте, как покрытие для задвижек помогает предотвратить прикипание гаек на шпильках, обеспечивая надежную работу арматуры.