
Твердые смазочные покрытия: когда графит подходит лучше PTFE
Графитовые твердые смазочные покрытия выбирают, когда узел работает при повышенной температуре в воздухе, а также когда важны электропроводность и работа под нагрузкой. Покрытия с PTFE чаще подходят для химически агрессивной среды, электрической изоляции, антиадгезионных задач и сравнительно легких нагрузок. Однозначного победителя нет: результат зависит от среды, контактной нагрузки, конструкции узла и состава самого покрытия.
Статья поможет инженерам и техническим специалистам сравнить графитовые и PTFE-содержащие решения, а закупщикам - определить, какие параметры запросить у поставщика. Разберем температурные ограничения, трение и нагрузку, подготовку поверхности и контроль качества. Отдельно рассмотрим пример применения покрытия в упаковочном оборудовании, где важно предотвратить пригорание нетканого материала.
Как работает графитовое покрытие трения
Графит, дисульфид молибдена и PTFE используют как твердые смазочные материалы в антифрикционных покрытиях.
Наполнитель уменьшает трение, но итоговые свойства задает не он один: важны связующая матрица и качество нанесения. В качестве связующих применяют системы на основе эпоксидов, силикатов и полиамид-имидов.
Для графита принципиальна влажность. В воздухе адсорбированная влага поддерживает его смазывающую способность, а в сухих условиях она снижается. Поэтому графитовое покрытие нельзя оценивать вне условий эксплуатации: один и тот же состав может вести себя по-разному при изменении влажности и режима работы.
Указанная для графита термостойкость превышает 2000 °C, но это не означает, что покрытие можно эксплуатировать при такой температуре. Практическое применение ограничивает окисление: ориентир для графита составляет примерно 500-600 °C. При выборе покрытия нужно сверяться с рабочим температурным диапазоном конкретной композиции и учитывать среду вокруг узла.
PTFE дает очень низкое трение и подходит для задач, где нужны химическая стойкость, антиадгезионные свойства или электрическая изоляция. В сравнении с графитом он чаще оказывается предпочтительнее при более легких нагрузках. Для узлов с повышенной температурой в воздухе графит обычно рассматривают как более подходящий вариант, но только с учетом влажности и характеристик готового покрытия.
Графит или PTFE-покрытие: что важнее условий эксплуатации
Выбирать между графитом и PTFE только по коэффициенту трения недостаточно.
Этот показатель зависит от подложки, давления, скорости, температуры и режима смазки. Даже значение порядка 0,02 для сухой пленочной смазки не гарантирует аналогичного результата в конкретном узле: оно достигается при удачно подобранном составе и условиях испытания.
| Условие или требование | Графитовое покрытие | Покрытие с PTFE |
|---|---|---|
| Повышенная температура в воздухе | Часто рассматривают как подходящий вариант; учитывают окисление и практический предел около 500-600 °C | Выбор зависит от характеристик конкретной композиции |
| Сухая среда или вакуум | Смазывающая способность графита может снижаться из-за отсутствия адсорбированной влаги | Может быть предпочтительнее, но состав проверяют по условиям эксплуатации |
| Химически агрессивная среда | Требуется оценка стойкости конкретного покрытия | Часто выбирают за химическую стойкость |
| Электропроводность | Графит чаще выигрывает по этому свойству | PTFE-содержащие решения чаще применяют, когда нужна электрическая изоляция |
| Антиадгезионная задача | Оценивают по составу и результатам испытаний | PTFE часто выбирают за антиадгезионные свойства |
В тяжелонагруженных узлах PTFE обычно уступает по несущей способности и долговечности ряду других твердых смазок. Но тип наполнителя не заменяет проверку пары трения: на ресурс влияют твердость и совместимость металлов, конструкция узла и контактная нагрузка.
Для инженерных антифрикционных покрытий приводят контактные давления до примерно 2500 MPa при правильной рецептуре и адгезии к подложке. Это не универсальный предел для любого графитового или PTFE-содержащего состава. Закупщику стоит запрашивать данные именно по выбранному покрытию и сопоставлять их с нагрузкой, скоростью и материалами деталей.
Антипригарные покрытия для оборудования: толщина и подготовка поверхности
Твердое смазочное покрытие работает как система: наполнитель, связующая матрица и подготовленная подложка влияют на результат совместно.
Если слой нанесен неравномерно, недостаточно сцеплен с поверхностью или не отвержден должным образом, паспортные свойства состава не гарантируют нужной работы узла.
Для инженерных антифрикционных покрытий типичная толщина сухой пленки составляет 10-20 мкм. Это ориентир, а не готовое требование для любого оборудования: нужную толщину определяют по спецификации покрытия и условиям применения. Важны также качество подготовки поверхности и равномерное распределение смазочного порошка в связующей матрице.
До внедрения покрытия следует определить, какие свойства будут проверять и по каким методикам. Для оценки толщины применяют ISO 2178 и ASTM B499. Адгезию твердых пленочных смазок проверяют по ASTM D2510; также используют ASTM D3359 Method B с решетчатой насечкой и отрывом ленты. Стойкость к растворителям оценивают по ASTM D5402, а коррозионную стойкость - по ASTM B117.
Подбор проверяют по совокупности характеристик, а не только по низкому трению. Для производственной задачи могут быть важны сцепление с подложкой, устойчивость к химическим веществам, коррозионная и температурная стойкость. Для смазочных покрытий машин также оценивают рабочую пару, режим контакта и фактическую равномерность слоя.
Пригорание нетканого материала в упаковочном оборудовании
На упаковочном оборудовании контакт материала с рабочей поверхностью может мешать стабильной работе линии, если нетканое полотно пригорает к узлу.
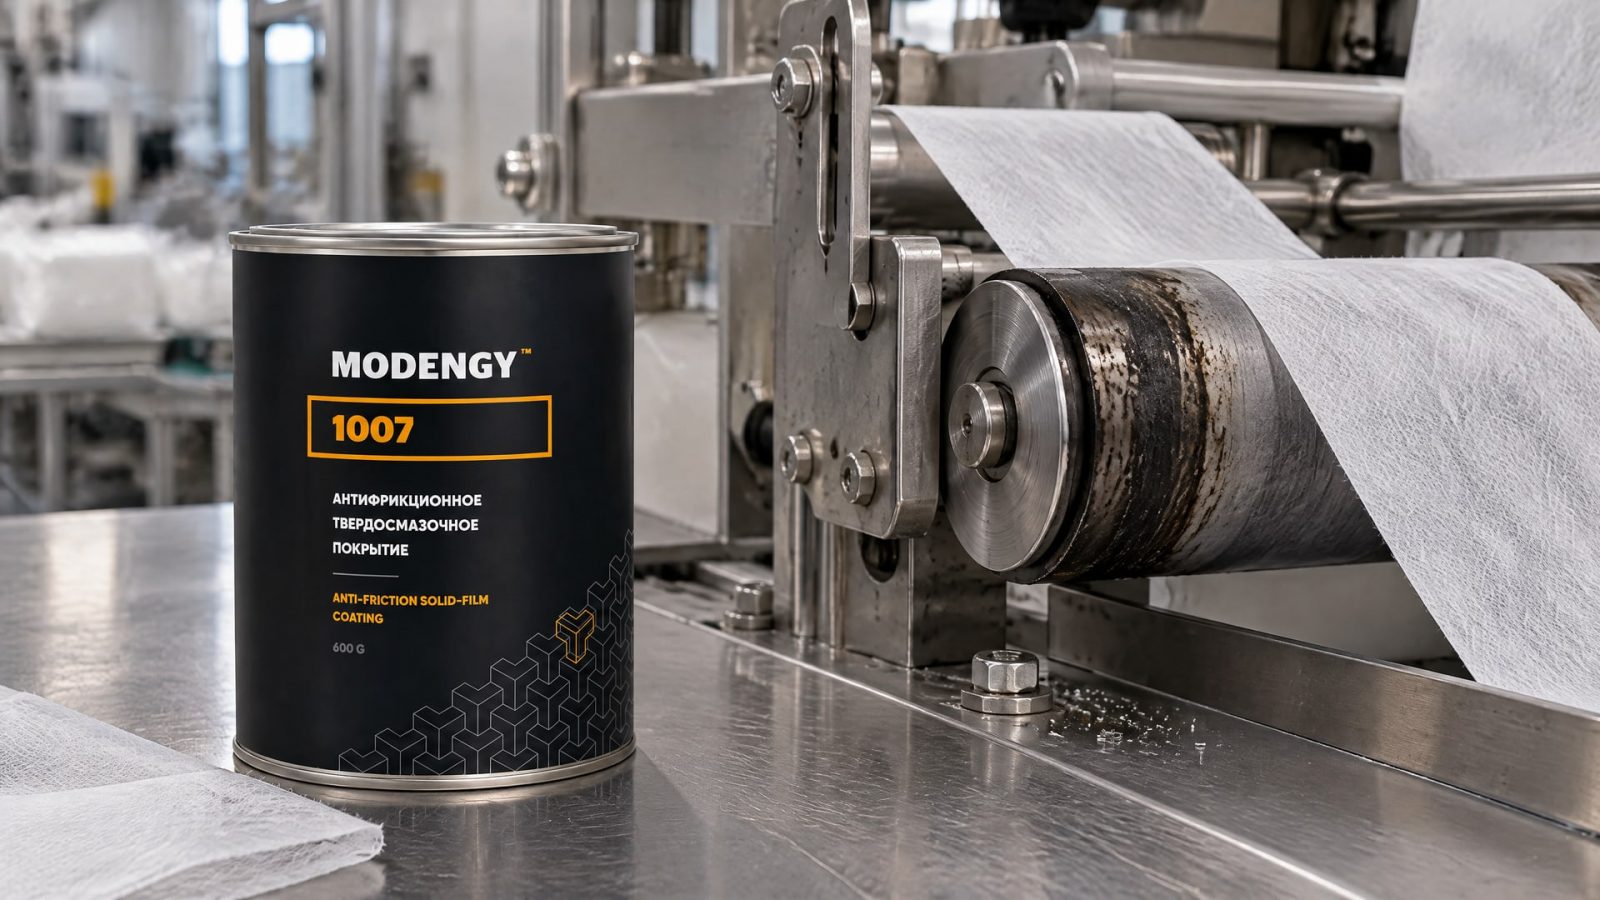
В такой задаче важна не только смазка скольжения: требуется покрытие, которое помогает решить проблему прилипания материала к поверхности. При этом сравнивать решения следует по результату в конкретном процессе, а не по одному показателю трения.
В описанном случае для исключения пригорания нетканого материала в упаковочном оборудовании применили MODENGY 1007 как альтернативу традиционному PTFE-решению. Этот пример показывает практическую ценность антиадгезионных свойств покрытия в производственной задаче, но сам по себе не доказывает, что графит будет лучше PTFE во всех узлах. Состав покрытия и условия эксплуатации нужно оценивать отдельно.
Перед внедрением полезно зафиксировать рабочую поверхность, материал полотна и условия контакта, затем согласовать критерий результата с технической службой. Для проверки покрытия важны равномерность нанесения, сцепление с подложкой и стойкость в рабочей среде. Если меняется покрытие, сравнивать следует результаты в одинаковых условиях процесса.
Как выбрать твердое смазочное покрытие для узла
Выбор начинают с условий работы, а не с названия наполнителя.
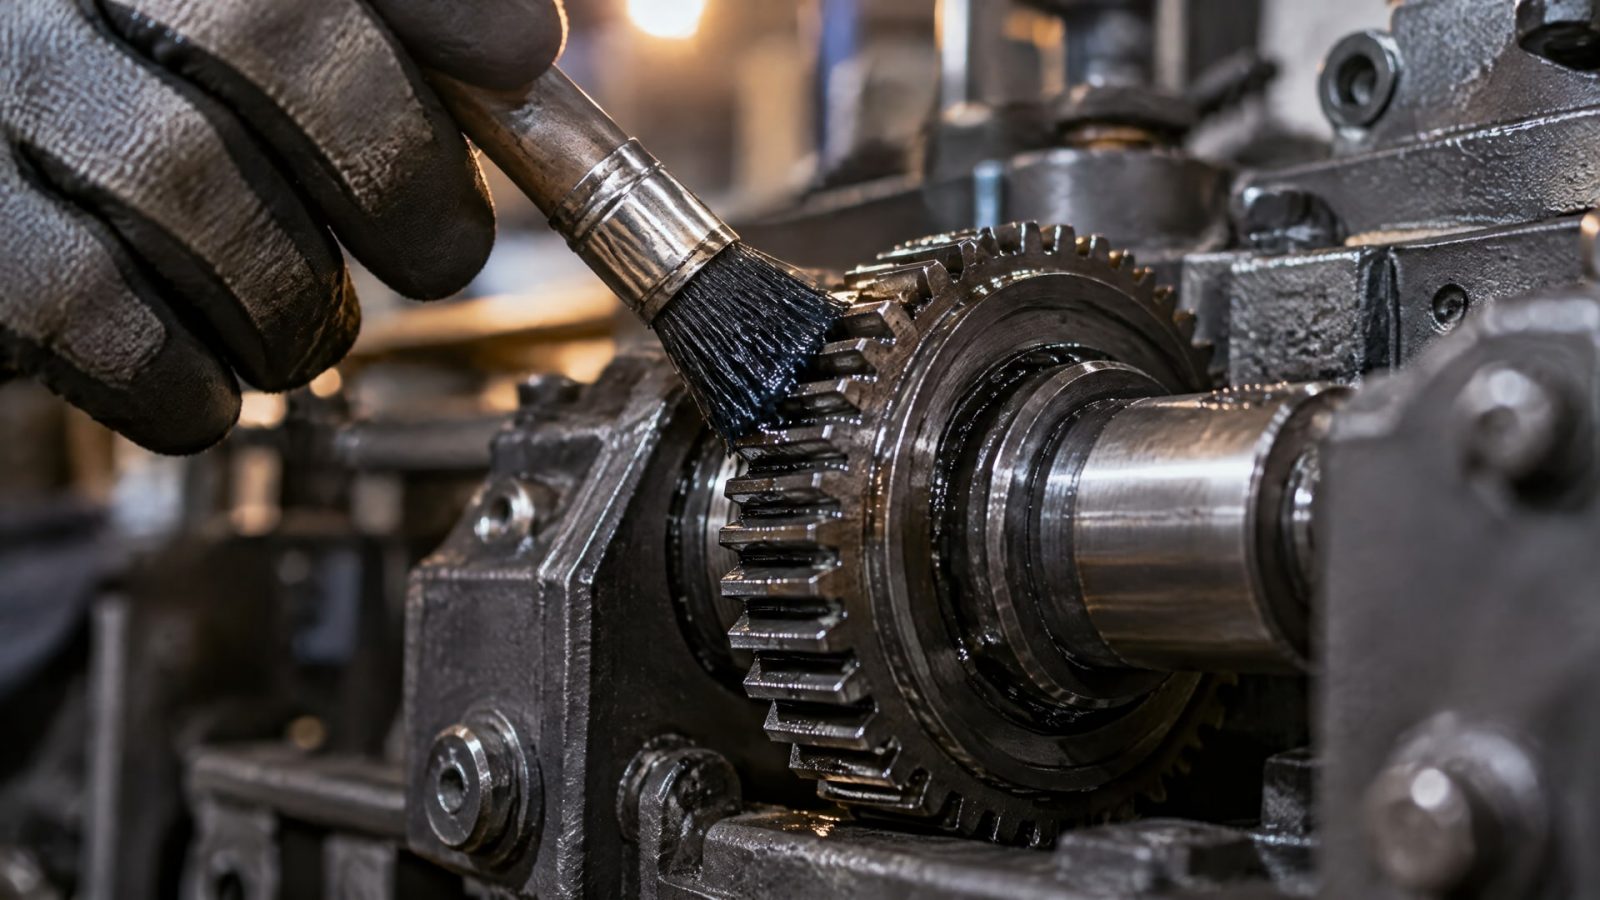
Для графита проверяют наличие влаги в воздушной среде и температурный режим с учетом окисления. Для PTFE оценивают, нужны ли химическая стойкость, электрическая изоляция или антиадгезионный эффект, а также соответствует ли состав ожидаемой нагрузке.
Затем уточняют конструкцию пары трения и качество металлических поверхностей. При высоких контактных нагрузках важны твердость и совместимость металлов, а также корректная конструкция узла. Покрытие не компенсирует неподходящую пару трения или недостаточную подготовку подложки.
Перед закупкой или заменой покрытия запросите у поставщика информацию по следующим пунктам:
Рабочий температурный диапазон и допустимая среда.
Рекомендуемая толщина сухой пленки и требования к подготовке поверхности.
Данные по адгезии и стойкости к воздействию рабочих жидкостей.
Результаты испытаний при нагрузке и условиях, близких к режиму узла.
Методики контроля толщины, сцепления и стойкости покрытия.
Такой порядок помогает не смешивать свойства наполнителя с характеристиками готовой композиции. Если рассматривается графитовое решение для сухой среды или PTFE-содержащее покрытие для тяжелой нагрузки, вопрос стоит проверить испытанием на реальной подложке и в условиях, близких к производственным.
Часто задаваемые вопросы
Что выбрать: графит или PTFE-покрытие?
Графит чаще рассматривают для работы при повышенной температуре в воздухе и когда важна электропроводность. PTFE-содержащие покрытия чаще выбирают для химически агрессивной среды, электрической изоляции, антиадгезионных задач и более легких нагрузок. Решение зависит от влажности, температуры, нагрузки и требований к узлу.
Работает ли графитовое покрытие в сухой среде?
Смазывающая способность графита зависит от адсорбированной влаги, поэтому в сухих условиях она снижается. Перед выбором проверяют фактическую влажность и режим эксплуатации. Если узел работает без влаги или в вакууме, графит может оказаться неподходящим вариантом; свойства конкретного состава нужно подтвердить испытанием.
Можно ли выбирать покрытие только по коэффициенту трения?
Нет. Коэффициент трения зависит от подложки, давления, скорости, температуры и режима смазки, поэтому значение из описания покрытия не обязательно повторится в узле. Для оценки также учитывают износ, адгезию, стойкость к рабочей среде и стабильность под нагрузкой.
Какие стандарты используют для контроля твердых смазочных покрытий?
Для проверки толщины сухого покрытия применяют ISO 2178 и ASTM B499. Адгезию оценивают по ASTM D2510 или ASTM D3359 Method B. Стойкость к растворителям можно проверять по ASTM D5402, а коррозионную стойкость - по ASTM B117. Выбор испытаний зависит от требований к покрытию и условий эксплуатации.
Заключение
Графитовые твердые смазочные покрытия могут быть предпочтительнее PTFE-содержащих решений при повышенной температуре в воздухе и необходимости электропроводности. PTFE чаще подходит для химически агрессивной среды, электрической изоляции и антиадгезионных задач. Сравнивать покрытия нужно по совокупности факторов: влажности, нагрузке, температуре, адгезии и стойкости к среде.
Перед выбором зафиксируйте условия работы узла и требования к поверхности, затем запросите данные по конкретному покрытию и план контроля. Для ответственных участков подтвердите выбор испытанием на подходящей подложке и в режиме, близком к производственному.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как покрытие для задвижек помогает предотвратить прикипание гаек на шпильках, обеспечивая надежную работу арматуры.
Полимеризация при комнатной температуре позволяет наносить антифрикционные покрытия из аэрозоля на крепеж и узлы, упрощая ремонт.
Полимерные покрытия болтов предотвращают самоотвинчивание при вибрации, герметизируют резьбу и подголовочное соединение.