
Антипригарное покрытие оборудования: как снизить прилипание и пригорание нетканых материалов
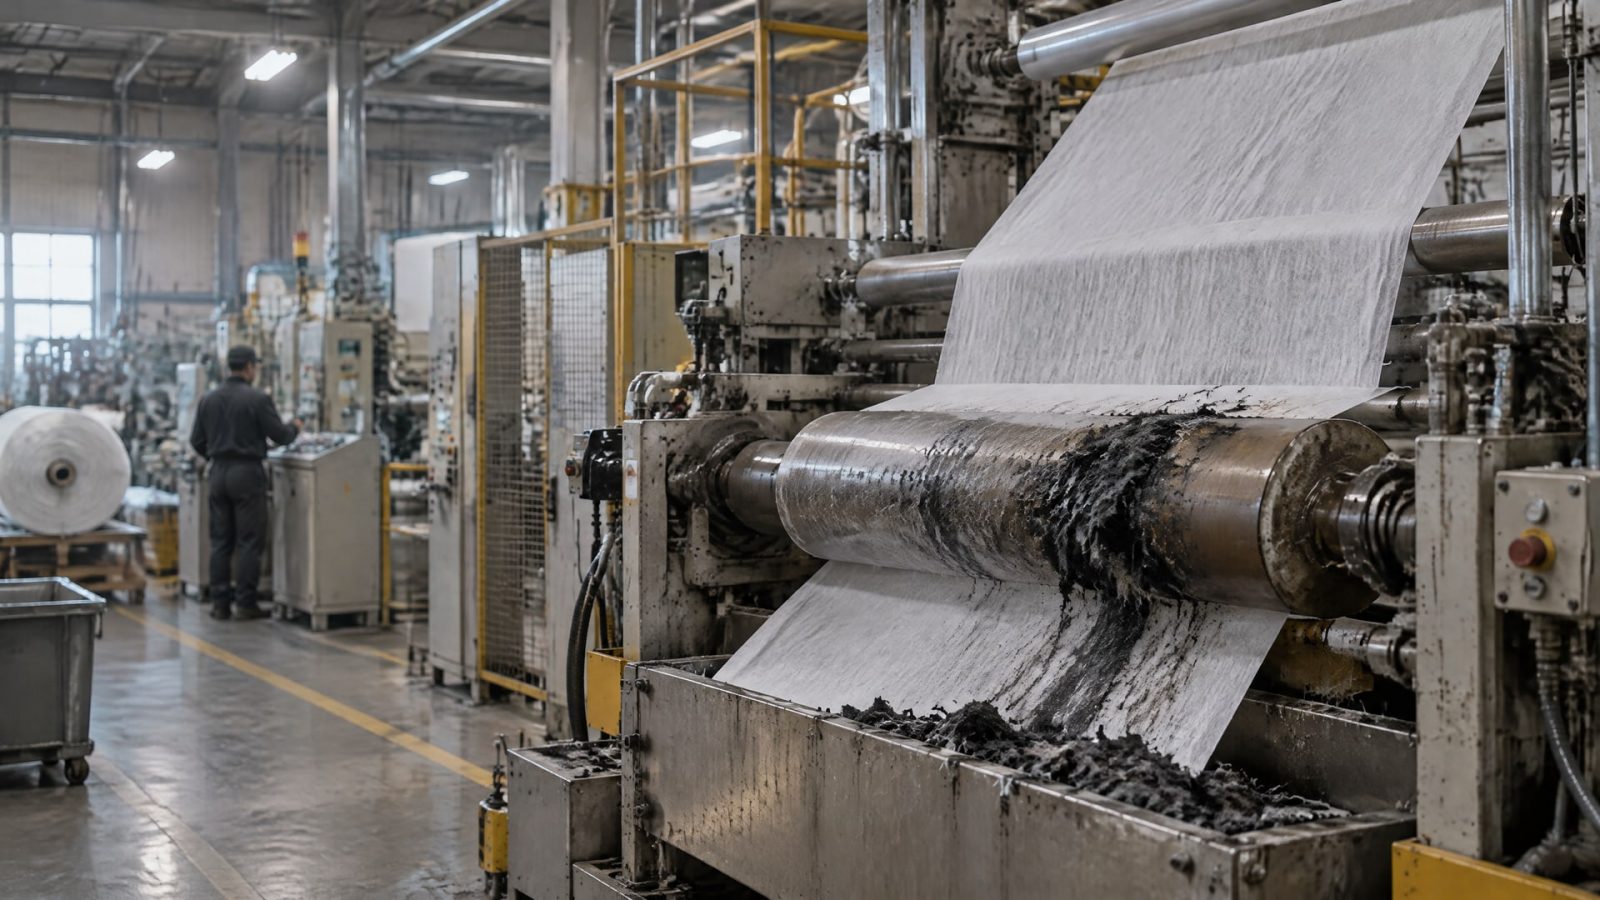
Прилипание нетканого материала в упаковочном узле обычно связано с контактом размягченного или расплавленного полимера с нагретой рабочей поверхностью. Для запаечных элементов проблему решают не увеличением количества смазки, а нанесением антиадгезионного покрытия: оно создает барьер между металлом и полимером, снижает налипание и образование пригоревших отложений.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые разбираются с загрязнением запаечных элементов, остановками на очистку и нестабильной работой упаковочного оборудования. Ниже рассмотрены механизм прилипания, критерии выбора покрытия и отличие антиадгезионного решения от смазки для вспомогательных узлов.
Почему нетканый материал прилипает и пригорает в упаковочном узле
При контакте нагретой поверхности с размягченным полимером материал может удерживаться на детали.
При последующих циклах на рабочей поверхности накапливаются остатки, которые при нагреве образуют пригоревшие отложения. Загрязнение ухудшает отделение материала и усложняет очистку запаечного элемента.
Для снижения прилипания важно воздействовать на саму поверхность контакта. Антиадгезионный барьер отделяет металл от полимерного материала, благодаря чему уменьшается вероятность налипания на нож и другие рабочие детали. Для упаковочного оборудования такой подход описан именно для запаечных элементов, где контакт с нагретой поверхностью создает условия для прилипания и образования нагара.
Увеличение подачи обычной смазки не решает эту задачу. В зоне запайки избыток смазочного материала может загрязнить продукт или повлиять на качество процесса, тогда как покрытие работает непосредственно на поверхности детали. Поэтому сначала определяют, где именно возникает контакт материала с оборудованием, и лишь затем подбирают решение для этой зоны.
Антипригарное покрытие оборудования: где оно работает
Покрытие рассматривают для рабочих поверхностей, на которых нетканый материал или полимерные остатки налипают при нагреве.
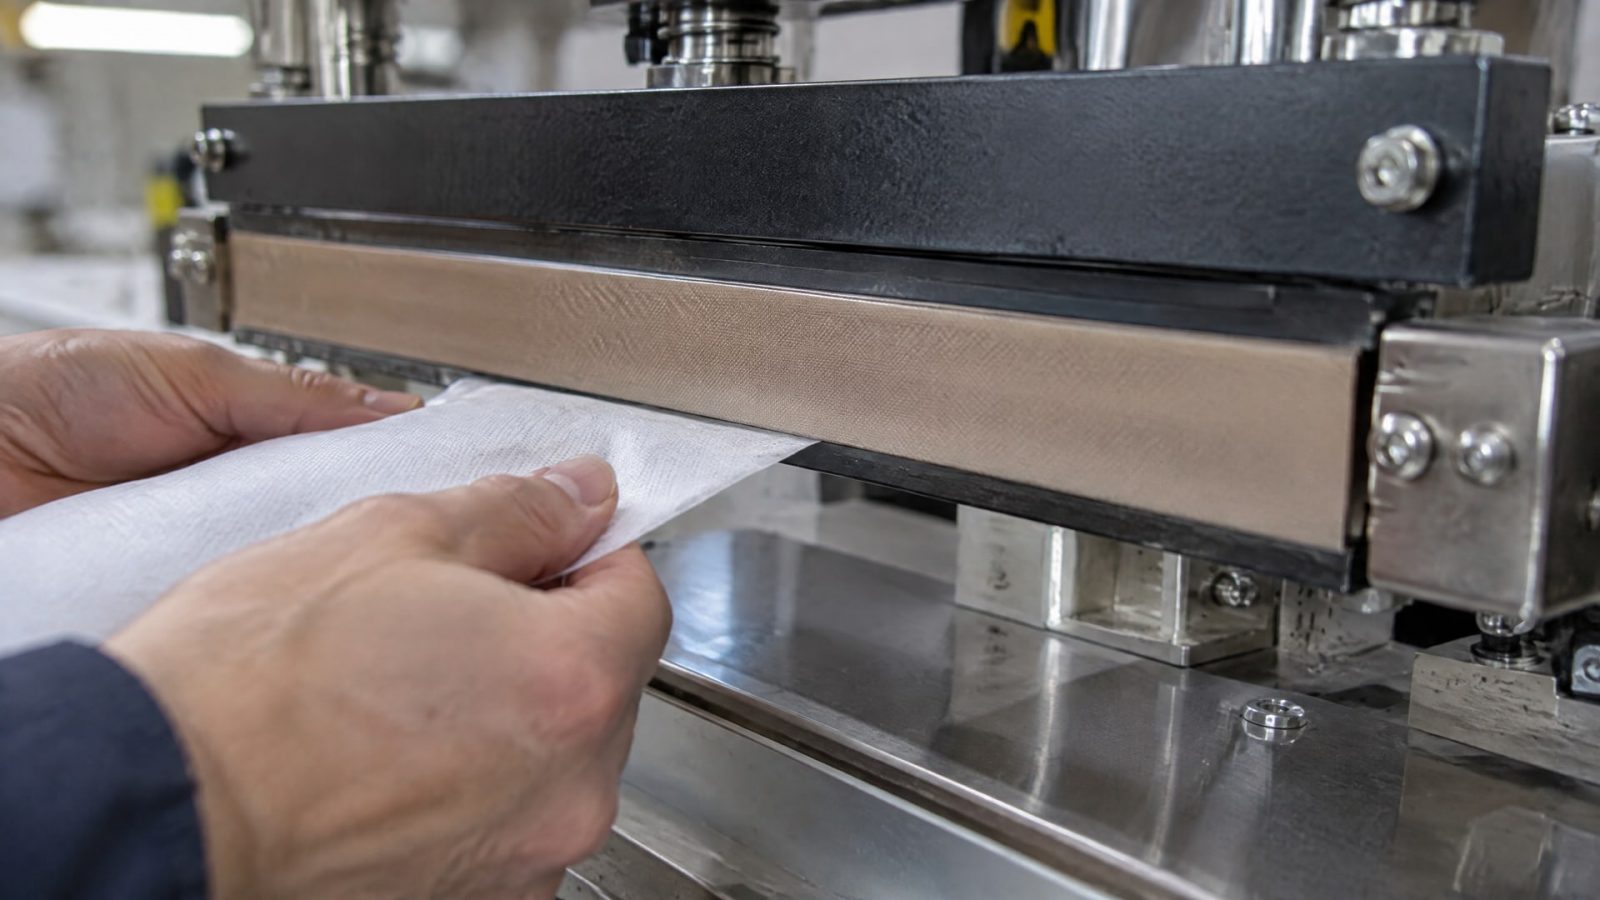
В упаковочном узле это могут быть запаечные элементы и детали, соприкасающиеся с материалом в процессе формирования упаковки. Важно оценивать не только место нанесения, но и фактический режим контакта.
Барьерный слой на рабочей поверхности снижает прямое взаимодействие ножа с расплавленным полимером. Такое разделение помогает уменьшить налипание и образование отложений. Если оборудование контактирует с липким материалом постоянно, полезны также свойства, облегчающие очистку между рабочими циклами.
При подборе учитывают:
температуру и режим работы конкретной зоны;
материал упаковки и характер его контакта с деталью;
антиадгезионные свойства и устойчивость покрытия к износу;
степень загрязнения поверхности и удобство ее очистки;
требования процесса к безопасности и совместимости материалов.
Одного обозначения «антипригарное» недостаточно, чтобы подтвердить пригодность покрытия. Решение сверяют с условиями конкретного узла и материалом, который проходит через упаковочное оборудование.
Как выбрать покрытие для запаечных элементов
Рабочая поверхность должна одновременно снижать прилипание и сохранять функциональность в условиях эксплуатации.
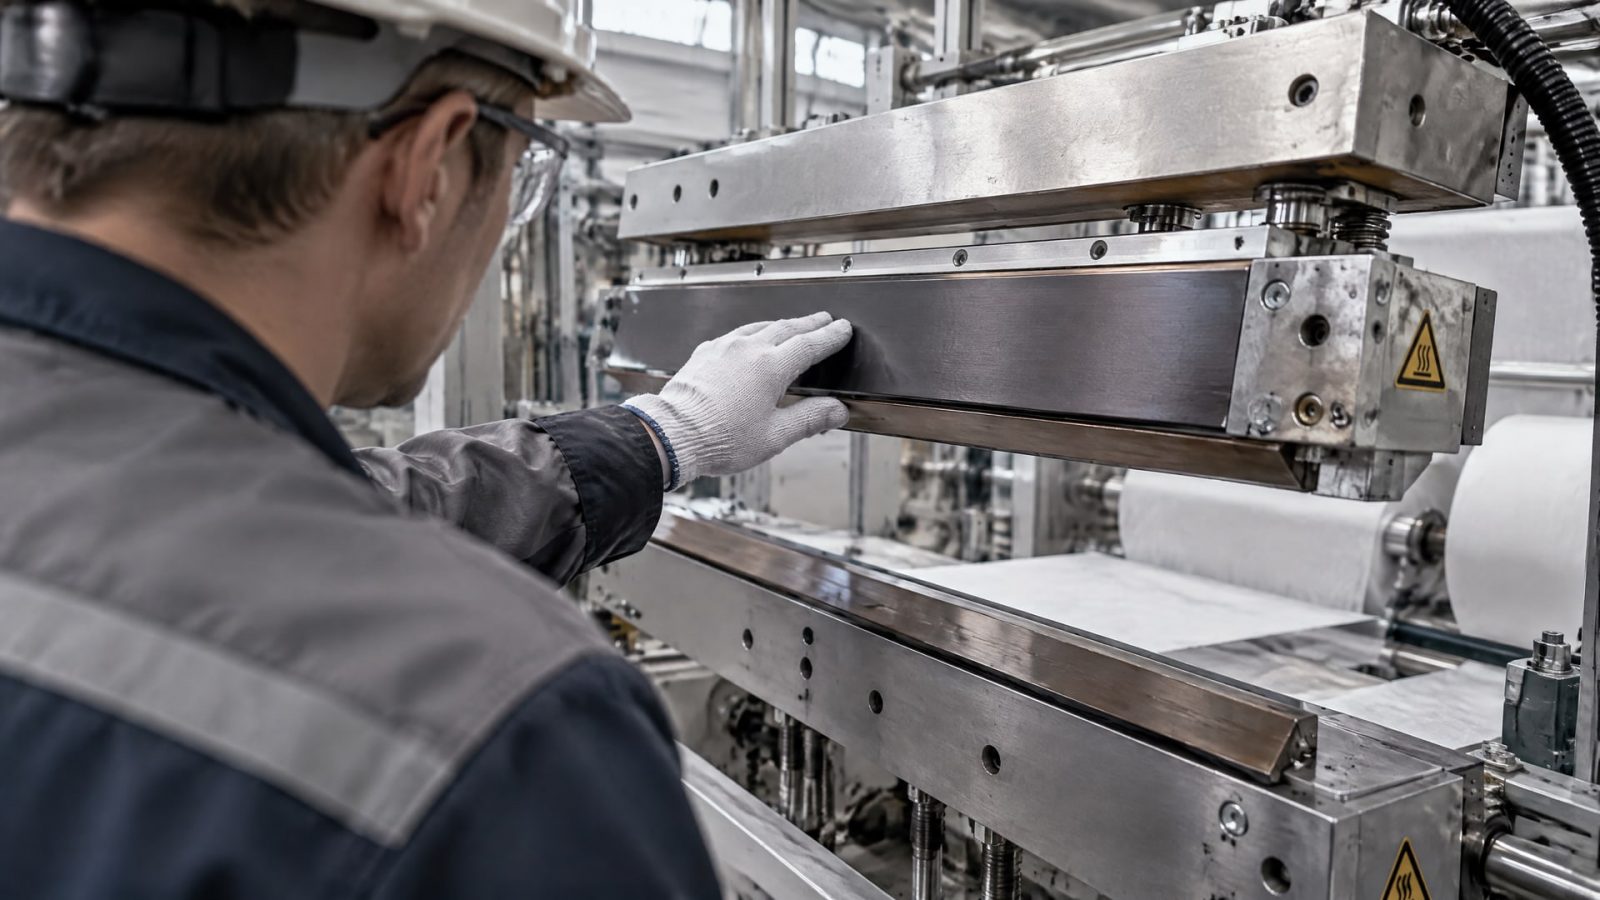
Если покрытие облегчает отделение материала, но быстро изнашивается или затрудняет очистку, проблема может вернуться. Поэтому антиадгезионные свойства рассматривают вместе с износостойкостью, устойчивостью к загрязнению и условиями нагрева.
Для оборудования с липкими материалами важен и easy-clean эффект: чем меньше остатки удерживаются на поверхности, тем проще очистка и тем ниже вероятность накопления отложений. Это особенно значимо для узлов, где загрязнение формируется повторно в ходе работы. При этом покрытие подбирают под конкретный материал и деталь, а не только по общему описанию его назначения.
Для пищевых и фармацевтических производств в отраслевых материалах встречаются заявления о соответствии покрытий требованиям FDA и USDA. Такие обозначения сами по себе не подтверждают применимость покрытия к конкретному процессу: нужно отдельно проверять требования производства и совместимость решения с рабочей зоной.
Чем покрытие отличается от смазки для упаковочного оборудования
Смазка нужна для снижения трения в подвижных и вспомогательных узлах.
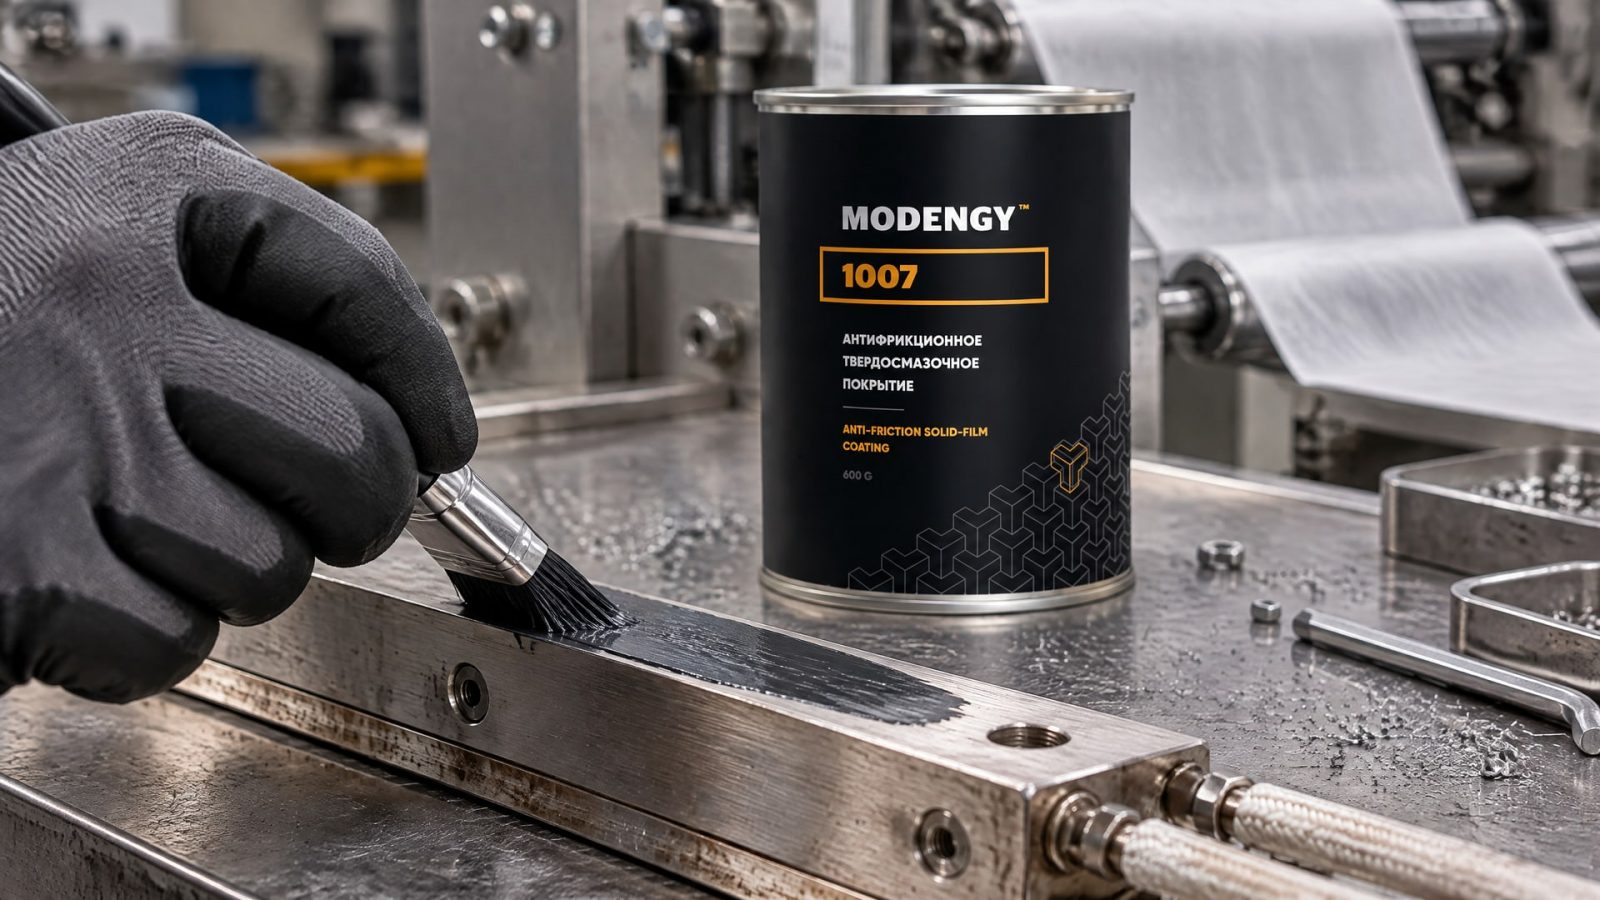
Антипригарное покрытие применяют на рабочих поверхностях, где требуется уменьшить сцепление с полимерным материалом. Это разные задачи, поэтому смазку не следует рассматривать как замену покрытию в горячей зоне запайки.
При подборе пластичной смазки для вспомогательного механизма проверяют ее соответствие условиям узла и класс консистенции NLGI. Эта шкала характеризует консистенцию смазки, а не ее липкость. Для зоны контакта с упаковочным материалом приоритетны свойства покрытия: снижение адгезии и облегчение очистки.
Когда на запаечной поверхности накапливаются остатки нетканого материала, а очистка не устраняет причину повторного налипания, рабочим решением становится твердосмазочное покрытие. В этой задаче применяют MODENGY 1007 - антифрикционное покрытие на основе графита, предназначенное для предотвращения прилипания и пригорания нетканых материалов. Его рассматривают именно для обработки рабочих поверхностей, а не как смазку для подвижных элементов.
Сетка с антипригарным покрытием для оборудования: что проверить
Если материал контактирует с сетчатой деталью, сначала уточняют, действительно ли именно эта поверхность вызывает прилипание или накопление отложений.
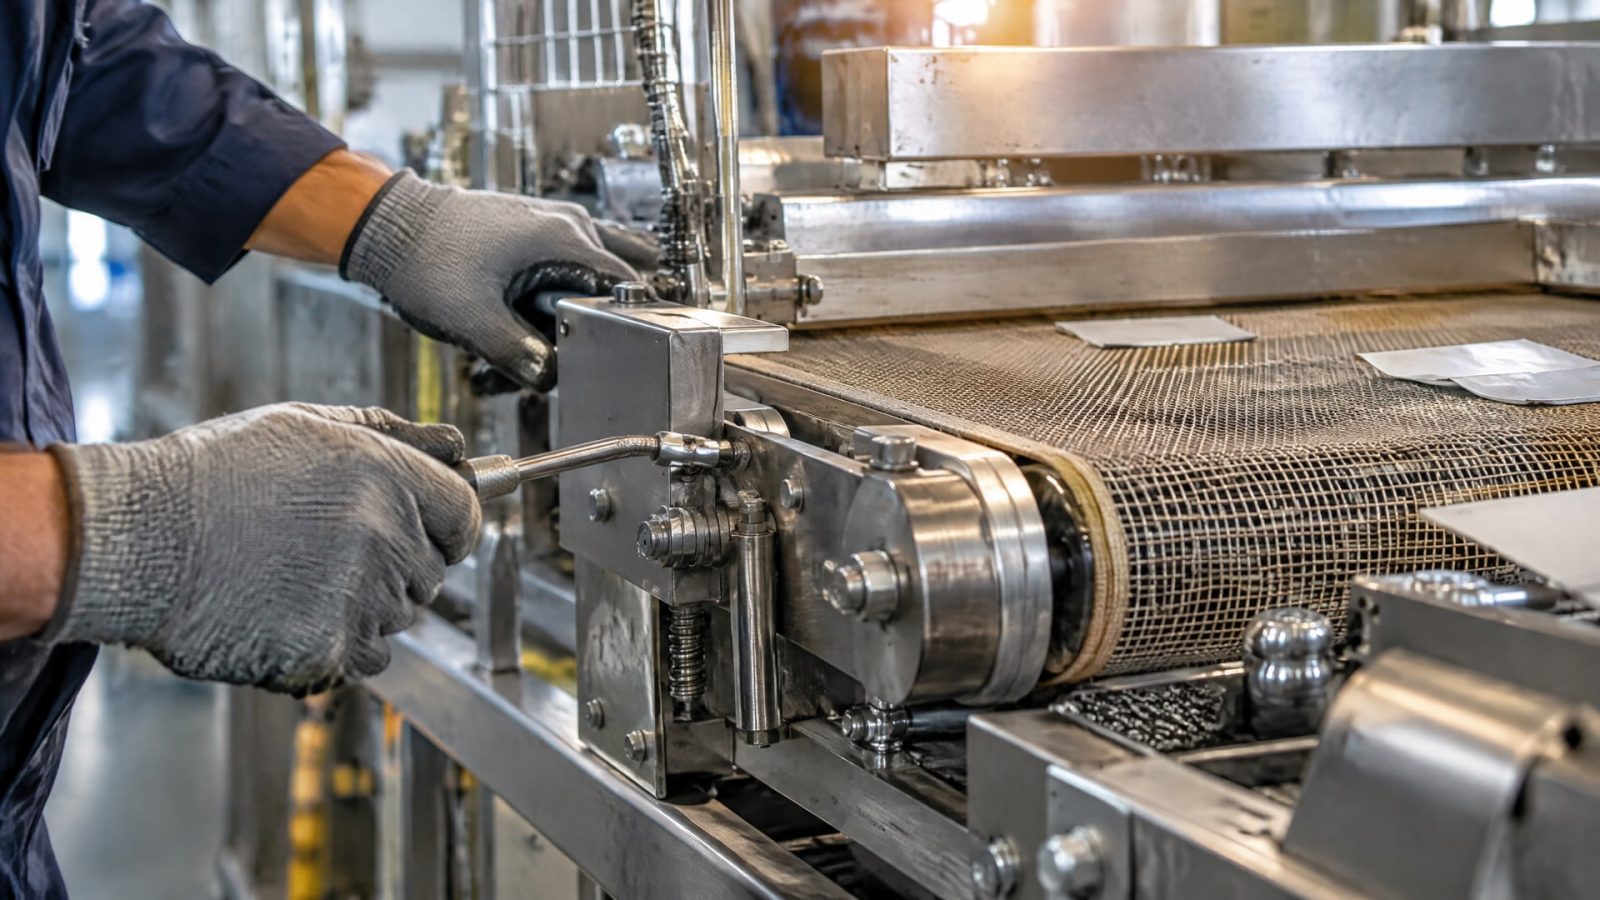
Сетка с антипригарным покрытием для оборудования может быть релевантным решением только при совпадении ее конструкции и покрытия с задачей конкретного узла. Само наличие сетчатой поверхности не подтверждает, что она подходит для запайки или контакта с конкретным материалом.
Перед применением проверяют, как покрытие влияет на рабочий контакт и очистку, а также соответствует ли оно режиму оборудования. Если загрязнение возникает на ноже или другой детали, обработка сетки не устранит источник проблемы. Поэтому диагностику начинают с осмотра зоны налипания и определения поверхности, на которой образуются отложения.
Для оценки результата фиксируют, где и при каких условиях материал прилипает, какие детали загрязняются и насколько часто требуется очистка. После нанесения покрытия наблюдают, изменились ли отделение материала и накопление остатков. Такой подход помогает оценить решение по работе конкретного узла, а не только по общему описанию покрытия.
Как внедрить решение на упаковочной линии
Начинают с локализации зоны контакта: определяют, на какой детали остается материал и возникает ли прилипание именно при нагреве.
Затем сопоставляют характер загрязнения с функцией детали. Для горячей поверхности рассматривают антиадгезионное покрытие; для вспомогательного механизма отдельно подбирают смазочный материал.
Перед применением проверяют пригодность покрытия для материала и режима работы оборудования. Нельзя исходить только из того, что покрытие заявлено как non-stick: его свойства должны соответствовать конкретному узлу. Если процесс относится к пищевой или фармацевтической отрасли, дополнительно сверяют требования безопасности и совместимости, принятые на производстве.
После обработки оценивают практический результат по наблюдаемым признакам: остается ли материал на поверхности, образуются ли отложения и насколько легко очищается деталь. Если налипание сохраняется, повторно проверяют выбор рабочей поверхности и соответствие покрытия условиям процесса. Это помогает отделить проблему покрытия от других причин загрязнения узла.
Часто задаваемые вопросы
Почему прилипание нетканого материала переходит в пригорание?
Размягченный или расплавленный полимер удерживается на нагретой поверхности. При повторном контакте остатки накапливаются и образуют пригоревшие отложения. Поэтому важно снизить адгезию непосредственно на рабочей детали, а не только очищать ее после появления загрязнения.
Можно ли устранить пригорание, если нанести больше смазки?
Для горячей зоны запайки дополнительная смазка не заменяет антиадгезионное покрытие. Избыточное количество смазочного материала может загрязнить продукт или повлиять на процесс. Смазку подбирают для вспомогательных узлов, а прилипание полимера устраняют обработкой контактной поверхности.
Как понять, подходит ли покрытие для конкретного упаковочного узла?
Проверяют температуру и режим работы, материал упаковки, характер контакта с деталью, износостойкость и возможность очистки. Одного указания «антипригарное» недостаточно. Для пищевого или фармацевтического процесса также отдельно сверяют требования безопасности и совместимости.
Нужно ли покрывать сетку, если материал налипает рядом с запаечным элементом?
Сначала устанавливают, на какой именно поверхности остается материал. Если загрязняется нож или другая деталь, покрытие сетки не устранит причину. Обрабатывают ту рабочую поверхность, которая участвует в контакте и удерживает полимерные остатки, с учетом условий ее эксплуатации.
Заключение
Прилипание и пригорание нетканых материалов в упаковочном узле снижают за счет антиадгезионного барьера на контактных поверхностях. Для горячих запаечных элементов такой подход целевее, чем увеличение количества смазки: покрытие уменьшает сцепление с полимером, помогает сократить накопление отложений и облегчает очистку.
Следующий шаг для инженера или снабженца - определить загрязняемую деталь, зафиксировать условия контакта и сверить их с требованиями к покрытию. Для вспомогательных механизмов отдельно подбирают смазку по условиям работы и классу NLGI, не подменяя ею защиту поверхности в зоне запайки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, когда графитовые твердые смазочные покрытия превосходят PTFE, учитывая температуру, нагрузку и среду.
Узнайте, как покрытие для задвижек помогает предотвратить прикипание гаек на шпильках, обеспечивая надежную работу арматуры.
Полимеризация при комнатной температуре позволяет наносить антифрикционные покрытия из аэрозоля на крепеж и узлы, упрощая ремонт.