
Твердая смазка для стали и деталей с натягом: как выбрать и проверить
Для стальных деталей с натягом смазочный материал подбирают не по густоте или названию, а по тому, как он формирует пленку, снижает трение при сборке и выдерживает нагрузку после нее. В зависимости от конструкции и условий работы применяют пластичную смазку или твердосмазочное покрытие. Для натяга важны тонкий равномерный слой, его адгезия к металлу и стойкость к износу; характеристики покрытия и смазки подтверждают испытаниями.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которым нужно подобрать смазку для стали, оценить покрытие до сборки и избежать проблем с фреттингом, заеданием или коррозией. Разберем виды твердых смазок, отличие пластичного материала от покрытия, особенности отверждения и методы контроля.
Как выбрать твердую смазку для капризной стали
Выражение «капризная сталь» может описывать разные проблемы: склонность пары к заеданию, нестабильное трение, чувствительность поверхности к коррозии или особенности обработки детали.
Поэтому сначала определяют, что именно требуется от смазочного материала: облегчить монтаж, снизить риск фреттинга в соединении или защитить металл от коррозии. Один показатель не отвечает на все эти вопросы.
Для деталей с натягом важна пленка, которая распределяется по поверхности равномерно и снижает трение при сборке. В практических материалах для правильно подобранной приработочной пасты приводится коэффициент трения порядка 0,09. Это ориентир из конкретного материала, а не универсальная характеристика любой смазки или покрытия. Его нельзя автоматически переносить на другую сталь, шероховатость, конструкцию соединения или технологию нанесения.
При выборе твердосмазочного покрытия оценивают адгезию к металлу и износоустойчивость после циклов трения. ISO 8080:1985 задает требования к изготовлению и испытаниям таких пленок, включая защиту от заедания. Если важна коррозионная стойкость, ее проверяют отдельно: для этого применяют испытание в соляном тумане по ISO 9227. Антифрикционное покрытие не гарантирует коррозионную защиту автоматически.
До выбора материала инженеру полезно зафиксировать условия сборки и эксплуатации:
материал и состояние поверхности сопрягаемых деталей;
характер нагрузки и наличие относительного микроперемещения;
требуемые антифрикционные и антикоррозионные свойства;
способ нанесения и доступность контроля готовой детали;
температурную стойкость, подтвержденную документацией на материал.
Такой порядок помогает не подменять подбор смазки для стали поиском самого твердого или густого продукта. Важен результат на конкретной паре деталей, а его подтверждают испытаниями и контролем покрытия.
Твердые смазки: виды и различия
Под выражением «твердая смазка» могут подразумевать разные формы материала.
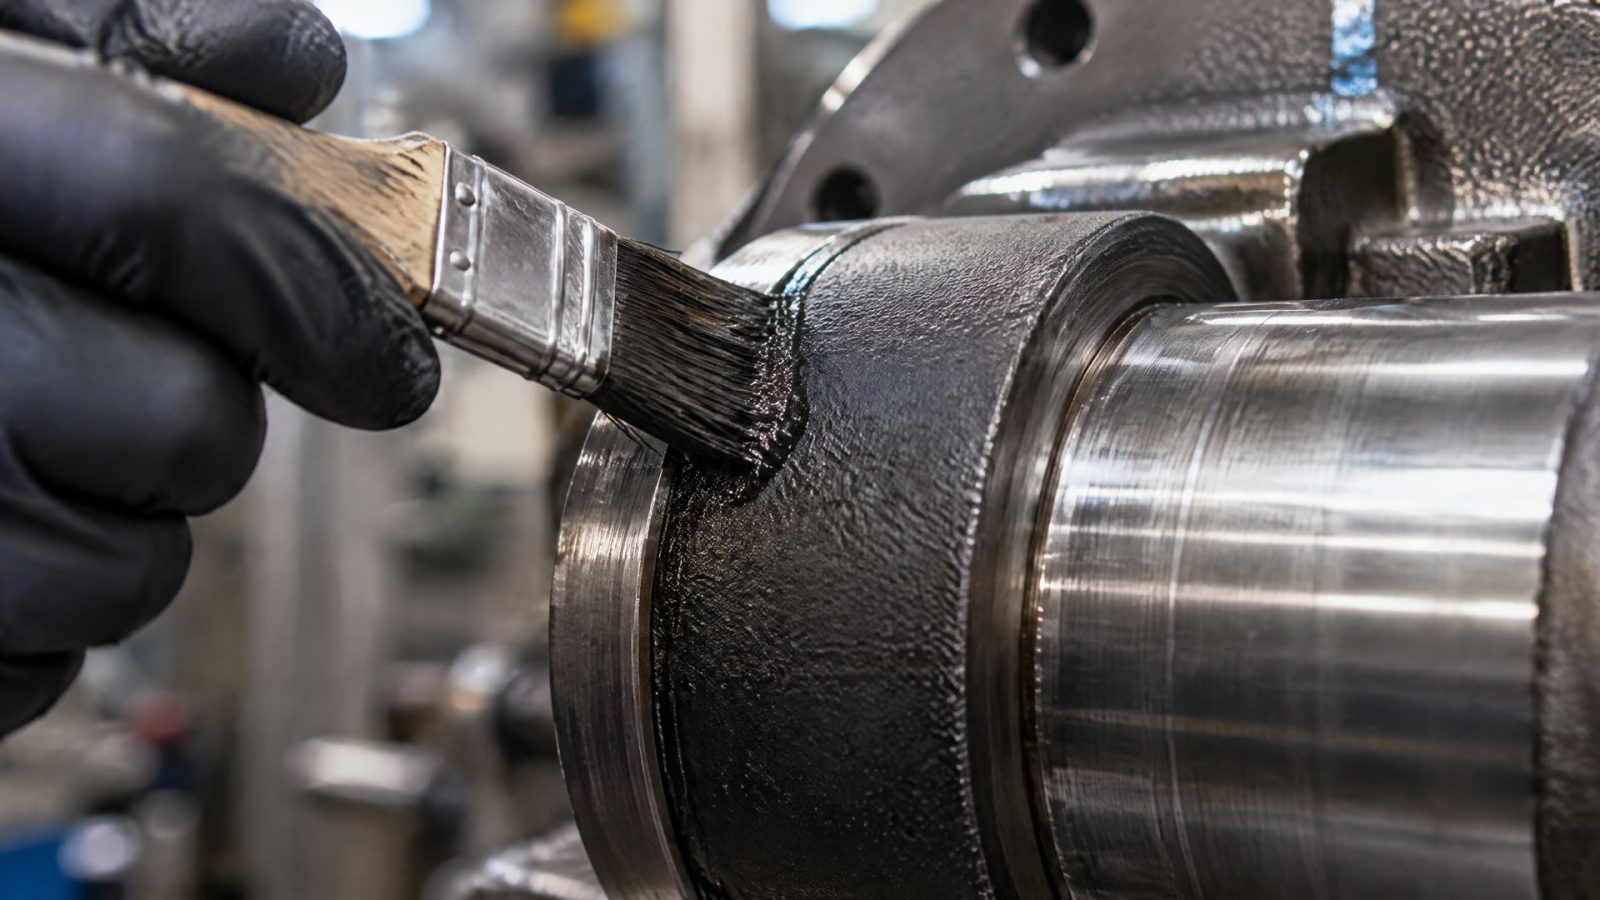
Твердосмазочное покрытие наносят на деталь как слой: смазочный компонент, например MoS₂ или графит, находится в связующей матрице. Пластичная смазка остается пластичным материалом с определенной консистенцией. Поэтому твердосмазочное покрытие и твердая пластичная смазка - не одно и то же, и выбирать их нужно по условиям применения.
Для пластичных смазок консистенцию обозначают классом NLGI. Класс определяют по пенетрации при 25 °C согласно ASTM D217: более высокий номер означает более твердую и менее текучую смазку. В одном из материалов классы NLGI 4, NLGI 5 и NLGI 6 отнесены к твердым или брикетным смазкам. Но высокий класс не доказывает, что материал подходит для соединения с натягом: NLGI характеризует консистенцию, а не коэффициент трения и не устойчивость пленки в конкретном узле.
Отдельно встречаются запросы про карандаши твердой смазки и шприц для твердой смазки. Такие названия описывают форму подачи или нанесения, но сами по себе не сообщают состав и рабочие свойства материала. Перед закупкой нужно сверить назначение, способ нанесения и технические характеристики с документацией, а не выбирать только по упаковке или слову «твердая».
Разделение форм помогает сформулировать задачу точнее:
покрытие формирует слой на поверхности детали и оценивается, в частности, по толщине, адгезии и износостойкости;
пластичная смазка подбирается с учетом консистенции, трения и способности сформировать стабильную пленку;
твердая или брикетная консистенция не означает автоматически пригодность для подшипника, натяга или другого узла;
состав с графитом или MoS₂ требует оценки связующей матрицы и характеристик готового покрытия.
Таким образом, ответ на вопрос «какие бывают твердые смазки» начинается с уточнения формы материала. Только после этого можно сравнивать конкретные свойства и методы контроля.
Смазка при натяге: толщина пленки и трение
При посадке с натягом смазочный материал должен облегчать сборку, не создавая избыточного слоя.
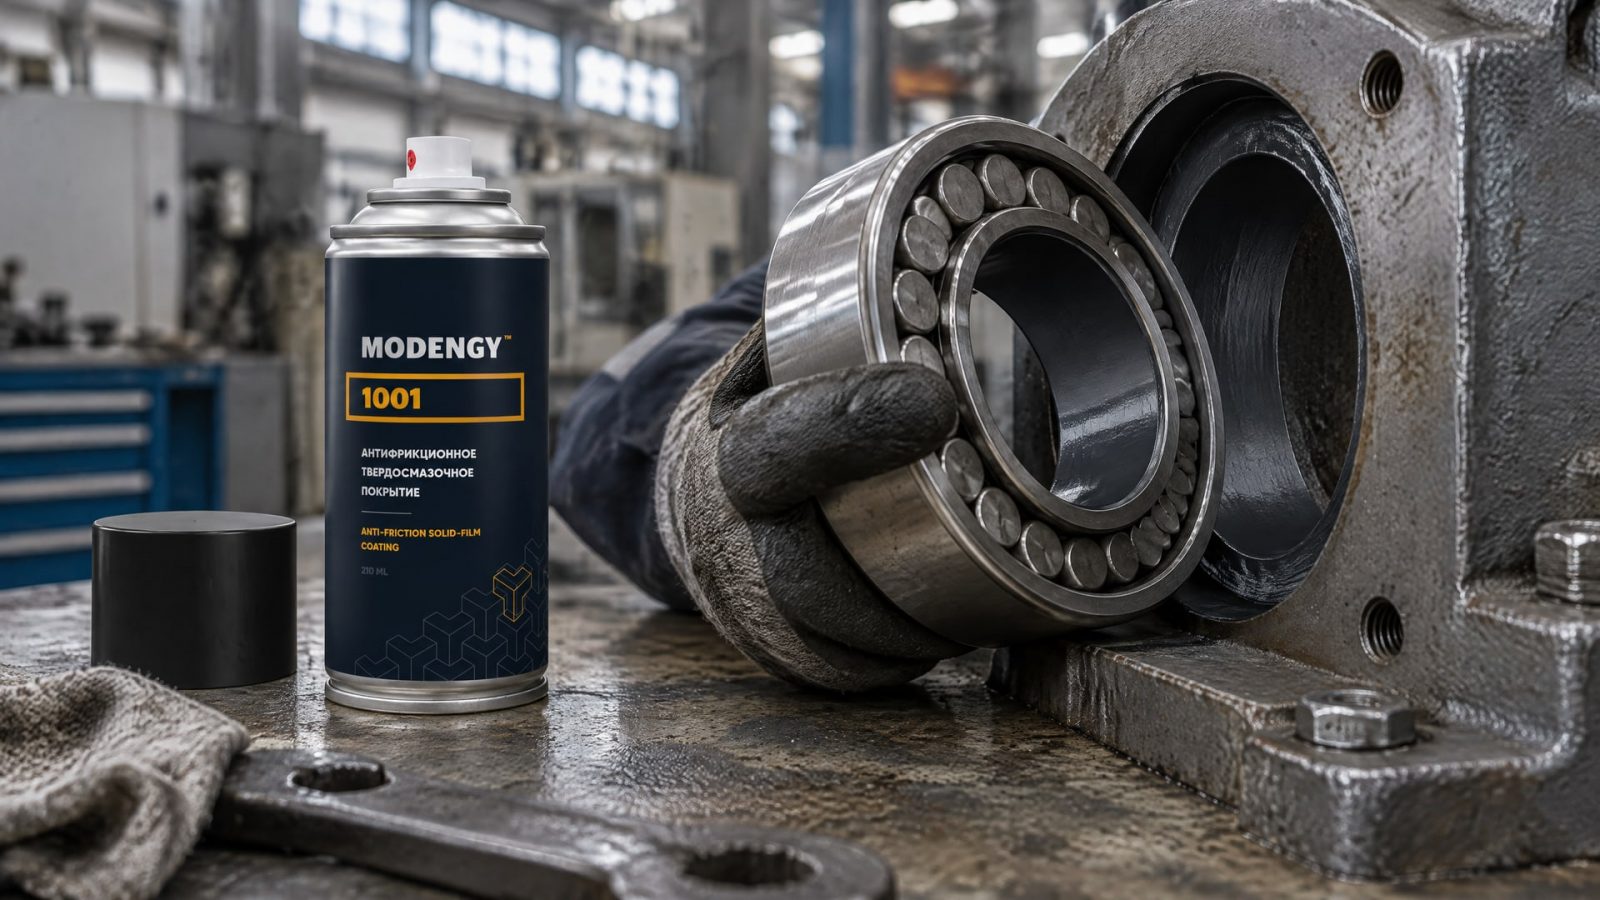
Для пластичных материалов эксперты советуют наносить минимально достаточное количество, чтобы получить равномерную пленку без излишков. Увеличение количества состава само по себе не гарантирует снижения трения и может помешать контролируемой сборке.
Для твердосмазочного покрытия на плоской стальной детали приводятся ориентиры по толщине: 10-15 мкм для защиты от фреттинга в соединении с натягом и 20-25 мкм, когда одновременно нужны долговременная защита от коррозии и антифрикционный эффект. Эти значения относятся к указанным задачам и не заменяют технологическую спецификацию конкретной детали. Толщина должна соответствовать требованиям конструкции и покрытия, а не принципу «чем толще, тем лучше».
Перед выбором полезно определить, что произойдет с пленкой во время сборки и работы. Если поверхности деформируются, могут понадобиться дополнительные испытания на гибкость и стойкость к растрескиванию. Для оценки гибкости покрытия при деформации упоминается ГОСТ 6806-2024 как аналог ISO 1519. Проверять только слой до сборки недостаточно, если рабочий процесс способен изменить его состояние.
Покрытие MODENGY 1001 отверждается при комнатной температуре и имеет широкий диапазон рабочих температур, без конкретных числовых значений в рассматриваемых данных. Оно может быть решением для узла, где важно уменьшить трение, а процесс не предполагает полимеризацию при повышенной температуре. До внедрения специалисту следует проверить совместимость покрытия с материалом и геометрией деталей, а также подтвердить результат на сборке и в условиях эксплуатации.
Отверждение твердой смазки и контроль покрытия
Отверждение твердой смазки относится к формированию покрытия на детали, а не к изменению класса консистенции пластичной смазки.
Технология должна учитывать способ полимеризации, подготовку поверхности и условия эксплуатации готового слоя. Если для детали задана деформация или она испытывает циклы трения, проверка одного лишь факта отверждения не показывает, сохранится ли покрытие в работе.
Адгезия к металлу - один из ключевых параметров покрытия. Ее рассматривают вместе с толщиной, структурой, износостойкостью и коррозионной стойкостью. ГОСТ 9.303-84 задает классификацию защитных покрытий и требования, связанные с толщиной слоя, адгезией, микротвердостью и допустимой рабочей температурой. Общие методы контроля толщины, адгезии, структуры и коррозионной стойкости описывает ГОСТ 9.302-88.
Для готовых стальных деталей предпочтительны неразрушающие методы контроля. Толщину покрытия на одной детали в одном из материалов рекомендуют оценивать как среднее арифметическое не менее трех отдельных замеров. Для контроля коррозионной стойкости используют испытание в соляном тумане по ISO 9227; в обзоре приведена продолжительность 500-2000+ часов в зависимости от требуемого класса. Это время испытания, а не прямой прогноз срока службы детали.
В зависимости от задачи при проверке могут понадобиться:
измерение толщины покрытия по требованиям применимого метода контроля;
испытание адгезии к металлу;
проверка износоустойчивости после циклов трения;
оценка гибкости и стойкости к трещинообразованию при деформации;
отдельная проверка коррозионной стойкости по ISO 9227.
Если производственный процесс требует полимеризации при повышенной температуре или особых свойств, можно подбирать подходящий вариант из линейки антифрикционных покрытий MODENGY. Способ отверждения и характеристики конкретного покрытия сверяют с технологией нанесения и условиями эксплуатации.
Как проверять пригодность смазки для стали
Качество покрытия или смазки нельзя оценить по одному параметру.
Толщина не заменяет проверку адгезии, а антифрикционные свойства не подтверждают коррозионную стойкость. Техническое решение для натяга строят как последовательность: определить требования, выбрать форму материала, проверить основные характеристики и подтвердить их на детали или образце.
Для контроля покрытий применяют несколько стандартов в зависимости от задачи. ГОСТ 9.302-88 описывает общие методы контроля покрытий, включая толщину, адгезию, структуру и коррозионную стойкость. ГОСТ 9.303-84 относится к классификации защитных покрытий и требованиям к их характеристикам. ISO 19840:2012 упоминается для контроля сухой пленки, а ГОСТ 6806-2024 - для оценки гибкости и трещиностойкости при деформации как аналог ISO 1519.
Если нужно оценить смазочный материал на трение, износоустойчивость и противозадирные характеристики, в источниках указан ГОСТ 33252-2015 для испытаний на машине SRV. Для коррозионной стойкости покрытия отдельно используют ISO 9227. Выбор метода зависит от того, что именно требуется подтвердить: поведение при трении, сцепление слоя с металлом, сохранность при деформации или сопротивление коррозии.
Для антифрикционных материалов в целом также важно подтверждать температурную стойкость. В документации на выбранный продукт проверяют характеристики, которые нужны для конкретного узла, и сопоставляют их с режимом работы. Если в задаче участвует антифрикционный материал для деталей узлов трения, в источниках упоминается ГОСТ 26802-86; для основных групп указаны твердость не менее 200 НВ и пористость 17-34 %. Эти параметры относятся к соответствующим материалам по стандарту и не должны автоматически приписываться твердосмазочным покрытиям.
Перед утверждением материала инженер и снабженец могут согласовать критерии приемки:
требуемая толщина и допустимый разброс измерений;
методы проверки адгезии и износа;
необходимость испытания на коррозионную стойкость;
проверка гибкости, если покрытие испытывает деформацию;
подтверждение температурной стойкости по документации.
Такой перечень переводит подбор из сравнения названий в проверяемую техническую процедуру.
Часто задаваемые вопросы
Подойдет ли любая твердая пластичная смазка для натяга?
Нет. Класс NLGI показывает консистенцию, а не пригодность к конкретной посадке. При выборе оценивают трение, способность сформировать равномерную пленку и ее устойчивость в узле. Для классов NLGI 4, 5 и 6 в одном из материалов указана твердая или брикетная консистенция, но этого недостаточно для подтверждения применения при натяге.
Чем твердосмазочное покрытие отличается от смазки в шприце или карандаше?
Покрытие наносят на поверхность детали как слой, а пластичная смазка сохраняет пластичную консистенцию. Шприц и карандаш описывают способ подачи материала, но не его состав и свойства. Для выбора нужно знать назначение продукта, требования к нанесению и результаты испытаний, а не только форму выпуска.
Какая толщина покрытия нужна для соединения с натягом?
В материалах для плоской стальной детали приведен ориентир 10-15 мкм для защиты от фреттинга в соединении с натягом. Если нужны долговременная защита от коррозии и антифрикционный эффект, указан диапазон 20-25 мкм. Эти значения не универсальны: окончательные требования задают для конкретной детали и покрытия.
Как проверить отверждение твердой смазки?
Сам факт отверждения не подтверждает пригодность покрытия в узле. Проверяют толщину, адгезию, износостойкость, а при деформации детали также гибкость и стойкость к растрескиванию. Для коррозионной стойкости используют отдельное испытание по ISO 9227. Конкретный набор проверок зависит от условий сборки и эксплуатации.
Заключение
Твердую смазку для стали и деталей с натягом выбирают по требуемому результату: снижению трения при сборке, защите от фреттинга, коррозии или износа. Для покрытия важны толщина, адгезия, стойкость к трению и соответствие технологии отверждения. Для пластичной смазки класс NLGI помогает описать консистенцию, но не заменяет испытания на пригодность к конкретному узлу.
Следующий шаг - зафиксировать требования к соединению и способу нанесения, затем сверить характеристики кандидата с технологической спецификацией и определить критерии контроля. Если покрытие работает на деформируемой детали или в коррозионной среде, заранее включите в план испытания на гибкость и проверку по ISO 9227.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как толщина слоя покрытия влияет на боковой зазор червячной передачи и почему это важно для проектирования и сборки.
Сравнение антифрикционных покрытий холодного и горячего отверждения, их особенности, применение и критерии выбора.
Узнайте о методе окунания с центрифугированием для нанесения покрытий на массовые партии мелких деталей, его применении и особенностях.